Shanxi Jianing Forging может обрабатывать ковки из нержавеющей стали объемом 304, 304L, 316, 316L, используя полный спектр реальных вариантов фланцев, валов и кольцевых ковок из нержавеющей стали, обеспечивающих отличную коррозионную устойчивость и подходящие для химических и морских водных коррозийных условий.
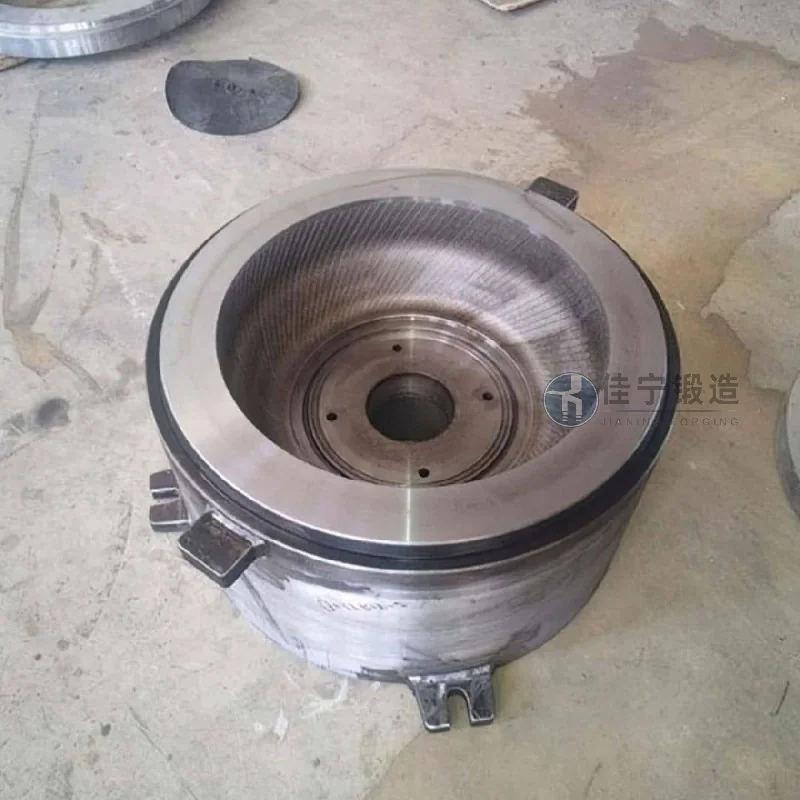
Завод по производству пищевых клапанов в Цзюцзяне, провинция Цзянси, давно закупает ковки из нержавеющей стали для изготовления ключевых компонентов клапанов. Из-за высоких стандартов гигиены и коррозионной устойчивости в пищевой промышленности компания устанавливает строгие требования к ковкам по чистоте материалов, точности обработки и отделке поверхности. Как поставщик этой партии ковачек из нержавеющей стали, компания Jianing Forging предоставляла квалифицированные изделия, соответствующие требованиям пищевого класса.
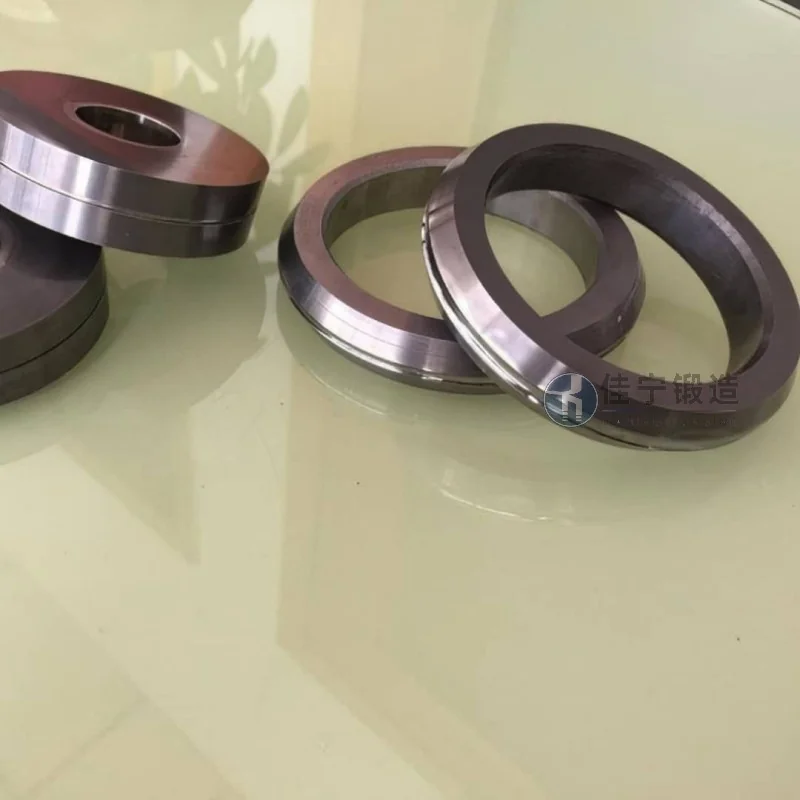
Во время фактического производства завод по производству пищевых клапанов столкнулся с несколькими проблемами: некоторые поставщики поставляли ковки с колебаниями компонентов, что приводило к риску коррозии при длительном воздействии клапанов с кислотными или щелочными пищевыми средами; Внутренняя структура ковки неравномерна, и после обработки появляются микротрещины, что влияет на герметизацию клапана; Нестабильные циклы поставок часто влияют на графики производственных линий. Кроме того, оригинальный многоступенчатый процесс обработки поверхности неэффективен, что увеличивает затраты на последующий чистку и полировку.
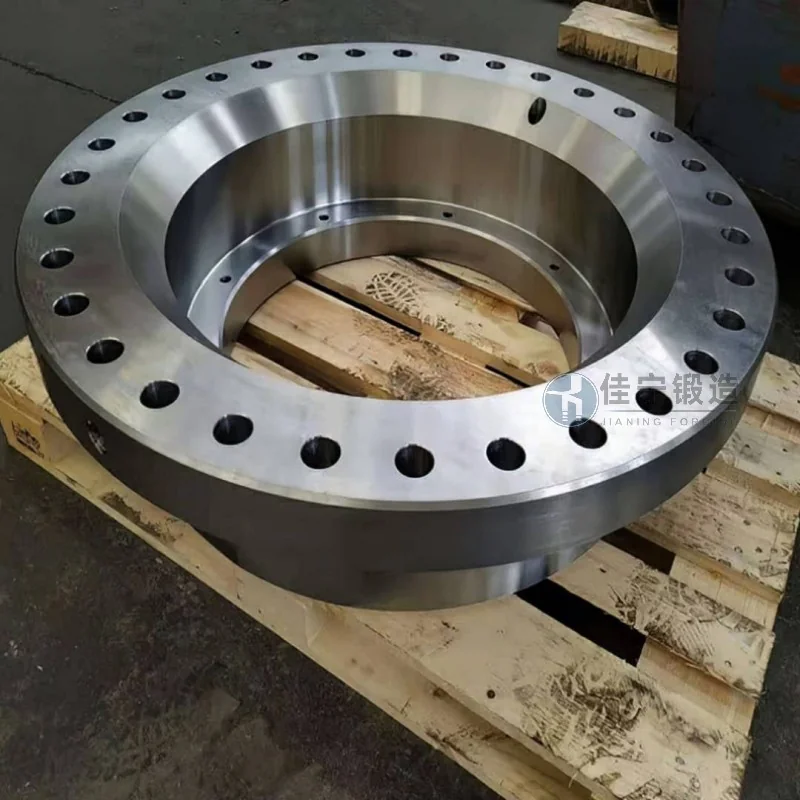
Чтобы решить эти проблемы, Jianing Forgeging предлагает комплексные решения, охватывающие материалы, процессы и доставку. Что касается материалов, выбор высококачественных заготовок из нержавеющей стали помогает стабилизировать состав между партиями и соответствует соответствующим стандартам материалов, контактных с пищевыми продуктами. Что касается процесса, используются технологии точной ковки и термообработки с контролируемой температурой для обеспечения равномерного качества зерна внутри ковки, устранения концентрации напряжений и повышения устойчивости к коррозии и усталости. На этапе обработки поверхности применяются процессы тонкой полировки и пассивации для снижения шероховатости поверхности и минимизации риска микробной адгезии. Что касается доставки, графики производства и логистики были оптимизированы, сократив регулярные циклы доставки примерно на 30% для поддержки непрерывных производственных потребностей клиентов. После фактической установки и проверки заказчиком герметизация и коррозионная устойчивость ковки соответствовали ожиданиям, что фактически снижало частоту последующего обслуживания.

