Shanxi Jianing Forging собрала реальные случаи использования фланцевых колец с ветровой силой, кольцевых шестерёнок, подшипников, роликовых колец и других приземлений кольцев, а также полный ассортимент готовых ковочных изделий для углеродистой стали, нержавеющей стали и легированных колец, предоставляя ориентиры для выбора продукции и нестандартных решений.
В судостроении надёжность и долговечность ключевых компонентов напрямую влияют на безопасную эксплуатацию и срок службы всего судна. Тяжёлая верфь в Чунцине установила строгие технические требования к ковке сердечных кольцев при реализации крупного судостроительного проекта. Как профессиональный поставщик ковки, мы предлагаем индивидуальные решения для ковки кольцев, адаптированные к особым требованиям этого проекта, помогая клиентам повысить производительность оборудования и оптимизировать производственные затраты.
Кольцевые ковки, выполняемые этой верфи, в основном используются для ключевых несущих конструкций корпуса, которые должны выдерживать длительные чередующиеся нагрузки и коррозионные условия в сложных морских условиях. В ходе предварительного исследования заказчик обнаружил, что кольцевидные ковки, изготовленные традиционными методами ковки, имеют проблемы с неравномерной структурой зерен и значительные колебания механических свойств, что приводит к недостаточной прочности в участках сварки и затрудняет соответствие стандартам судостроения и долгосрочным требованиям по надёжности. Кроме того, клиенты сталкиваются со следующими специфическими проблемами:
Чтобы решить эти проблемы, мы полагаемся на зрелые технологии горячей ковки и усовершенствованное управление процессами, чтобы адаптировать производственные решения для кольцевой ковки для наших клиентов. Основные особенности отражены в следующих аспектах:
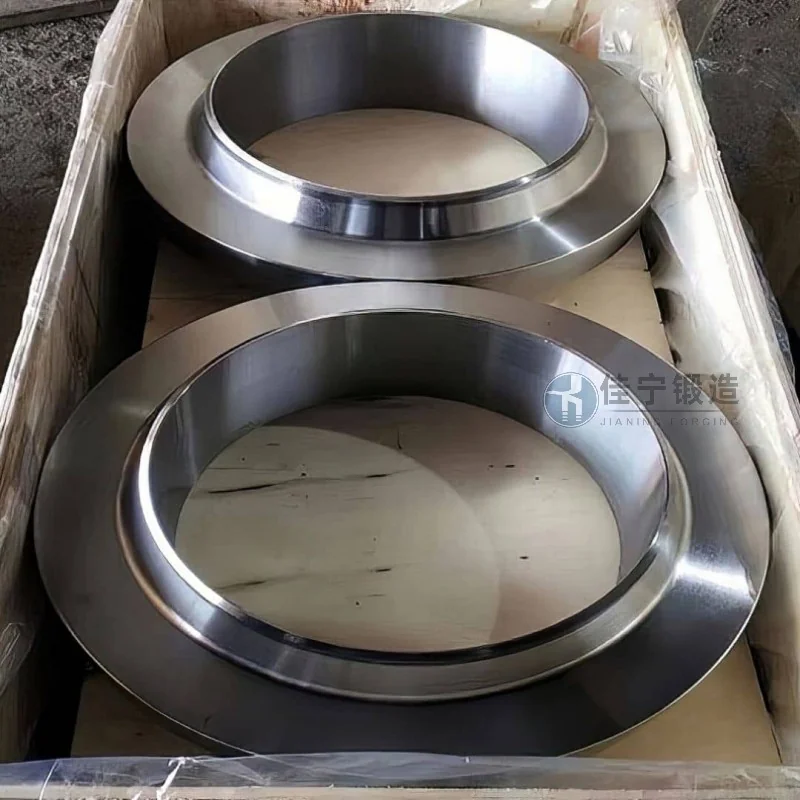
В реальном сотрудничестве мы поставили несколько партий кольцевой ковки с техническими характеристиками φ2500 мм ×500 мм, изготовленных из относительно высокопрочной морской стали. После принятия на месте на месте допуска до размеров продукта контролируется в пределах ±0,5 мм, поверхностная шероховатость — Ra≤6,3 мкм, а ультразвуковое обнаружение дефектов соответствует требованиям уровня 1, установленным стандартами ASME. Клиенты сообщили, что после использования этой партии ковок уровень прохода сварки увеличился примерно на 10%, общая эффективность сборки увеличилась более чем на 20%, а затраты на переработку были снижены. В настоящее время эта партия кольцевых ковок успешно запустилась вместе с судном и находится в хорошем рабочем состоянии.

