Shanxi Jianing Forging может обрабатывать ковки из нержавеющей стали объемом 304, 304L, 316, 316L, используя полный спектр реальных вариантов фланцев, валов и кольцевых ковок из нержавеющей стали, обеспечивающих отличную коррозионную устойчивость и подходящие для химических и морских водных коррозийных условий.
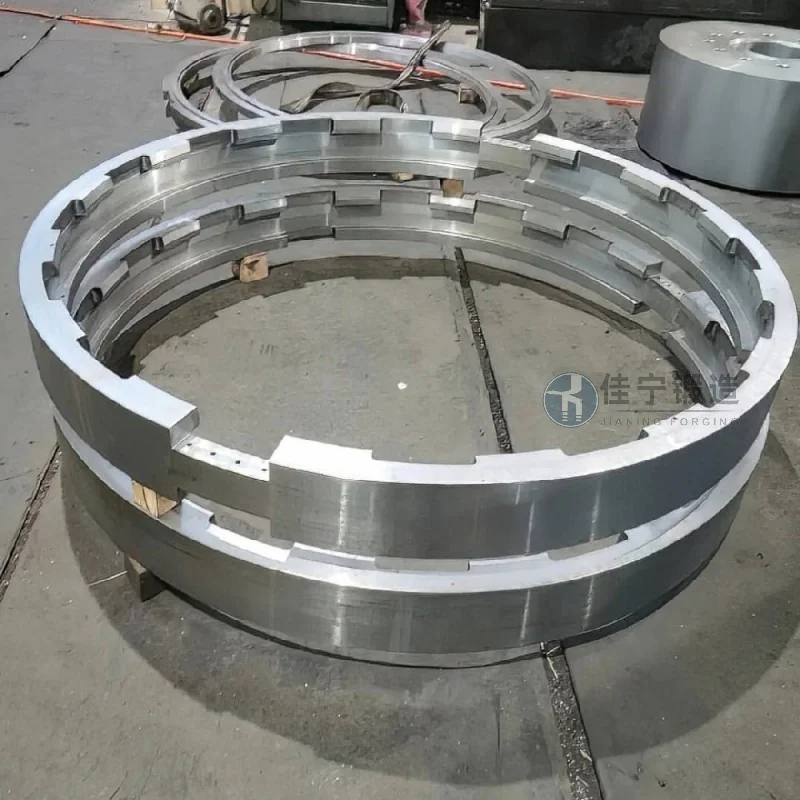
Завод по производству фармацевтического оборудования, расположенный в Шэньчжэне, Гуандун, специализируется на производстве, исследованиях и разработке профессионального фармацевтического оборудования. Для соответствия требованиям стерильных сред и долгосрочной коррозионной устойчивости завод установил строгие технические стандарты для ковок из нержавеющей стали для основных компонентов. Это дело демонстрирует, как кузнечное предприятие (далее — «мы») использовало индивидуальные процессы для обеспечения фабрики фармацевтического оборудования ковками из нержавеющей стали, соответствующими стандартам GMP.
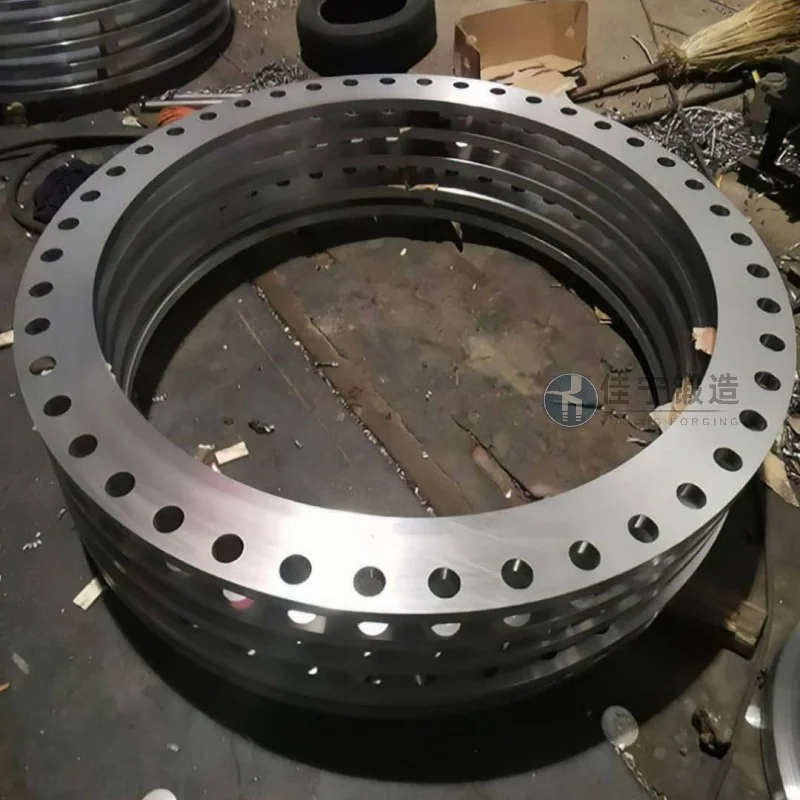
1. Чистота и предотвращение загрязнения: Фармацевтическое оборудование включает компоненты, непосредственно контактирующие с химикатами. Рекомендуется не иметь мёртвых углов или ямок для предотвращения роста микробов, а также следует формировать стабильную оксидную пленку с помощью пассивной обработки.
2. Коррозия и устойчивость к высоким температурам: оборудование подвержено межзернистой коррозии или стресковым коррозионным трещинам в обычной нержавеющей стали после длительного контакта с кислотными или щелочными очистителями и высокотемпературной паровой стерилизации.
3. Точность размеров и консистенция: ковки должны бесшовно сочетаться с такими компонентами, как тонкие клапаны и насосы, с строгими требованиями к допускам (например, ± 0,05 мм), а серийное производство должно поддерживать высокую консистентность.
4. Сертификация материалов и отслеживаемость: Клиенты требуют, чтобы каждая партия ковок сопровождалась оригинальными отчётами о материалах, записями о термической обработке и данными механических тестов для соответствия аудиту Управления по лекарственным средствам.
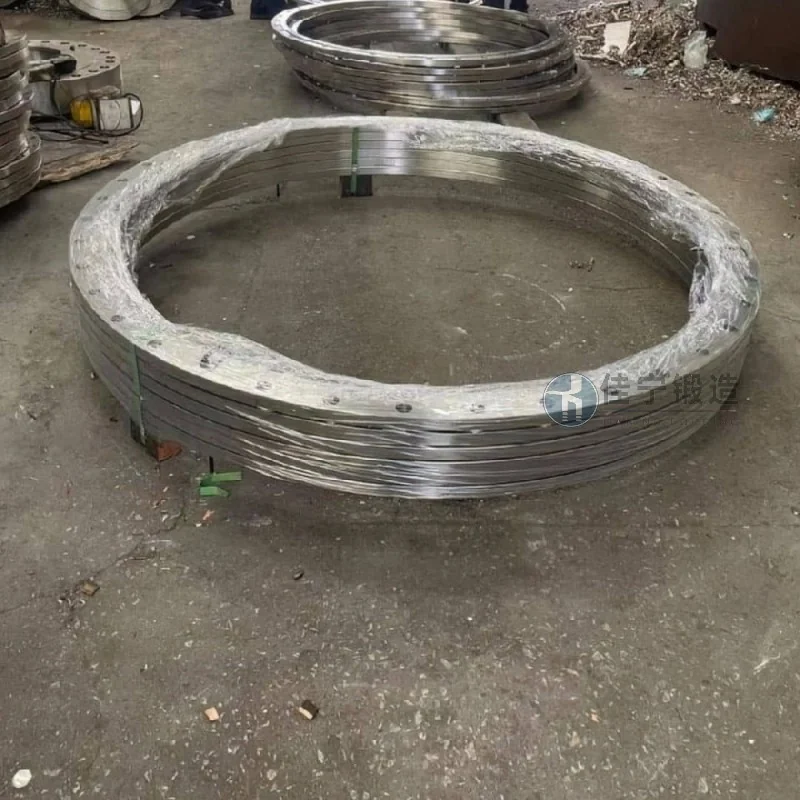
Чтобы решить эти проблемы, мы предлагаем следующие индивидуальные решения:
1. Процесс тонкой ковки: использует многонаправленную технологию ковки матрицей для снижения последующей нагрузки на обработку, одновременно оптимизируя линии обтемнения для устранения внутренних дефектов и увеличения плотности ковки.
2. Обработка поверхности и пассивация: после ковки используется комбинированный процесс электролитической полировки + маринования и пассивации с шероховатостью поверхности Ra≤0,4 мкм, а целостность пассивационной плёнки проверяется с помощью теста с синими точками.
3. Строгий контроль качества: Каждая ковка тестируется с помощью координатной измерительной машины по ключевым параметрам, а ультразвуковое обнаружение дефектов (UT) проводится для отсутствия внутренних трещин или включений.
4. Отслеживаемость полного процесса: Создайте независимые файлы для каждой партии ковок, включая номера печей для сырья, параметры ковки, кривые термической обработки и отчёты по тестированию сторонних производителей (например, SGS).
Благодаря этим решениям завод фармацевтического оборудования успешно модернизировал своё оборудование. После двух лет непрерывной эксплуатации ковки не выявили проблем с коррозией или протечками, и последующие заказы продолжались добавляться.

