Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
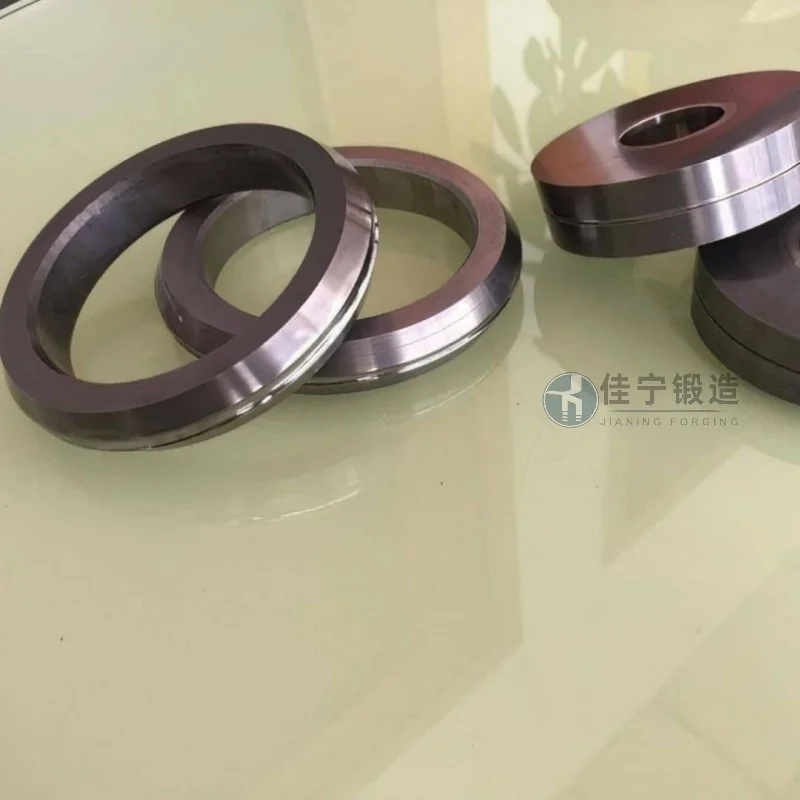
Завод з виготовлення підшипникових машин у Вуху, Аньхой, давно стикається з такими проблемами, як великі коливання якості кільцевих ковок і нестабільні припуски на обробку при виробництві підшипників з високим навантаженням, що безпосередньо впливає на точність складання та термін служби готових підшипників. Для підвищення надійності продукції завод шукав партнерів із виробничими потужностями для зрілого кування кільця і врешті-решт уклав угоду про співпрацю з нашою компанією (Jianing Forging).
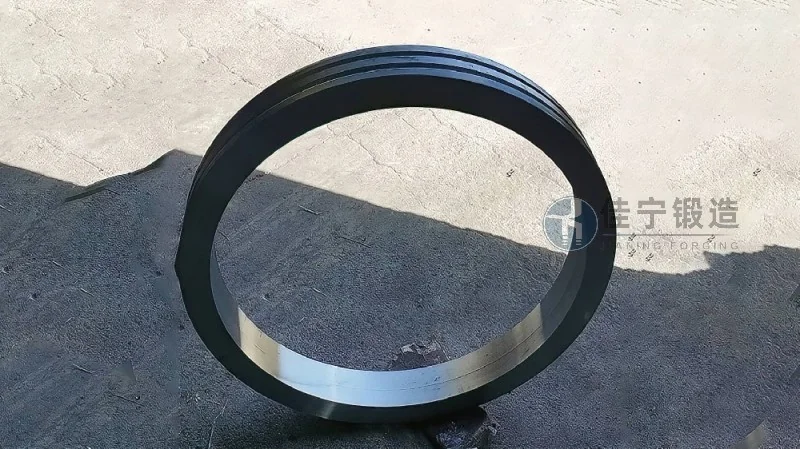
Початковий постачальник кільцевої ковки на цьому заводі підшипників показав низькі результати за щільністю матеріалів, розмірною послідовністю та стійкістю до термічної обробки, що призвело до високого рівня утилізації під час подальшої обробки. Крім того, через нерівномірну внутрішню структуру ковок підшипники схильні до ранніх втомних руйнувань у реальних робочих умовах. Крім того, тривалі цикли постачання та великі різниці в якості між партіями додатково збільшують витрати на запаси та контроль якості.
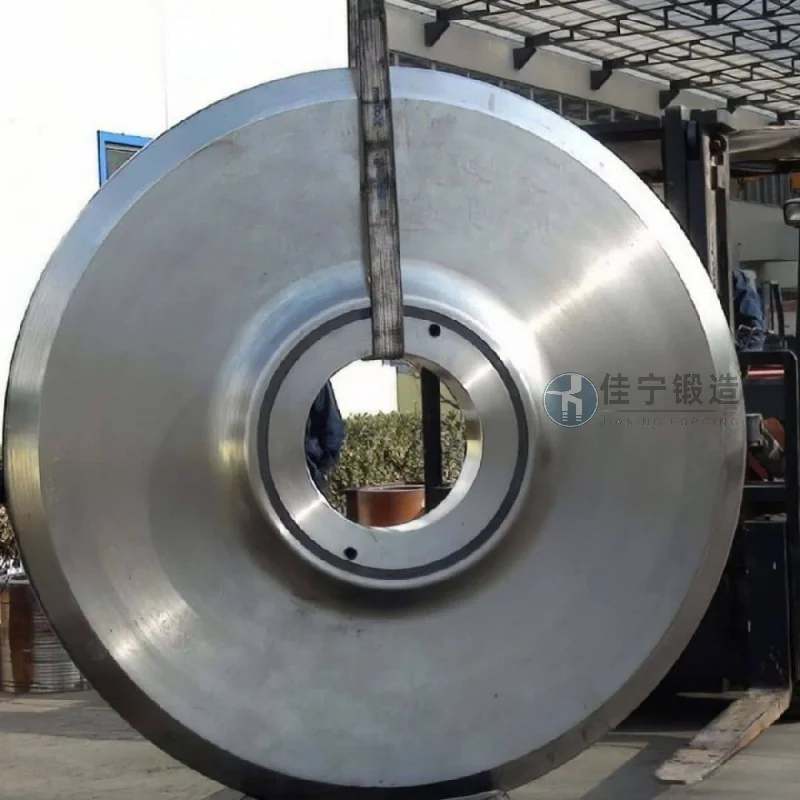
Щоб вирішити ці проблеми, наша компанія пропонує повне рішення кування кільцев: використання багатонаправлений технології кування штампу та відносно точного температурно-контрольованого нагрівання, що допомагає очищати внутрішні зерна та досягати однорідної мікроструктури; За допомогою онлайн-огляду розмірів і замкненого зворотного зв'язку допуск зовнішнього діаметра контролюється в межах ±0,5 мм, а внутрішній діаметр і висоту стабілізуються на рівні ±0,3 мм; Водночас крива термічної обробки оптимізована для звуження діапазону коливання твердості до меж HRC 3. Для пакетної доставки кожна партія містить звіт про тестування продуктивності, і ми обіцяємо відповісти на технічний зворотний зв'язок протягом 48 годин. Ці заходи ефективно знижують витрати на постобробку замовника, збільшують вихід кованих матеріалів приблизно на 12% і подовжують термін служби підшипників приблизно на 30%.

