Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
Завод нафтохімічного обладнання в Даньдуні, Ляонін, потребував партії високопопитових дискових кованих матеріалів для виробництва ключового обладнання. Ці ковки використовуються у точках з'єднання фланців судин під тиском і мають суворі стандарти точності розмірів, щільності матеріалу та механічних властивостей. Раніше завод купував у кількох постачальників і часто стикався з проблемами, такими як нестабільні розміри кування, розхитана внутрішня структура та довгі цикли поставок, що впливало на прогрес монтажу обладнання та безпеку експлуатації.
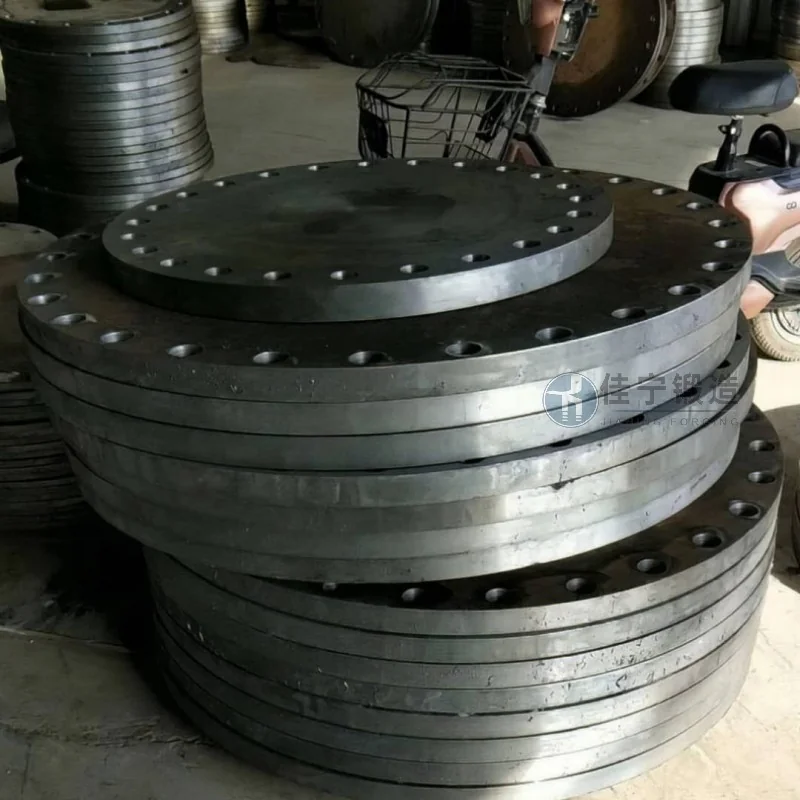
Цей завод нафтохімічного обладнання стикається з трьома основними викликами у закупівлі дискового кування: по-перше, великі допуски зовнішнього діаметра та товщини кованих матеріалів вимагають додаткової обробки під час складання, що підвищує витрати; По-друге, локальні дефекти часто виникають у кованих матеріалах після ультразвукового тестування, що призводить до низьких показників проходження матеріалів; По-третє, постачальники не мають достатніх виробничих потужностей і не можуть синхронізуватися з планами виробництва обладнання, що призводить до численних затримок у поставках. Ці проблеми суттєво обмежують ефективність виробництва заводу та контроль якості обладнання.
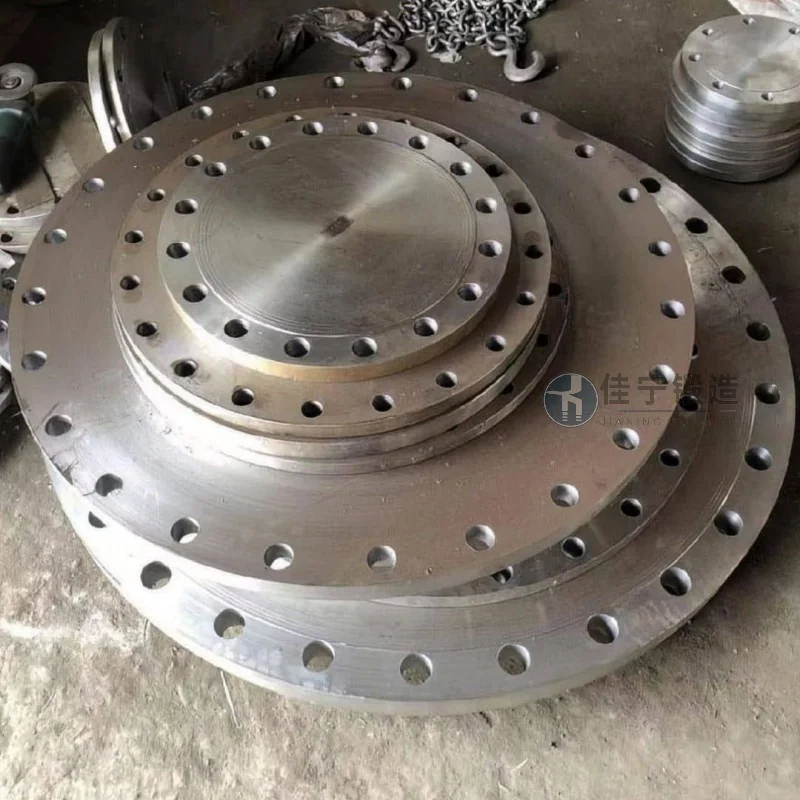
Щоб вирішити ці проблеми, Jianing Forging пропонує індивідуальні рішення для кування дисків. Ми використовуємо багатонаправлений технологію кування штампів, поєднану з дрібнокільцевою нагрівальною піччю, щоб ефективно контролювати деформацію ковки, стабілізуючи допуск зовнішнього діаметра в межах ±1,5 мм і допуск товщини ±0,8 мм, що дозволяє безпосередньо встановлювати без вторинного точіння. Щодо матеріалів, відбирається та оптимізується високоякісна легована сталь через три етапи співвідношення кування. Після кування вона проходить термічну обробку нормалізації + загартовування, що допомагає досягти розміру зерен класу 7 або вище, а рівень ультразвукового огляду підвищується до понад 98%. Щодо доставки, ми встановили спеціальний механізм швидкої зміни форм, скорочуючи виробничий цикл окремих виробів до менш ніж 7 днів і підтримуючи термінове введення замовлень, що допомагає безшовно узгоджуватися з виробничими циклами клієнтів.
Завдяки цьому вирішенню завод нафтохімічного обладнання в Дандуні забезпечив повне незалежне постачання дискових ковок, покращивши ефективність монтажу на 30%. Після року експлуатації при повторній перевірці не було виявлено аномальних деформацій чи тріщин, що принесло високу оцінку клієнтів. Jianing Forging продовжить поглиблювати свою присутність у сфері кування нафтохімічного обладнання, підтримуючи розвиток галузі стабільними процесами та надійною доставкою.

