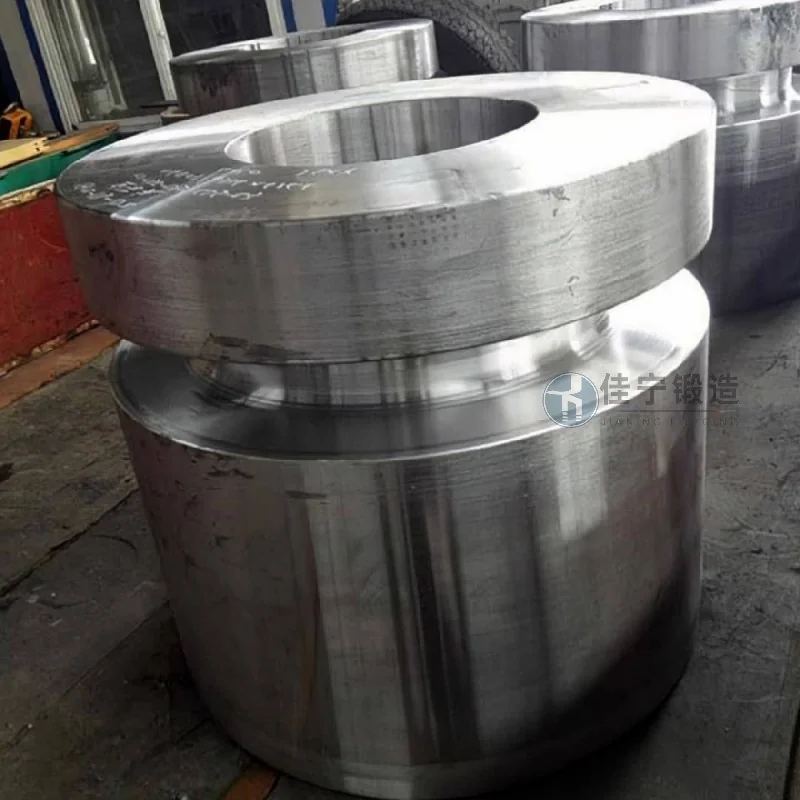
内モンゴルの赤峰にある化学機械工場は、圧力容器シェル鍛造の調達において、内部微細構造密度、機械的安定性、寸法精度に厳格な要件を設けました。 このシリンダー鍛造材のバッチは、化学反応ユニットのコア圧力軸部品として使用され、高温・高圧・腐食性媒体環境での長期運転が必要です。わずかな欠陥でも安全上のリスクを引き起こす可能性があります。
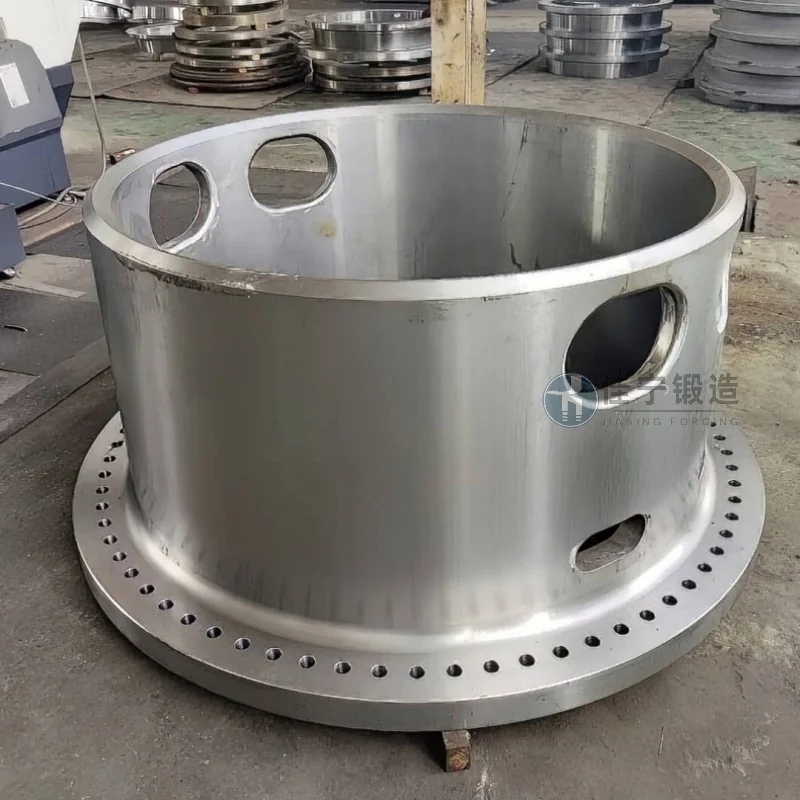
初期の試験生産プロセスでは、顧客が直面した問題は以下の通りです。従来の鍛造工程では鋼インゴットの中心部の緩みや分離を解消できず、鍛造の超音波欠陥検出通過率が低かったこと、 鍛造後の熱処理プロセスパラメータの不適切な制御は、シリンダーボディの硬度分布が不均一になり、その後の変形が大きく起こります。 同時に納期が厳しく、生産サイクルの厳格な管理が求められます。
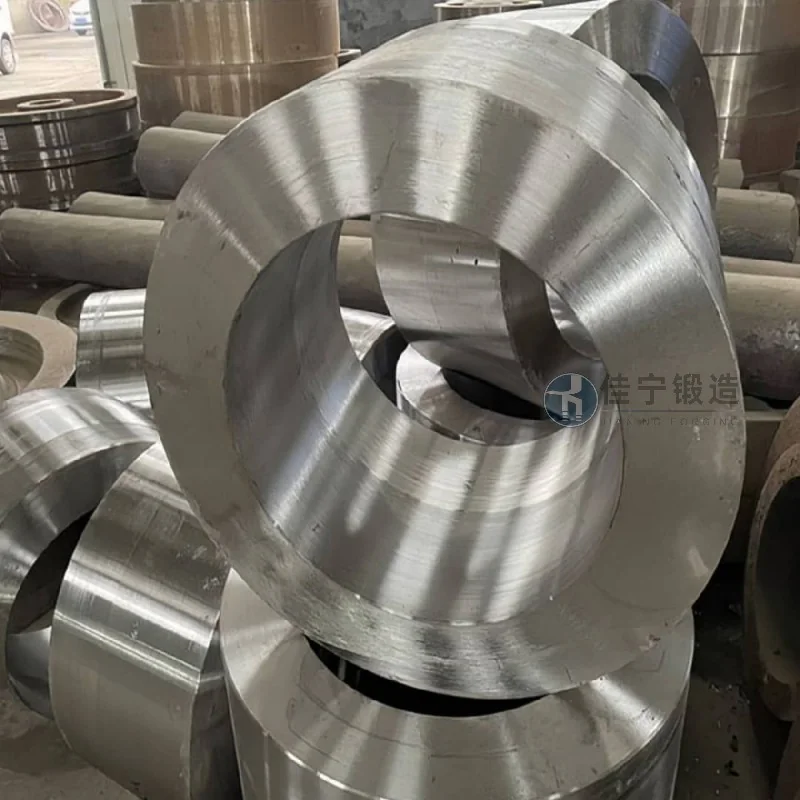
これらの課題に対応するため、キャリアン鍛造は原材料管理、鍛造プロセスの最適化、熱処理パラメータ調整の3分野で特別な取り組みを行っています。 真空脱ガス処理で処理された高品質な合金鋼インゴットと多方向鍛造技術の組み合わせにより、鋳造構造を効果的に破壊し、結晶を精錬します。 コンピュータシミュレーションを用いて鍛造比の設計を支援することで、鍛造の分布は応力場とよく一致します。 熱処理段階では、セグメント化された温度制御の正規化および焼戻しプロセスが用いられ、顧客が要求するHB範囲内のシリンダー全体の硬度を200〜250の範囲内に保ち、断面硬さ差は20HB未満に抑えられます。 最終納入されたチューブ鍛造品は欠陥検出通過率1を達成し、機械的特性は顧客基準を大きく上回り、化学機械工場の処理・組立サイクルの約15%を節約し、顧客から高い評価を得ました。

