建設機械の分野では、シリンダー鍛造材の性能は、主要な荷重支え部品として、機器の全体的な安定性や耐用年数に直接影響します。 ある建設機械工場(以下「クライアント」以下)は、長らく大量生産中にバレル鍛造の大きな寸法偏差、内部微細構造密度の不足、加工後の加工許量の制御困難により組立効率の低下や完成品の収縮変動などの問題に直面しています。製品の一貫性と信頼性を向上させるための鍛造ソリューションが緊急に求められています。
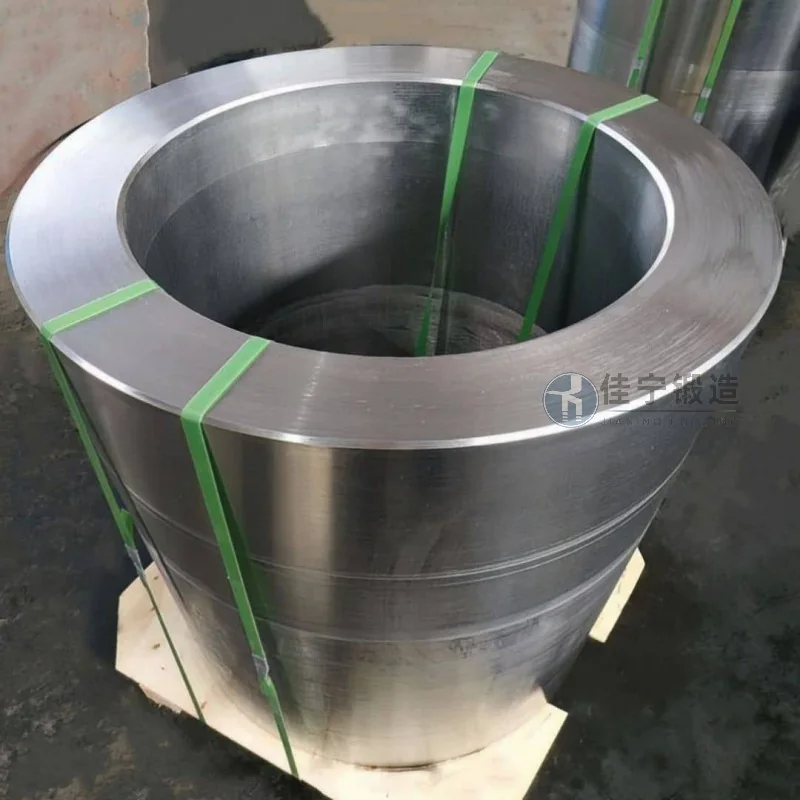
顧客の元々のバレル鍛造生産工程には多くの欠点がありました。一方で、鍛造温度や変形制御の精度不足により粒径の不均一さや熱処理後の硬度分布に大きな差が生じ、 一方で、粗い金型設計や摩耗管理は鍛造の丸みや直線性を過度に強め、片側に5mm以上の加工許容量を要求し、材料コストを増加させるだけでなく、加工サイクルを延長します。 さらに、従来の検査方法は内部欠陥を迅速にスクリーニングするのが難しく、一部の鍛造品は組み立て後に早期の疲労亀裂が見られ、顧客の設備の評判に影響を与えます。

これらの課題に対応するため、佳寧鍛造は顧客向けにカスタマイズされた全工程円筒形鍛造ソリューションを提供しています。 多方向鍛造技術を採用することで、ビレット加熱曲線と変形経路が最適化され、金属の流れ線が円筒の周囲に沿って連続的に分布できるようになり、鍛造の等方性が向上します。 高精度の複合金型とオンライン寸法監視システムと組み合わせることで、シリンダー鍛造の円度公差は0.3mm以内に制御され、片側加工許容度は2mmに圧縮され、その後の加工コストを削減します。 同時に、超音波欠陥検出および硬度選別連結工程が導入され、各工場鍛造に亀裂や多孔性などの内部欠陥がなくなり、硬度変動を±5 HB内で制御しています。 大量納入後、顧客は製品の初回通過率が98%以上に上昇し、組立効率が約20%向上し、機器のトラブルフリーな運転サイクルを延長したと報告しました。

