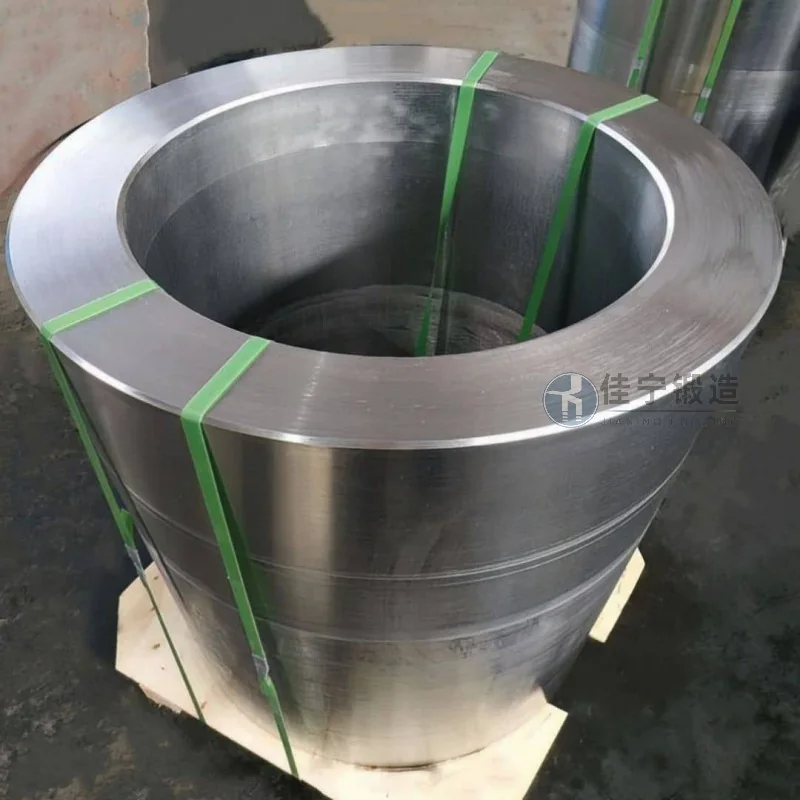
甘粛省平涼の冶金設備工場が生産の必要性から、高品質な円筒型鍛造材の加工を委託されました。 この鍛造バッチは、材料性能、寸法精度、内部品質に関する厳格な基準のもと、コア設備の主要部品に使用されます。 お客様から提供された技術パラメータに基づき、鍛造工程設計から完成品納品までの全工程を完成させます。
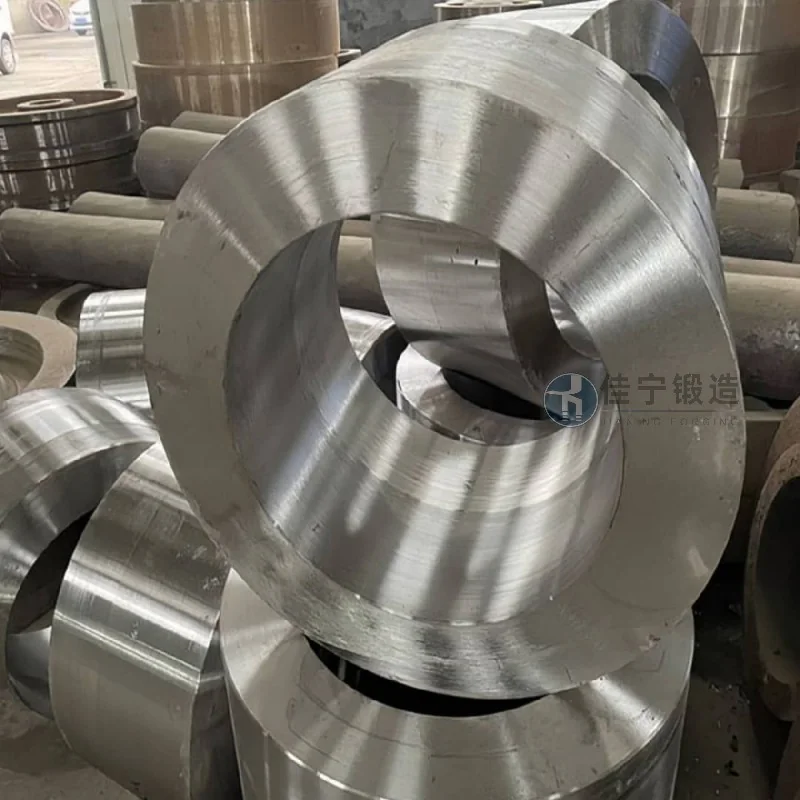
初期の試験生産工程で、冶金設備工場はいくつかの問題に直面しました。まず、銃身鍛造の壁厚が比較的大きく、従来の鍛造方法では内部組織の均一性を得るのが難しく、これが分離や欠陥の緩みを招きやすくしたこと。 次に、顧客は寸法公差を0.5mm以内に保つことを求め、超音波欠陥検出(UT)検査に合格しなければなりませんが、元のサプライヤーはこの精度を一貫して満たせません。第三に、納期が厳しく、従来の工程が長引いて機器設置の進捗に影響を及ぼすのではないかと顧客は懸念しています。
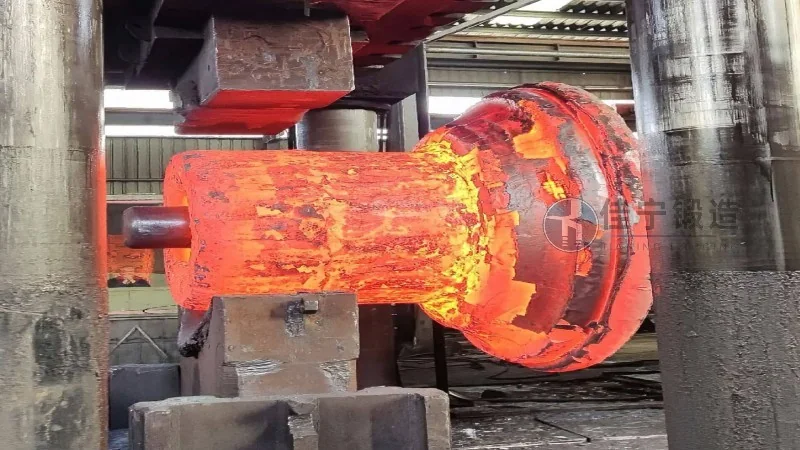
これらの課題に対処するために、以下の解決策を提案します。まず、多方向鍛造と温度制御鍛造を組み合わせ、変形分布の最適化を組み合わせることで、内部組織の不均一性を効果的に排除し、完成品は初回のUT試験に合格します。 次に、CNC研削リングと精密加工装置を用いて、円筒の円形度と直線度の公差を0.3mm以内に安定的に制御し、顧客の要求を上回りました。最後に、事前のプロセスシミュレーションと生産スケジュールの調整により、納品サイクルを当初計画の3分の2に短縮し、顧客が設置ノードに円滑に接続できるようになりました。 このシリンダー鍛造品のロットは使用され良好に稼働しており、顧客は後に追加の協力注文を出しています。

