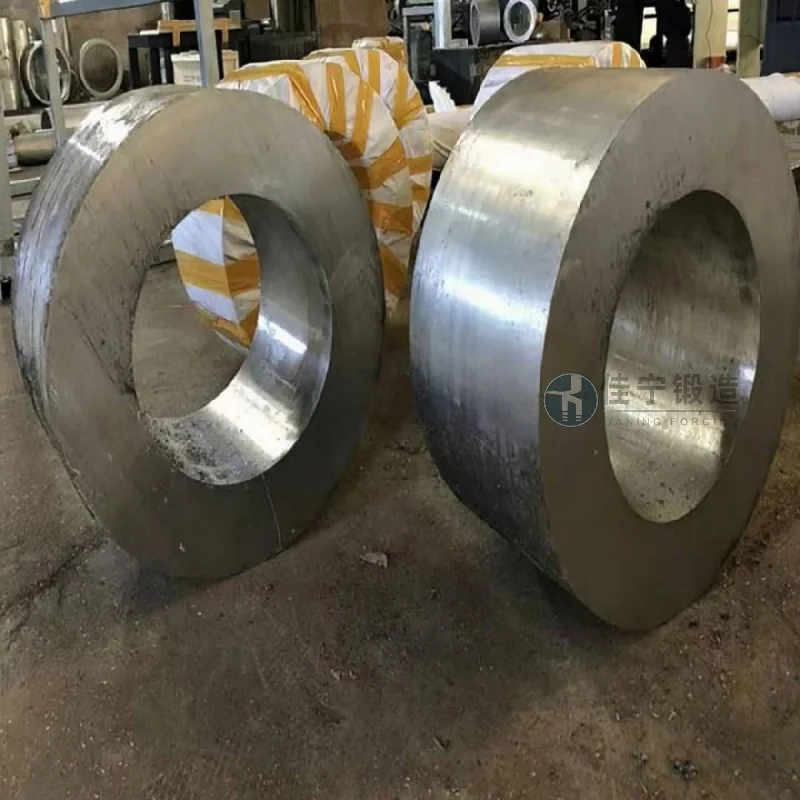
雲南省趙通の油圧設備工場は、油圧シリンダーの製造時にシリンダー鍛造材の性能と寸法に厳しい基準を設けました。 この鍛造バッチは高圧条件下で使用され、材料密度、機械強度、寸法一貫性に高い基準が求められます。 この任務を引き受けた後、ケアリングフォージングはビレット準備から最終成形までの全工程計画を立てました。
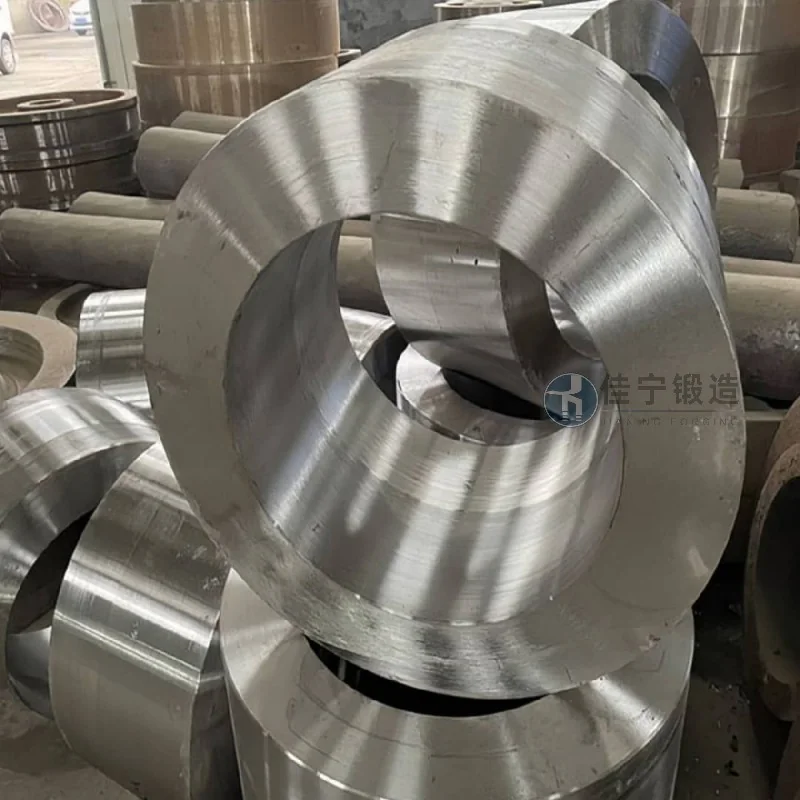
顧客は当初、以下の問題に直面しました。まず、銃身鍛造の壁厚が比較的大きく、従来の工程では内部の緩みや構造の不均一が生じやすいこと。 第二に、同軸性と丸みに対して厳しい公差要件が必要であり、従来の鍛造方法が標準を安定的に満たすことが困難です。 第三に、プロジェクトの納期が厳しく、品質を犠牲にせずに生産サイクルを短縮する必要があります。
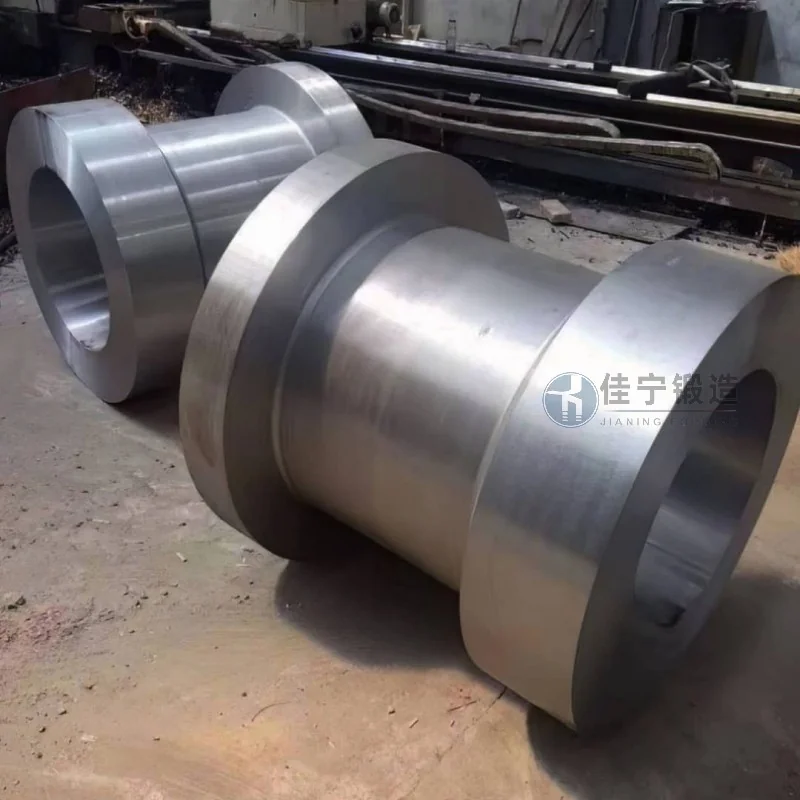
加熱曲線と鍛造比を最適化することで、キャリアン鍛造は内部構造の欠陥を効果的に排除し、より細かい粒と鍛造中の流線の合理的分布を実現します。 専門的な工具と精密な校正プロセスを用いて、同軸性を0.3mm以内に制御し、丸み公差は設計図面の要件を満たしています。 同時に、複数プロセスの並列作業を合理的に調整し、予定より2日早く納品を完了させ、完成品の合格率を1に達成しました。

