油圧機器製造の分野では、ディスク鍛造は主要な伝達および支持部品として、機器の安定性や耐用年数に直接影響する品質を持っています。 山西省金城の油圧設備工場は、生産ラインのアップグレード時にディスク鍛造の要求を厳しく設定しました。 成熟した鍛造技術と厳格な品質管理を用い、キャリアン・フォージングは工場の効率的な生産を実現するためのカスタマイズされたソリューションを提供しました。
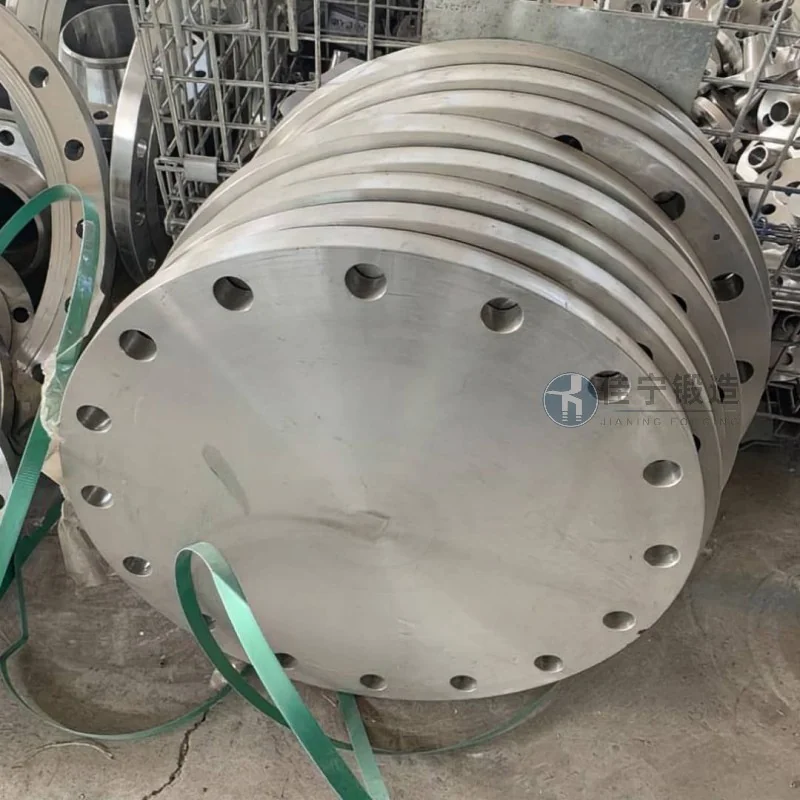
山西省金城には主に油圧システムのコア部品の生産を行っている油圧設備工場があります。 新開発の油圧シリンダーは、高圧・高周波の運転条件に対応するため、比較的正確な寸法と密な微細構造を持つディスク鍛造のバッチが必要です。 広範な選定の末、工場は最終的にキャリアン・フォージングを鍛造供給者に選びました。 両者は製品仕様、パフォーマンス指標、納期に焦点を当てた複数回の技術調整を実施しました。
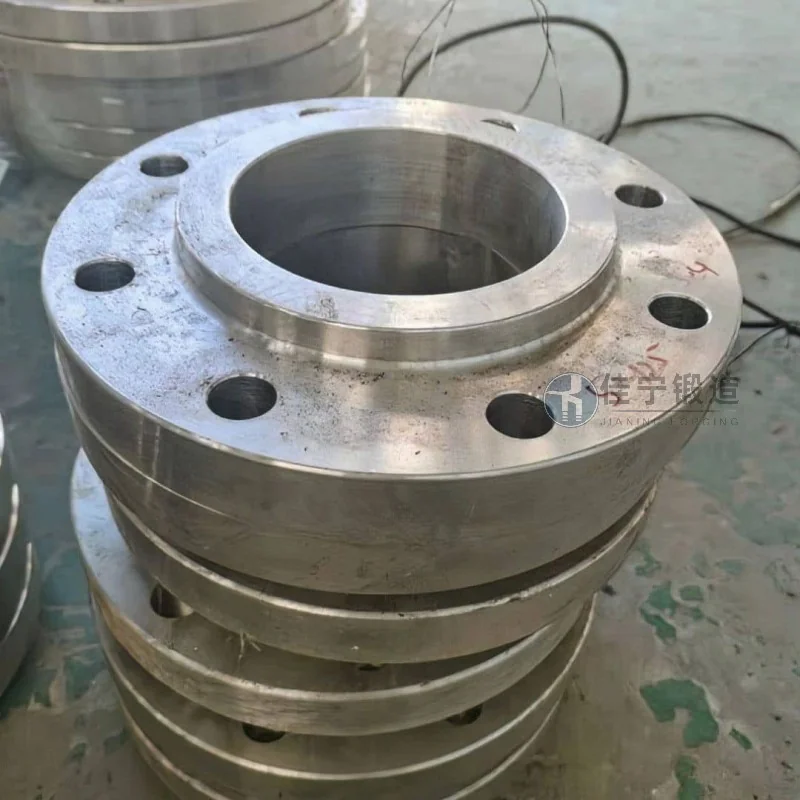
工場のオリジナルディスク鍛造は主に伝統的なオープンダイ鍛造工程に依存しており、以下の顕著な問題がありました。
- 寸法安定性の不足:フリーフォージングは加工許容範囲が大きいため、その後の加工に時間がかかり、明らかな材料の無駄が生じます。
- 内部品質の変動:鍛造の粒径の不均一さ、一部部の緩みや分離が、シール性能や油圧シリンダーの疲労寿命に影響を与える。
- 制御不能な納期:マルチプロセスアウトソーシングは生産サイクルを長くし、新しい生産ラインの立ち上げ計画を合わせるのが困難です。
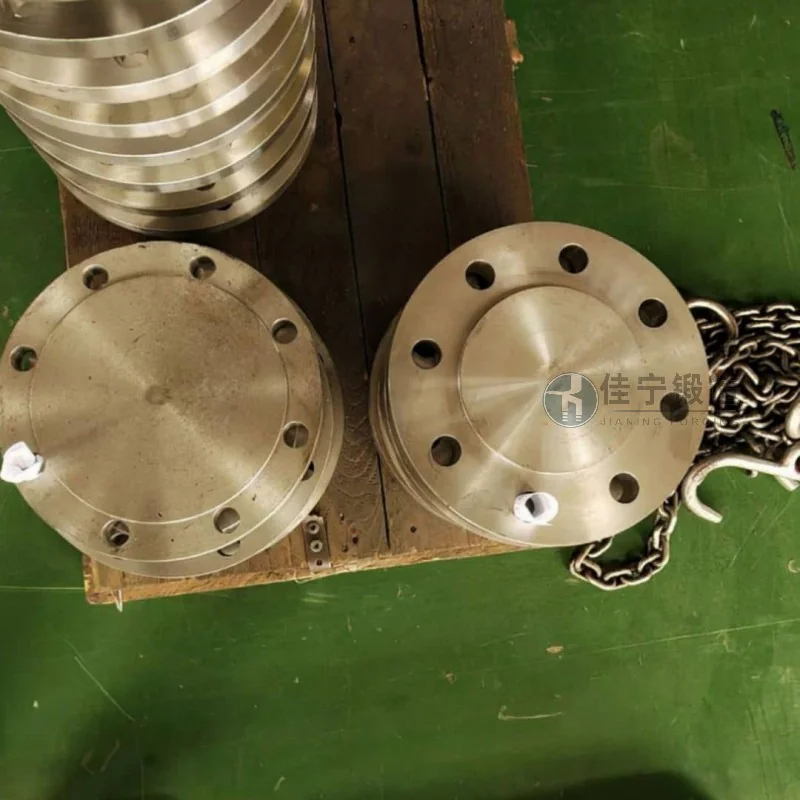
これらの課題に対応するため、キャリアンフォージングは金型設計や鍛造工程から熱処理に至るまで、体系的に最適化を行っています。
- クローズドダイ鍛造方式を採用し、鍛造の寸法精度を0.5mm以内に抑え、その後の旋削許容を減らします。
- 多方向鍛造および温度制御冷却技術により、結晶粒構造が均一な全体硬度と内部欠陥のないよう精緻化されます。
- 原材料到着から完成品出荷までの全プロセス監視のための専用生産スケジュールを確立し、納品サイクルを15営業日に短縮する。
納入されたディスク鍛造品は第三者によって試験され、機械的特性と超音波欠陥検出の両方が顧客基準を満たし、油圧機器工場は生産ラインの試運転を予定通り完了するのに役立ちました。

