La Forja Shanxi Jianing incluye cajas de ingeniería reales de chapas tubulares, bridas y diversas forjaciones de disco redondo. Los productos terminados de forjados de acero al carbono y acero inoxidable están claramente fotografiados, reflejando directamente la precisión del procesamiento de las forjadas y la efectividad de la compatibilidad con tuberías.
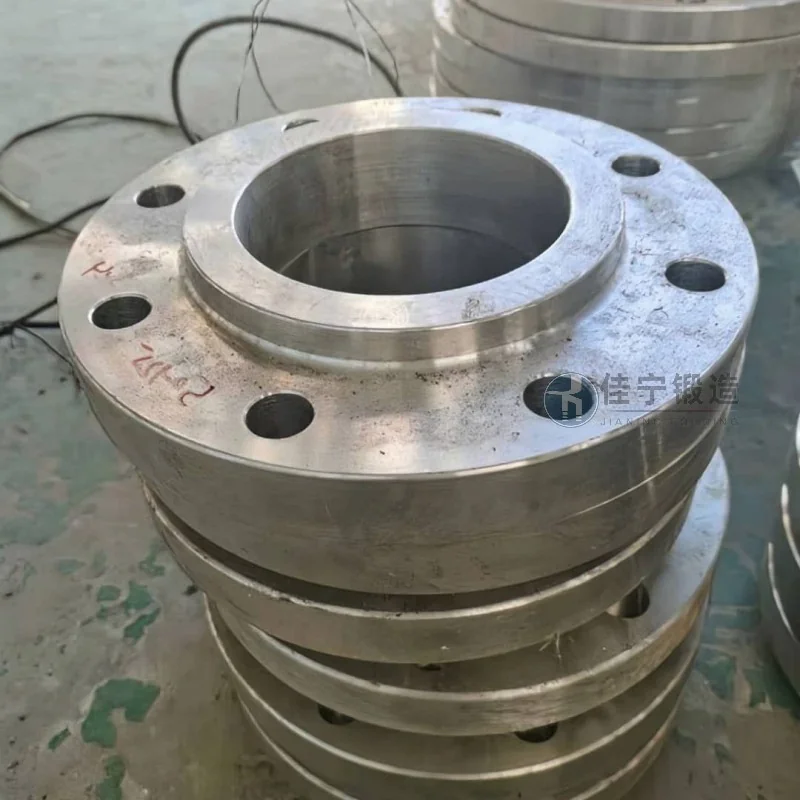
Un fabricante de piezas hidráulicas en Fengxian, Shanghái, lleva mucho tiempo enfrentándose a la doble presión de eficiencia y calidad en el procesamiento de forjados de sartén. Las forjadas de disco producidas por esta empresa se utilizan principalmente para componentes clave de sistemas hidráulicos, con altos requisitos de densidad de materiales, precisión dimensional e integridad superficial. El proceso original utilizaba la forja tradicional de matriz abierta, que no solo tenía ciclos de producción largos, sino que también presentaba grandes fluctuaciones en el rendimiento acabado, dificultando satisfacer la creciente demanda de pedidos.
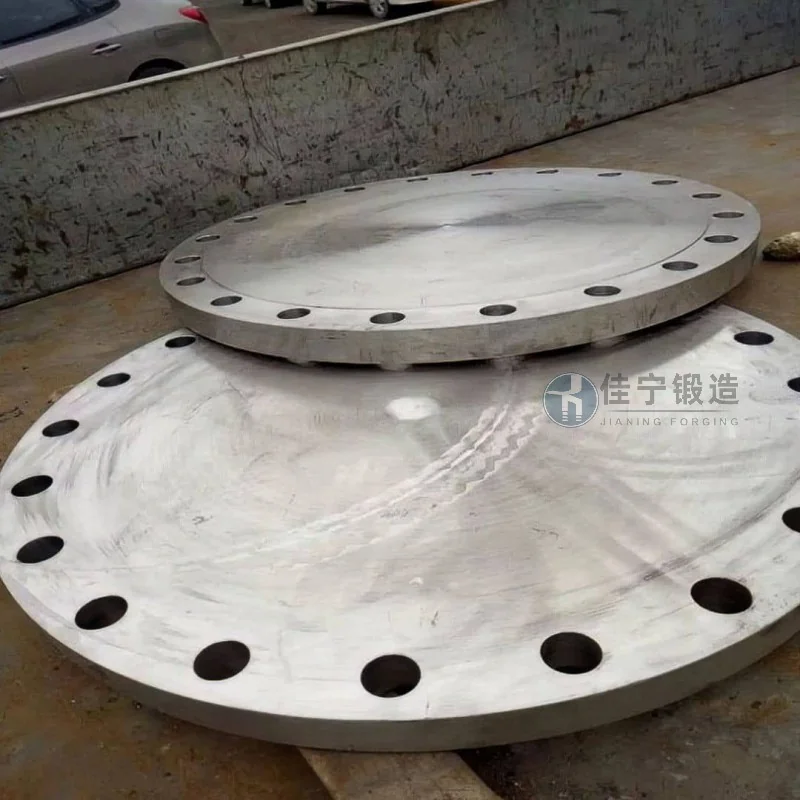
La empresa se encontró principalmente con tres problemas durante la fabricación de forjados en sartén: primero, baja tasa de utilización del material, con grandes márgenes de muelas bajo procesos tradicionales, lo que resultaba en costes persistentemente altos; Segundo, uniformidad estructural interna insuficiente, con algunas forjadas que exponen microgrietas o defectos sueltos durante el procesamiento posterior, lo que afecta a la vida útil del producto; Tercero, una mala consistencia dimensional durante la producción en masa, con desviaciones de diámetro y grosor exterior entre diferentes lotes que superan los rangos de tolerancia, lo que provoca ajustes frecuentes en el mecanizado posterior. Estos puntos de dolor limitan directamente las mejoras de capacidad y la satisfacción del cliente de las empresas.
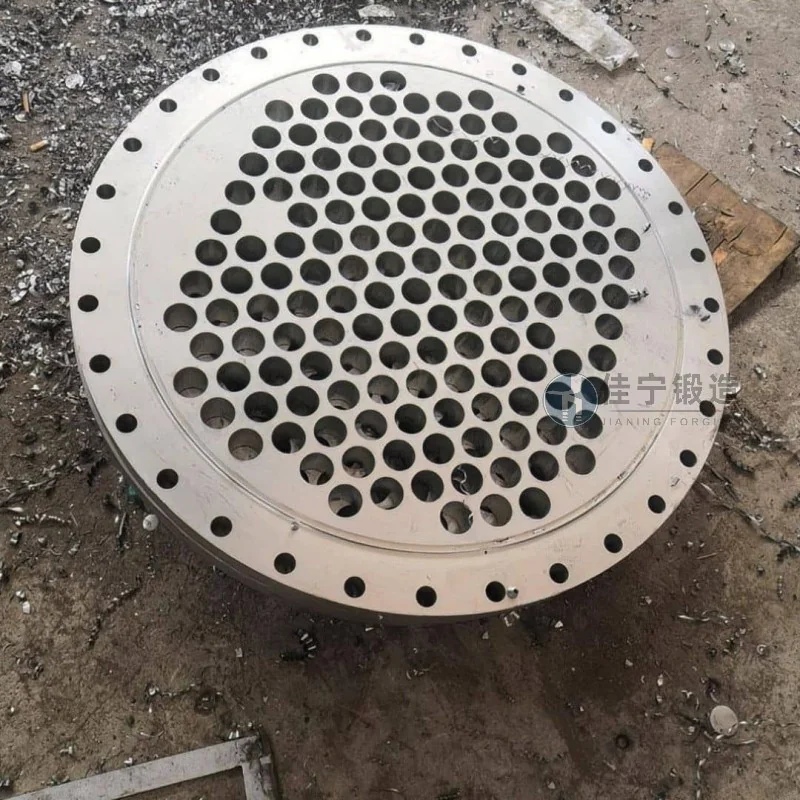
Para abordar estos problemas, Jianing Forging ha personalizado una solución dedicada de forja de discos para la empresa. Optimizando el diseño de cavidades del molde y la forja de los parámetros del proceso, se ha logrado un conformado casi neto, reduciendo el desperdicio de materiales. Al mismo tiempo, se utiliza tecnología de forja multidireccional para distribuir razonablemente las líneas de flujo metálicas a lo largo del contorno de la pieza, mejorando así la densidad microestructural interna y las propiedades mecánicas de la forja. En cuanto al control dimensional, con la ayuda de moldes finos y un sistema de control de temperatura estable, la tolerancia del diámetro exterior se mantiene dentro de ±0,3 mm y la tolerancia de espesor dentro de ±0,15 mm, apoyando efectivamente la consistencia en lotes. Además, al acortar el número de ciclos de calentamiento y el proceso de forjado por troqueles, el ciclo de producción de una sola pieza se reduce aproximadamente un 30% en comparación con los métodos tradicionales, lo que resulta en una mayor eficiencia global. Esta solución se ha aplicado en lotes en la empresa, con un rendimiento estable a un nivel alto, y la valoración de los clientes ha sido positiva.

