Shanxi Jianing Forging ha reunido casos reales de anillos de brida de energía eólica, engranajes anulares, anillos de rodillos, anillos de rodillos y otros aterrizajes circulares, con una gama completa de productos de forja terminados para acero al carbono, acero inoxidable y anillos de aleaciones, proporcionando referencia para la selección de productos y soluciones no estándar.
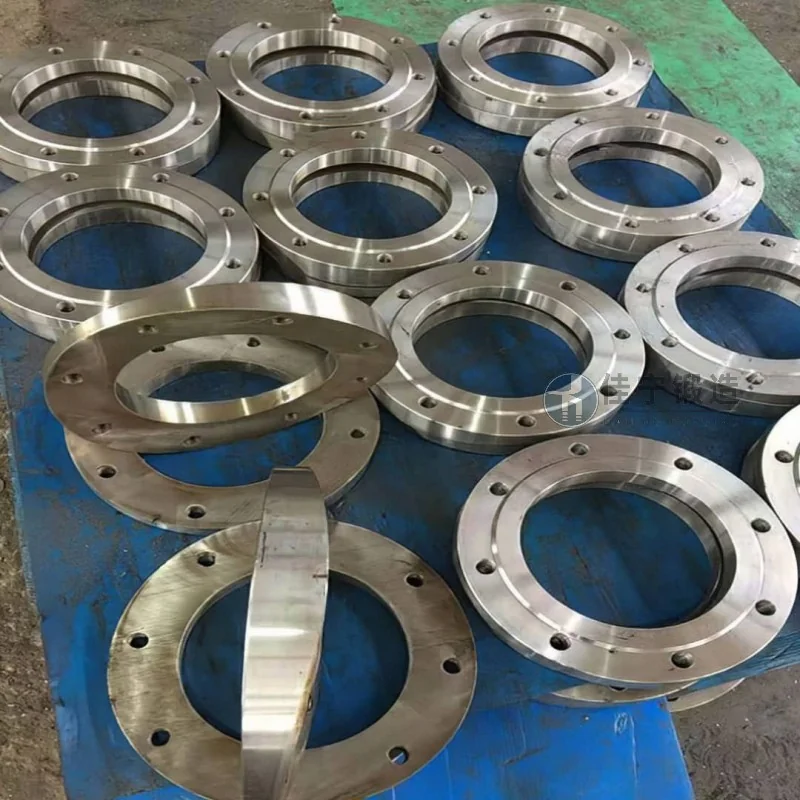
Una fábrica de equipos hidráulicos en Changsha, Hunan, estableció altos requisitos de precisión dimensional, uniformidad estructural interna y acabado superficial de las forjadas anulares al producir componentes clave para cilindros hidráulicos grandes. La fábrica utilizaba originalmente procesos tradicionales de fundición, pero las fundiciones a menudo presentaban defectos como porosidad y segregación, lo que resultaba en grandes margen de mecanizado y altas tasas de chatarra, lo que afectaba a los tiempos de entrega del proyecto.
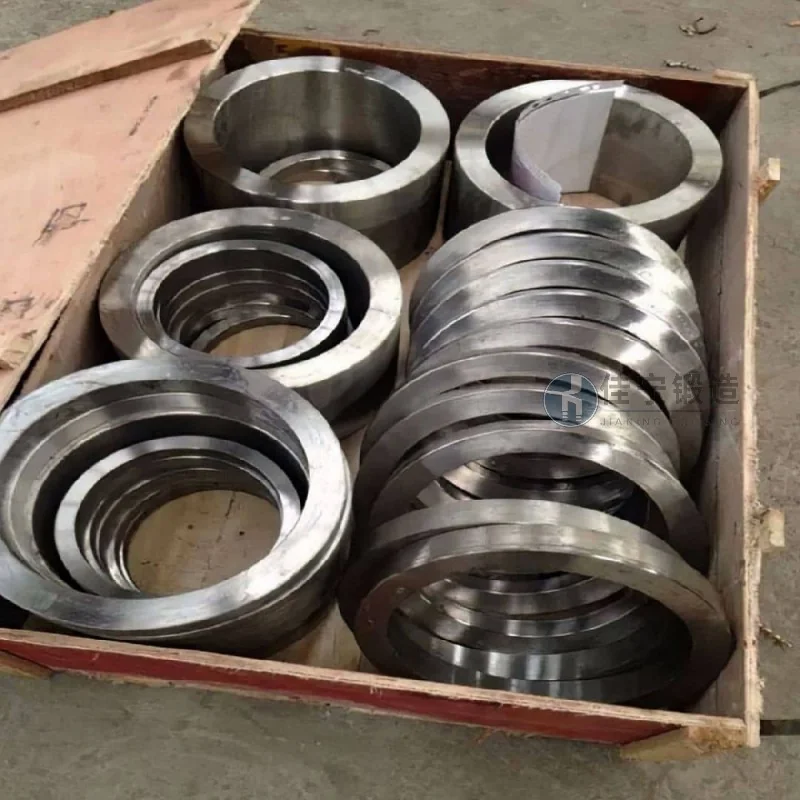
El cliente se enfrentaba a tres principales puntos problemáticos: primero, la concentricidad de los diámetros interior y exterior de las forjaciones de anillas era difícil de controlar dentro de 0,5 mm, lo que resultaba en procesos de torneado prolongados posteriores; segundo, los granos internos de las forjadas eran gruesos, sin cumplir con los requisitos de vida útil de los cilindros hidráulicos bajo condiciones de alta presión; tercero, el ciclo de entrega del proveedor original era inestable, retrasando a menudo el progreso del ensamblaje debido a la reestructuración del mecanizado.
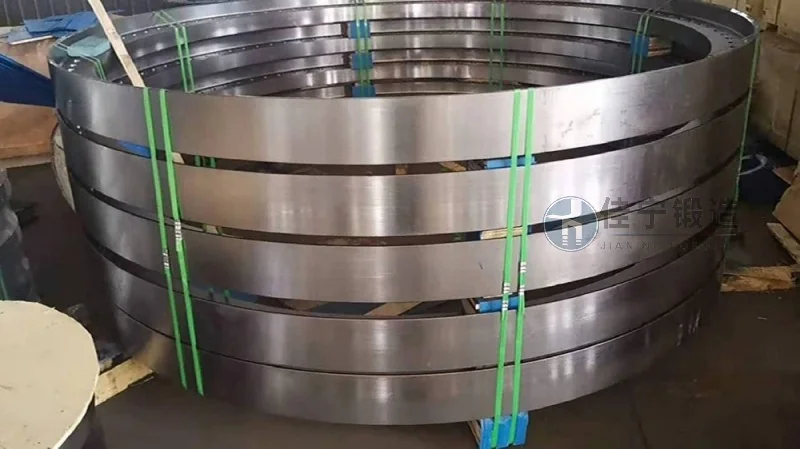
Para abordar estos problemas, ofrecemos soluciones personalizadas de forja de anillos. Primero, se adopta un proceso de laminado de anillos finos, con múltiples laminaciones consecutivas que distribuyen uniformemente las líneas metálicas a lo largo de la circunferencia, eliminando efectivamente los defectos de la microestructura de la colada, y la concentricidad del producto terminado permanece estable dentro de 0,3 mm. En segundo lugar, los parámetros del proceso de temperatura de forja y velocidad de deformación han sido optimizados para lograr un tamaño de grano superior al grado 7, mejorando así la resistencia a la fatiga del material. Finalmente, se estableció un sistema completo de seguimiento de calidad desde el corte y calentamiento hasta los productos terminados, reduciendo el ciclo de entrega de una sola pieza a 15 días y comprometiéndose a una inspección unidimensional, lo que redujo los costes de posprocesamiento y la pérdida de tiempo del cliente.

