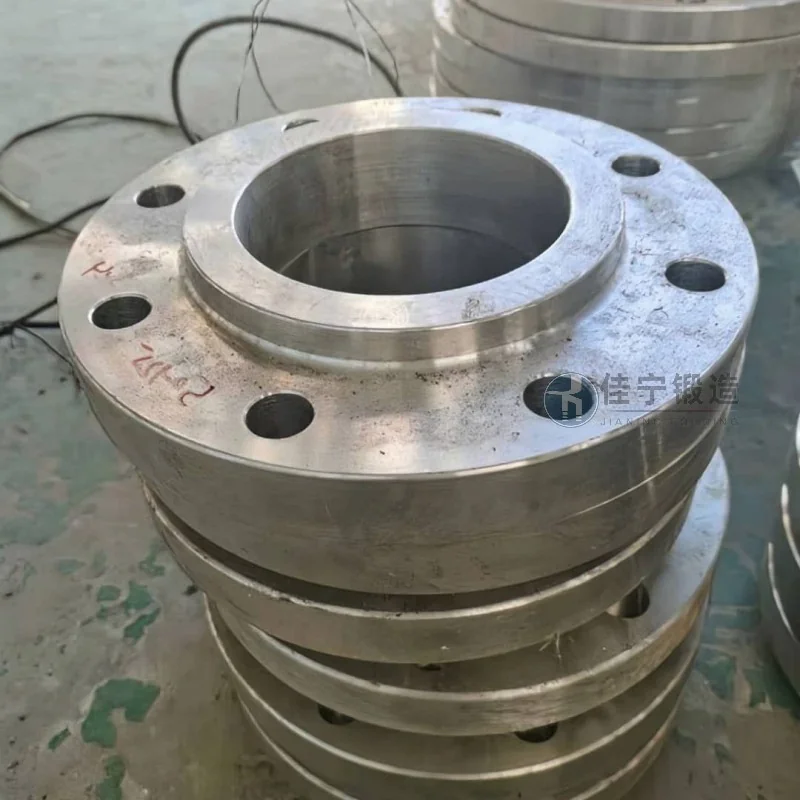
上海奉賢的一家液壓配件生產企業在盤餅鍛件加工環節中,長期面臨效率與質量的雙重壓力。該企業生產的盤餅鍛件主要用於液壓系統關鍵部件,對材料緻密度、尺寸精度和表面完整性有較高要求。原有工藝採用傳統自由鍛方式,不僅生產週期長,而且成品率波動較大,難以滿足日益增長的訂單需求。
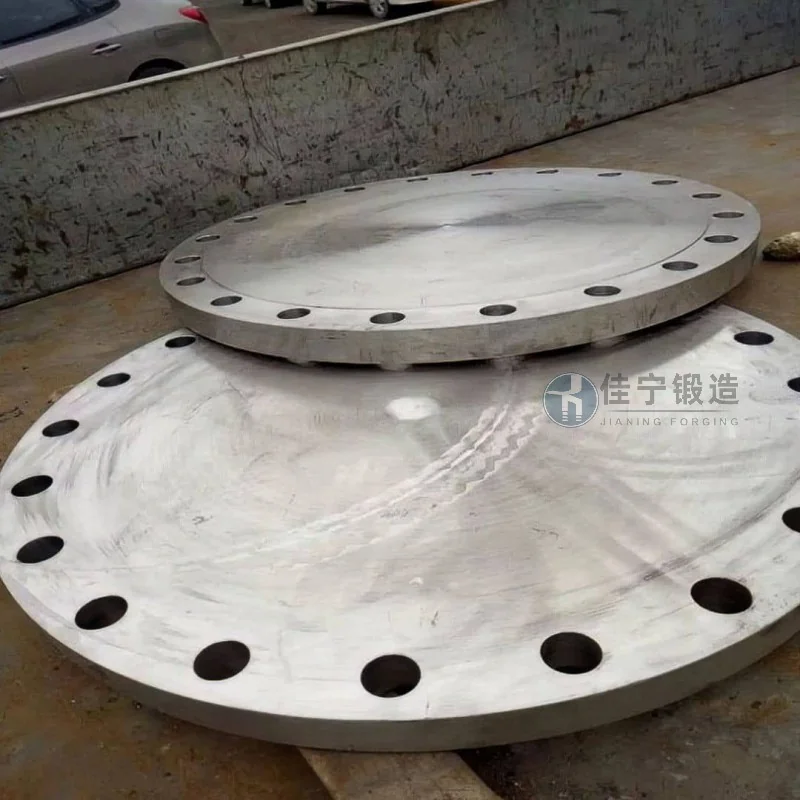
該企業在盤餅鍛件製造過程中主要遇到三方面問題:一是材料利用率偏低,傳統工藝下毛邊餘量較大,導致成本居高不下;二是內部組織均勻性不足,部分鍛件在後續加工中暴露出微裂紋或疏鬆缺陷,影響產品使用壽命;三是批量生產時尺寸一致性差,不同批次之間外徑、厚度偏差超出公差範圍,給後續機加工帶來頻繁調整的困擾。這些痛點直接制約了企業的產能提升和客戶滿意度。
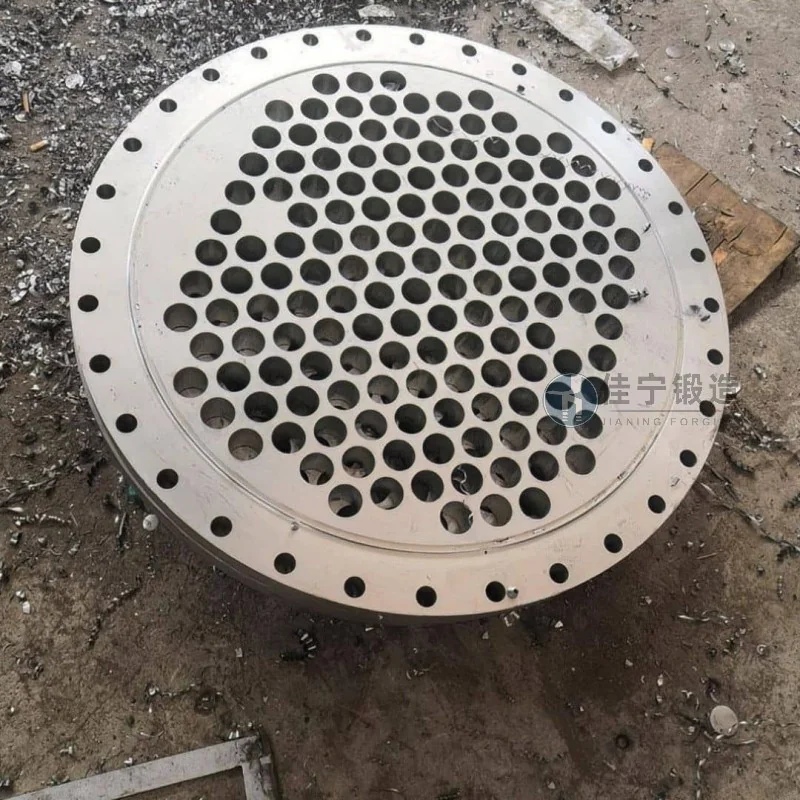
佳寧鍛造針對上述問題,爲該企業定製了專用盤餅鍛件模鍛成型方案。通過優化模具型腔設計與鍛造工藝參數,實現了近淨成型,有所減少材料浪費。同時,採用多向模鍛技術,使金屬流線沿零件輪廓合理分佈,有所提升鍛件內部組織緻密度與力學性能。在尺寸控制方面,藉助精細模具和穩定的溫控系統,將外徑公差控制在±0.3mm以內,厚度公差控制在±0.15mm以內,有效支持了批次一致性。此外,通過縮短加熱次數和模鍛流程,單件生產週期較傳統工藝壓縮約30%,整體效率得到有所提升。該方案已在該企業批量應用,成品率穩定在較高水平,客戶反饋良好。

