在重型液壓設備製造領域,筒體鍛件作爲核心承壓部件,其質量直接關係到設備運行的穩定性與安全性。佳寧鍛造近期承接了浙江金華某液壓重工廠的筒體鍛件項目,通過針對性工藝優化與全過程質量管控,成功交付滿足嚴苛技術要求的鍛件產品。
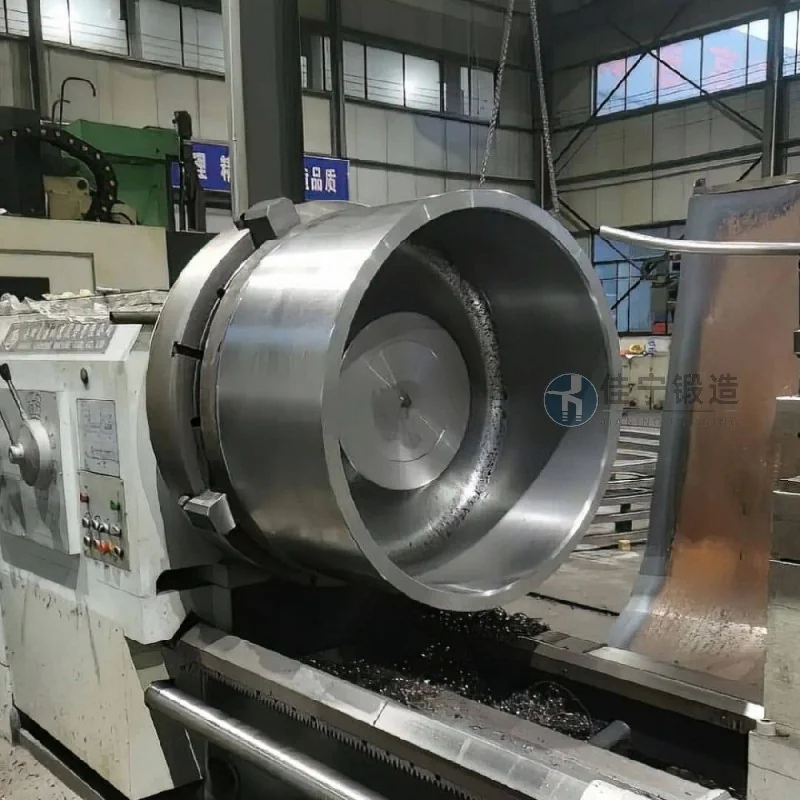
該液壓重工廠長期從事大型液壓缸、油缸總成的生產,其筒體鍛件需承受高壓、高頻交變載荷,對材料緻密性、尺寸精度及表面光潔度均有較高要求。佳寧鍛造成爲此批筒體鍛件的供應商,承擔從原材料到成品的全流程加工任務。
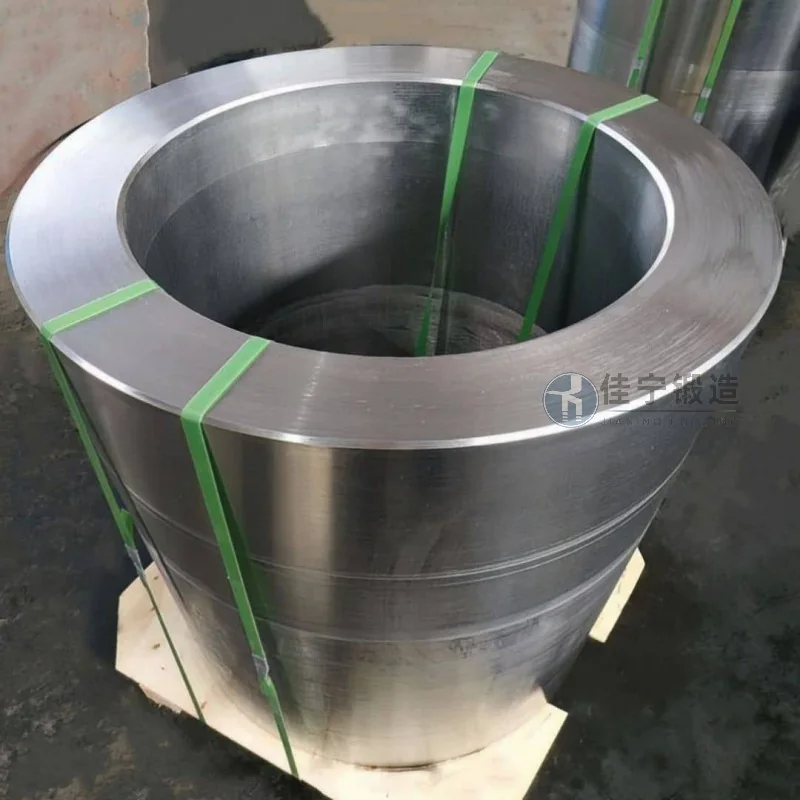
在項目初期,客戶面臨三個關鍵挑戰:其一,筒體鍛件直徑超過1.2米,壁厚不均勻,常規鍛造工藝易導致金屬流線紊亂;其二,客戶內部技術規範要求鍛件內部不得存在超過1mm的單個缺陷,且需通過1超聲波檢測;其三,交貨週期緊張,傳統鍛造方案難以同時滿足質量與效率要求。此外,客戶對鍛件的熱處理變形控制提出較高標準,以避免後續機加工餘量不足。
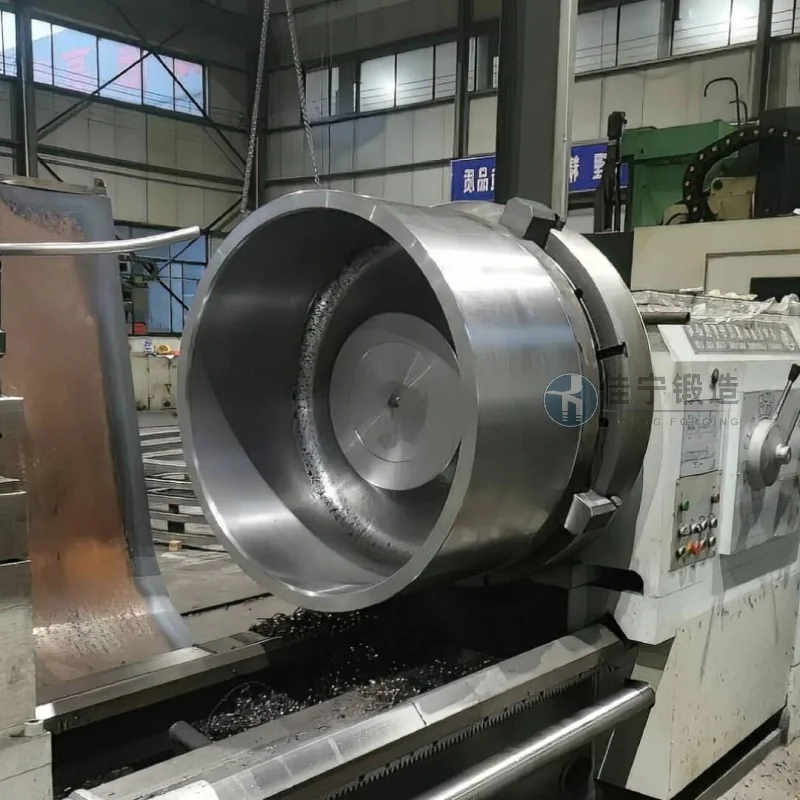
針對上述痛點,佳寧鍛造採取了多項針對性措施:
優化鍛造比與變形工藝——通過多道次鐓粗與拔長工序,有助於金屬流線沿筒體軸向均勻分佈,消除粗大組織;
較爲準確控制加熱與冷卻參數——採用分段加熱與等溫退火工藝,降低內應力,減少熱處理變形量;
全流程無損檢測覆蓋——從毛坯到半成品,逐件進行超聲波探傷與磁粉檢測,有助於內部及表面缺陷率低於客戶標準;
壓縮工序銜接時間——通過模具快換與工裝標準化,將單件生產週期縮短約20%,滿足客戶交付節點。
最終,交付的筒體鍛件經客戶第三方檢測,各項指標均符合要求,一次性通過驗收。此次合作驗證了佳寧鍛造在大型異形鍛件領域的工藝響應能力與質量支持水平。

