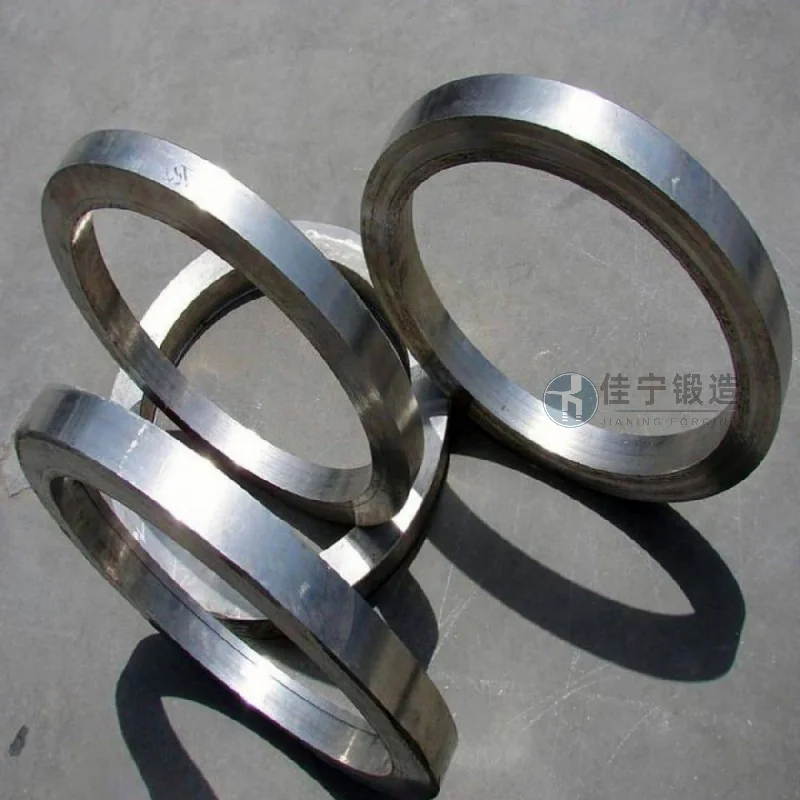
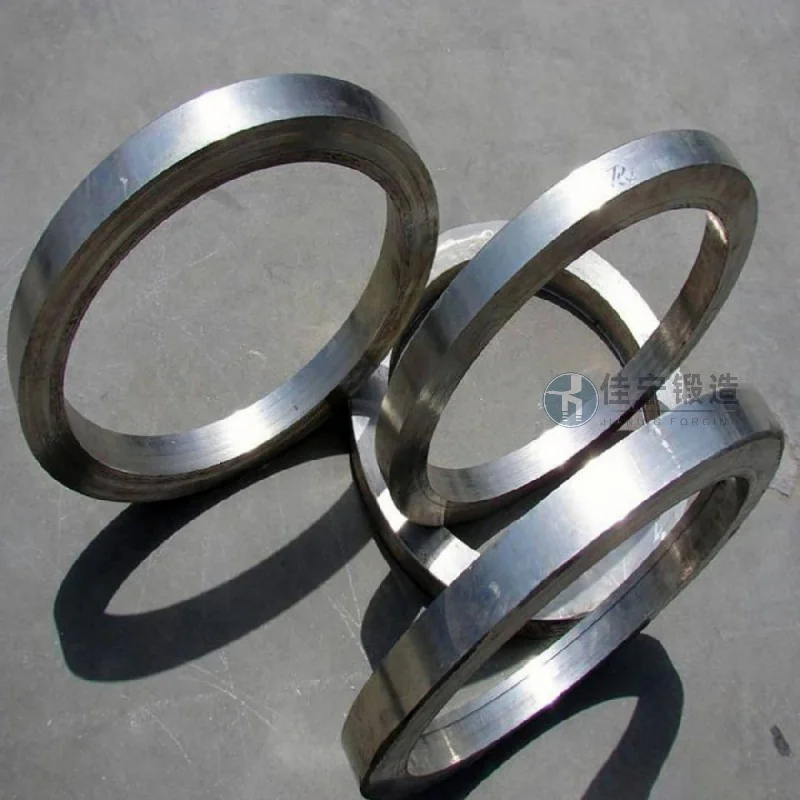
Shanxi Jianing Forging надає індивідуальну обробку легких алюмінієвих сплавів і алюмінієвих фланців. Випадки проєкту кування алюмінієвих сплавів на місці завершені, з виробами, які є легкими та відповідають стандартам міцності, сумісними з новим енергетичним та легким обладнанням.
У галузі металургійної важкої промисловості якість легованої сталі безпосередньо впливає на стабільність експлуатації обладнання та термін служби. Важкий металургійний завод у Вейнані, провінція Шеньсі (далі — «Замовник») зіткнувся з такими проблемами, як нерівномірна зовнішня структура кованих матеріалів, великі коливання механічних властивостей і великі дозволи на обробку, що призводило до відходів матеріалів під час виробництва ключових компонентів. Виникла нагальна потреба у стабільному та високопослідовному вирішенні для кування легованої сталі.
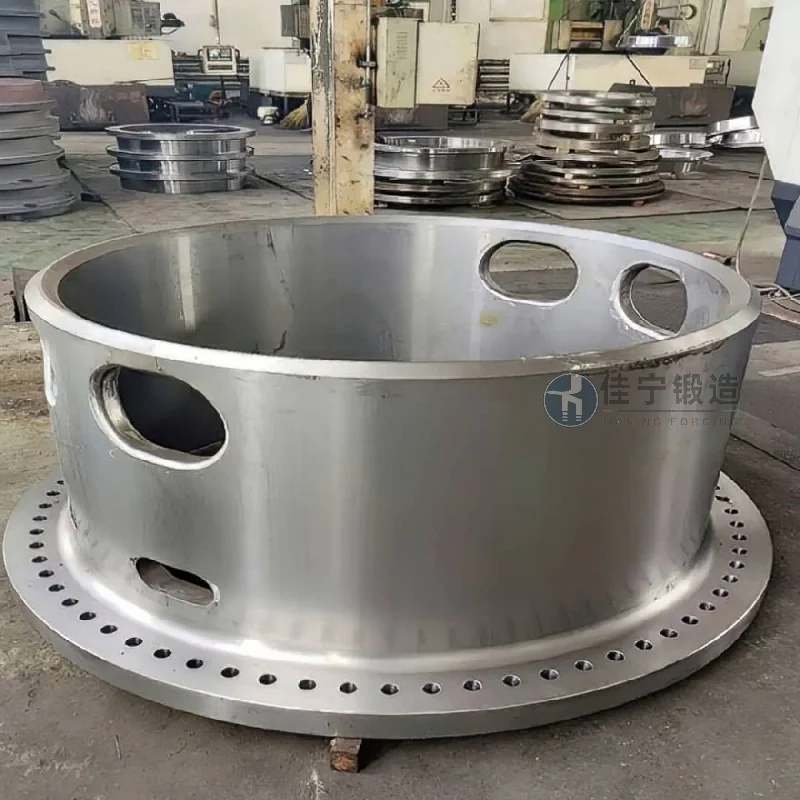
Цей клієнт переважно виготовляє основні компоненти металургійного обладнання, з використанням легованих сталевих кованих матеріалів у умовах високих навантажень, таких як рами прокатного стану та шестерні вали. Раніше ковки, які використовували клієнти, часто демонстрували нерівномірний розподіл твердості та недостатню ударну міцність після термічної обробки, що призводило до низької виходності та частого аномального зношення інструментів під час подальшої обробки, що серйозно впливало на тривалість виробничого циклу та контроль вартості. Після ґрунтовного порівняння замовник зрештою вирішив співпрацювати з нами (Jianing Forging) для проведення спеціалізованої розробки, адаптованої до конкретних сортів матеріалів і вимог до термічної обробки.
1. Погана консистенція внутрішньої мікроструктури: Контроль розміру зерен у оригінальному куванні після ковки нестабільний, грубі ділянки зерен призводять до високої механічної дисперсії та зниження ударної міцності приблизно на 15% у деяких партіях.
2. Надмірний дозвіл на обробку: Через недостатній контроль деформації кованих матеріалів клієнти змушені резервувати більший дозвіл на обробку, що призводить до низького використання матеріалів і зростання вартості кожного металобрухту.
3. Очевидна деформація термічної обробки: висока швидкість відхилення після загартування, що вимагає додаткових етапів вирівнювання для подовження циклу обробки.
4. Жорсткі терміни доставки: Термін обслуговування обладнання на металургійних важких заводах короткий, з суворими вимогами до своєчасної доставки кованих матеріалів.
Щоб вирішити ці проблеми, Jianing Forgeing пропонує такі індивідуальні рішення:
1. Відносно точний процес кування з контрольованою температурою: використовує багатоступеневу технологію нагрівання + термоконтрольовану технологію кування у поєднанні зі спеціалізованим інструментом, щоб допомогти куванням досягти рівномірного очищення зерна під час формування. Завдяки моніторингу температури та швидкості деформації заготовки в реальному часі розмір зерен стабільно контролюється між 7 і 8 рівнями, що зменшує коливання механічних властивостей.
2. Проєктування близького до сіткового формування: На основі фактичного креслення заготовки замовника оптимізовано лінію розділення кування та розподіл припусків, що зменшує дозвол на односторонню обробку з звичайного 15 мм до 8 мм~10 мм, покращує використання матеріалів більш ніж на 12% і зменшує години подальшої обробки.
3. Імітована допоміжна термічна обробка: використання програмного забезпечення для моделювання скінченних елементів для прогнозування тенденцій деформацій загартування, коригування вибору середовища для гартування та методу введення розчину, збереження деформації в межах 0,5% без додаткового вирівнювання та забезпечення рівномірної глибини затверділого шару.
4. Повний контроль процесу: Від інспекції на складі сировини та запису процесу кування до моніторингу кривих термічної обробки — доступна повна відстежуваність даних. У поєднанні з системою попереднього планування звичайні цикли доставки стискаються на 15%~20% для задоволення термінових потреб клієнтів у технічному обслуговуванні.
Завдяки цим заходам, після переходу на наші леговані ковані матеріали, рівень готової продукції зріс з 82% до 95%, час обробки окремих деталей скоротився приблизно на 25%, а загальні витрати знизилися приблизно на 10%. Наразі обидві сторони встановили довгострокові стабільні співпраці, і це рішення для кування має сильну реакцію серед подібних металургійних важких заводів.

