Shanxi Jianing Forging зібрала реальні випадки фланцевих кілець, кільцевих шестерень, підшипникових кілець, роликових кілець та інших приземлень, а також повний асортимент готових кованих виробів для вуглецевої сталі, нержавіючої сталі та легованих кілець, що є орієнтиром для вибору продукції та нестандартних рішень.
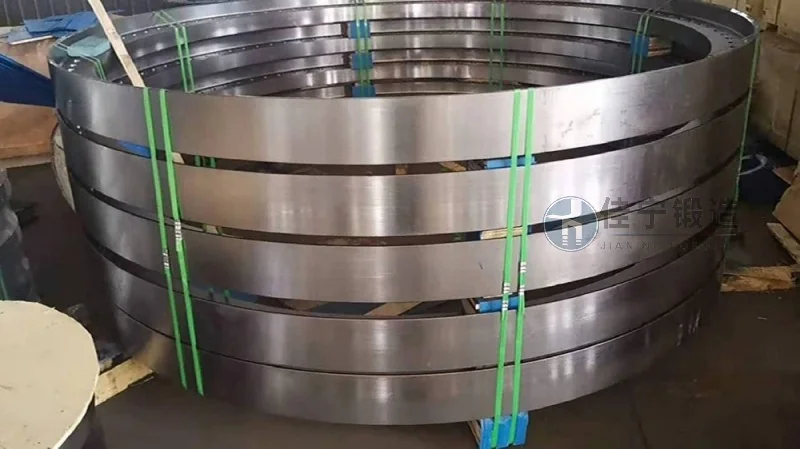
Завод нафтохімічного обладнання в Даціні, Хейлунцзян, давно стикається з викликами, такими як низька ефективність обробки та недостатнє використання матеріалів при виробництві великих кільцевих ковок. Кільцеподібні ковки, необхідні цьому заводу обладнання, переважно використовуються для ключових компонентів, що несуть тиск у нафтохімічних установках, з високими вимогами до точності розмірів і внутрішньої мікроструктурної щільності. Початковий процес мав проблеми, такі як багаторазове нагрівання та багаторазове кування, що призводило до тривалих виробничих циклів, високого енергоспоживання та нестабільної консистенції продукту.
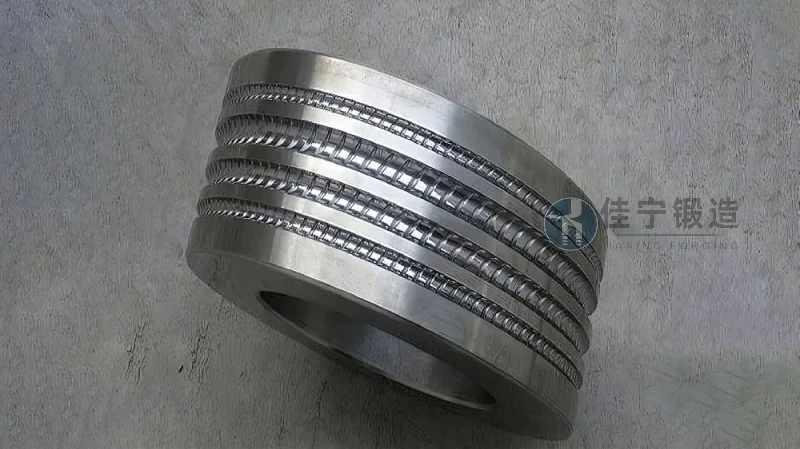
Цей клієнт зіткнувся з трьома основними проблемами під час обробки кільцевого кування: 1. Традиційне кування вимагає кількох раундів нагрівання та багаторазового формування, що не лише подовжує цикли доставки, а й збільшує відходи сировини; По-друге, деякі ковки мають нерівномірну мікроструктуру після подальшої термічної обробки, що впливає на термін служби продукції; По-третє, через відсутність спеціалізованого інструменту для формування час заміни форм для кілець різних специфікацій є тривалим, що ускладнює задоволення виробничих потреб невеликих партій різних типів. Ці проблеми безпосередньо обмежують швидкість реакції клієнтів на ринок і можливості контролю витрат.
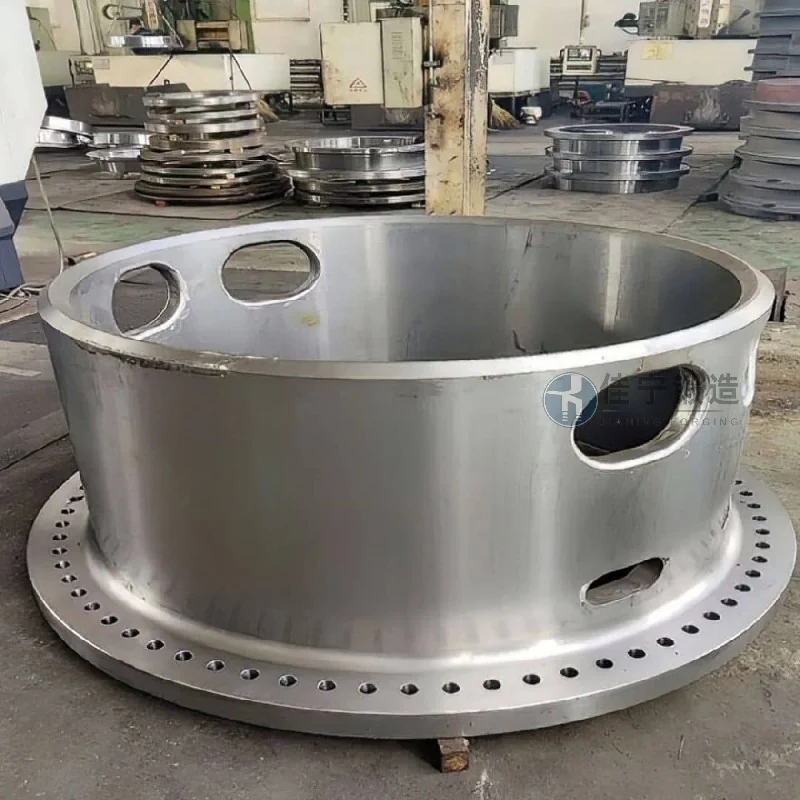
Jianing Forging пропонує індивідуальні універсальні рішення для кування кілець, адаптовані до конкретних проблем клієнтів. Ми використовуємо процес кування з закритим штампом і кільцевого композиту, завершуючи попереднє і фінальне ковування в одному нагріванні, що зменшує кількість пожеж і матеріальних відходів. У поєднанні з незалежно розробленими спеціально формованими кільцевими штемплами досягається швидке перемикання між різними специфікаціями кільцевих деталей, що скорочує час зміни форми приблизно на 60%. Водночас, оптимізуючи температурний діапазон кування та контроль деформацій, внутрішня структура ковки стає більш однорідною, а її механічні властивості відповідають стандартам API 6A та іншим стандартам. Остаточні кільцеві ковані виготовлення відповідали очікуванням клієнтів щодо точності розмірів, якості поверхні та внутрішньої щільності, допомагаючи заводу підвищити ефективність виробничої лінії та знизити загальні виробничі витрати.

