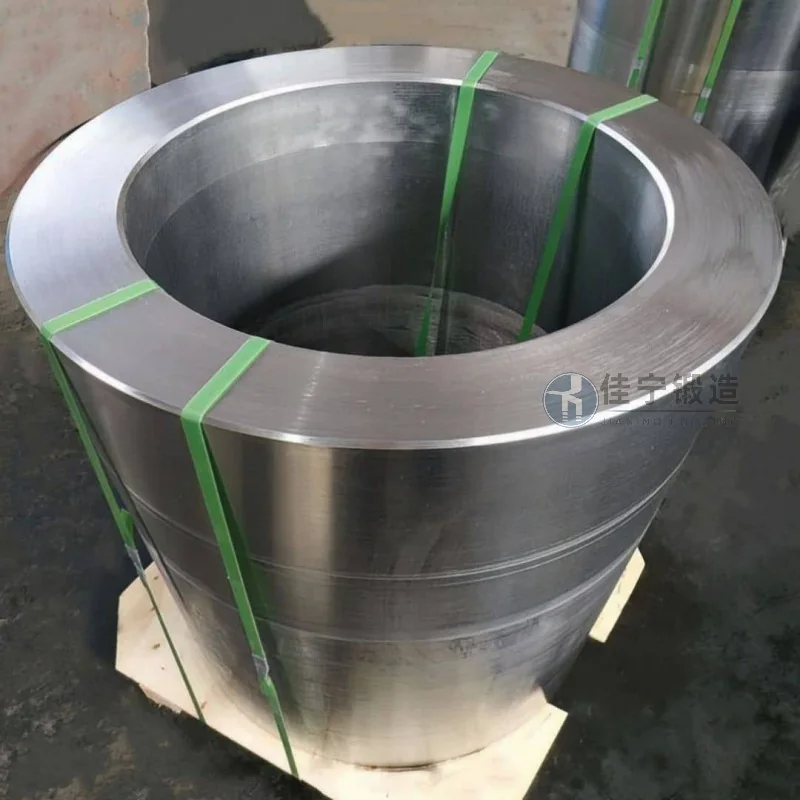
Shanxi Jianing Forging, karbon çelik, paslanmaz çelik ve alaşım çelikten yapılmış büyük çaplı basınç kapı kabuğu dövmelerini işleyebilir. İstasyon, büyük boyutlu silindirlerin dövme yeteneklerini ve bitmiş ürünlerin korozyona dayanıklı sonuçlarını tam olarak gösteren gerçek dünya dövme kasalarına sahiptir.
İnşaat makineleri alanında, silindir dövmelerinin performansı, önemli yük taşıyıcı bileşenler olarak, ekipmanın genel stabilitesi ve hizmet ömrünü doğrudan etkiler. Belirli bir inşaat makineleri fabrikası (bundan sonra "Müşteri" olarak adlandırılır), seri üretim sırasında namlu dövmelerindeki büyük boyut sapmaları, yetersiz iç mikroyapısal yoğunluk ve sonraki işleme izinlerini kontrol etmekte zorluklar gibi sorunlarla karşılaşmaktadır; bu da düşük montaj verimliliği ve bitmiş ürün veriminde dalgalanmalara yol açmaktadır. Ürün tutarlılığını ve güvenilirliğini artırmak için dövme çözümüne acil ihtiyaç vardır.
Müşterinin orijinal namlu dövme üretim sürecinin birçok eksikliği vardı: bir yandan, dövme sıcaklığı ve deformasyon kontrolünde yeterli hassasiyetin olmaması, ısı işlemden sonra düzensiz tane boyutuna ve sertlik dağılımında önemli farklılıklara yol açtı; Öte yandan, kaba kalıp tasarımı ve aşınma yönetimi, dövmelerin aşırı yuvarlaklığı ve düzlüğüne yol açar; bir tarafta 5 mm'den fazla işleme izni gerektirir; bu da sadece malzeme maliyetlerini artırmakla kalmaz, aynı zamanda işleme döngüsünü de uzatır. Ayrıca, geleneksel denetim yöntemlerinde iç kusurları hızlıca taramak zordur ve bazı dövmelerde montaj sonrası erken yorulma çatlaması bulunur ve bu da müşterilerin ekipmanlarının itibarını etkiler.

Bu sorun noktalarını gidermek için Jianing Forging, müşteriler için özel tam süreçli silindirik dövme çözümleri sunmuştur. Çok yönlü dövme teknolojisinin benimsenmesiyle, billet ısıtma eğrisi ve deformasyon yolu optimize edilir; böylece metal akış hatları silindirin çevresi boyunca sürekli olarak dağıtılabilir ve dövmenin izotropik özellikleri iyileştirilir. Yüksek hassasiyetli kombine kalıplar ve çevrimiçi boyutsal izleme sistemi ile birleştiğinde, silindir dövmelerinin yuvarlaklık toleransı 0,3 mm içinde kontrol edilir; tek taraflı işleme izni 2 mm'ye sıkıştırılır; böylece sonraki işlem maliyetleri düşürülür. Aynı zamanda, ultrasonik kusur tespiti ve sertlik ayırma bağlantı süreçleri getirildi; bu da her fabrika dövmesinin çatlaklar ve gözeneklilik gibi iç kusurlardan arınmasını sağladı ve sertlik dalgalanmaları ±5 HB içinde kontrol edildi. Toplu teslimattan sonra, müşteriler ürünlerin ilk geçiş oranının %98'in üzerine çıktığını, montaj verimliliğinin yaklaşık %20 arttığını ve ekipmanın sorunsuz çalışma döngüsünü uzattığını bildirdi.

