Shanxi Jianing Forging может обрабатывать кузни для сосудов под давлением крупного диаметра из углеродистой стали, нержавеющей стали и легированной стали. На станции представлено множество реальных примеров ковки цилиндров, что полностью демонстрирует возможности крупных цилиндров и коррозионостойкость готовых изделий.
Завод по производству автоматического оборудования в Фучжоу, провинция Цзянси, столкнулся с множеством технических трудностей при применении трубчатых ковок. Компоненты цилиндров, производимые этим заводом, имеют высокие требования к точности размеров, внутренней структурной равномерности и усталостости. Однако традиционные процессы ковки не могут одновременно соответствовать всем этим стандартам, что приводит к низким показателям прохождения продукции и увеличению циклов подачи. Кроме того, клиенты сталкиваются с такими проблемами, как недостаточное использование материалов и сложные последующие этапы обработки, остро нуждаясь в более надёжном решении для ковки труб.
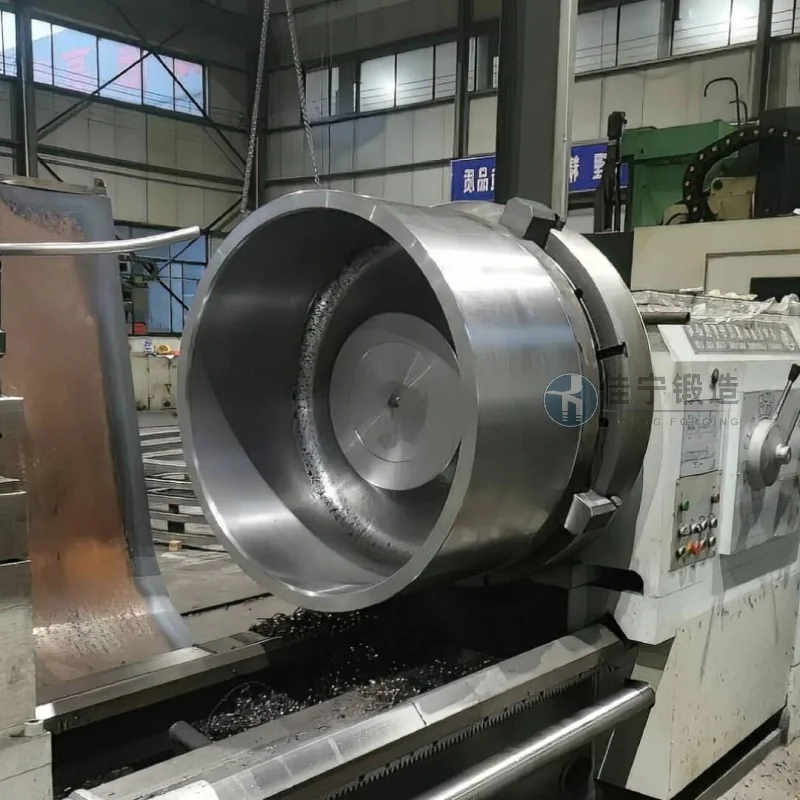
Завод по производству автоматического оборудования, расположенный в Фучжоу, провинция Цзянси, специализируется на производстве основных компонентов автоматизированных производственных линий. Во время закупки цилиндрических ковок завод долгое время сталкивался с недостатками в управлении процессами ковки поставщиками, особенно в отношении однородности толщины стенок, параллелизма торцевой поверхности и качества поверхности крупных цилиндров. После нескольких этапов отбора и оценки завод в итоге решил сотрудничать с компанией, обладающей зрелым опытом кузнения, чтобы целенаправленно решить вышеуказанные вопросы.

Основные проблемы этого заказчика сосредоточены на трёх аспектах: во-первых, размерные допуски ствольных ковок трудно стабильно контролировать в чертежах, что приводит к чрезмерным допускам к обработке для последующего обработки, что увеличивает затраты на материалы и время обработки; Во-вторых, микродефекты, такие как рыхлость и разделение внутри ковки, которые влияют на срок службы цилиндра при высоком давлении; В-третьих, циклы поставок поставщиков сильно колеблются и не хватает гибких индивидуальных услуг, что затрудняет удовлетворение потребностей производителей автоматизированного оборудования в быстрой фазе.
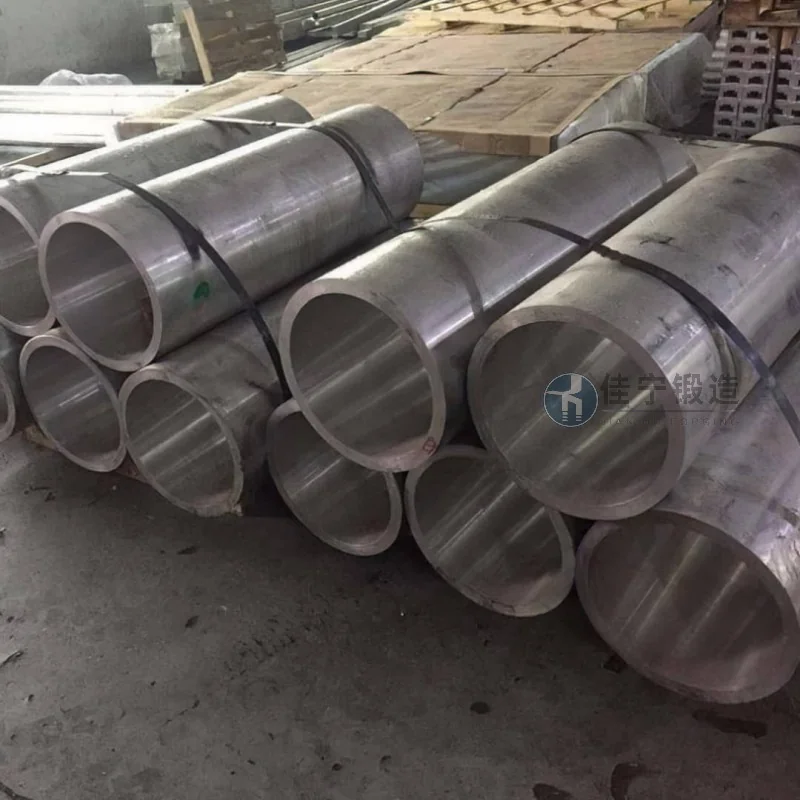
Чтобы решить эти проблемы, партнёр предложил индивидуальные решения для ковки труб. На уровне процесса, оптимизируя температуру нагрева и коэффициента ковки, в сочетании с многонаправленной ковкой и предварительным дизайном, эффективно улучшается распределение линий металлических потоков, повышая плотность и структурную равномерность ковки. Что касается контроля качества, мы внедрили полноценное неразрушающее тестирование и онлайн-мониторинг размеров, чтобы критическая точность размеров каждого цилиндра соответствовала строгим стандартам заказчика. Кроме того, благодаря модульному проектированию форм и гибким стратегиям планирования, цикл поставки стандартных цилиндров был укорочён примерно на 30%, что позволяет быстро переключаться между небольшими партиями и несколькими спецификациями, полностью адаптируясь к гибким потребностям производителей автоматизированного оборудования.
В конечном итоге, после принятия нового плана, уровень первого прохода для цилиндрических ковок увеличился до более чем 95%, время последующей обработки сократилось более чем на 40%, а общие производственные затраты снизились примерно на 15%. Сотрудничество между двумя сторонами также способствовало технологическому модернизации основных компонентов автоматизированного оборудования завода, что ещё больше повысило конкурентоспособность завода на рынке.

