Shanxi Jianing Forging может обрабатывать кузни для сосудов под давлением крупного диаметра из углеродистой стали, нержавеющей стали и легированной стали. На станции представлено множество реальных примеров ковки цилиндров, что полностью демонстрирует возможности крупных цилиндров и коррозионостойкость готовых изделий.
В области строительного оборудования производительность цилиндрических ковок как ключевых несущих компонентов напрямую влияет на общую стабильность и срок службы оборудования. Определённый завод по производству строительного оборудования (далее — «Клиент») давно сталкивается с проблемами массового производства, такими как значительные отклонения размеров в ковке стволов, недостаточная внутренняя микроструктурная плотность и трудности с контролем последующих разрешений на обработку, что приводит к низкой эффективности сборки и колебаниям выхода готовой продукции. Существует острая необходимость в растворе для ковки для повышения согласованности и надёжности продукции.
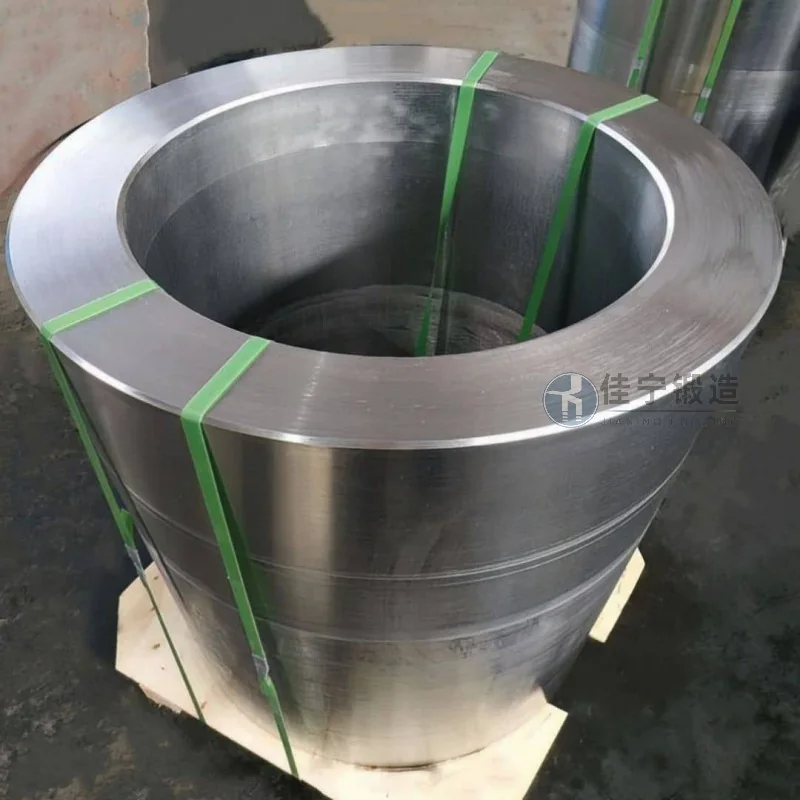
Первоначальный процесс ковки бочек заказчиком имел несколько недостатков: с одной стороны, недостаточная точность температуры ковки и контроля деформаций приводила к неравномерному размеру зерен и значительным различиям в распределении твёрдости после термической обработки; С другой стороны, грубая конструкция формы и управление износом приводят к чрезмерной округлости и прямолинейности ковок, требуя более 5 мм допуска на обработку с одной стороны, что не только увеличивает затраты на материалы, но и удлиняет процесс обработки. Кроме того, традиционные методы инспекции затрудняют быстрое выявление внутренних дефектов, и некоторые кузни показывают ранние усталостные трещины после сборки, что сказывается на репутации оборудования заказчиков.

Чтобы решить эти проблемы, Jianing Forging разработала индивидуальные решения для полного процесса цилиндрической ковки для клиентов. Используя технологию многонаправленной ковки, кривая нагрева заготовки и путь деформации оптимизируются, что позволяет непрерывно распределять линии потока металла вдоль окружности цилиндра, улучшая изотропные свойства ковки. В сочетании с высокоточными комбинированными штампами и онлайн-системой контроля размеров, допуск к округлости ковок в цилиндрах контролируется с пределами 0,3 мм, при этом односторонняя обработка сокращается до 2 мм, что снижает последующие затраты на обработку. Одновременно были внедрены ультразвуковые процессы обнаружения дефектов и сортировки твёрдости связи, что позволяет каждому заводскому ковке быть свободным от внутренних дефектов, таких как трещины и пористость, а колебания твёрдости контролируются в пределах ±5 HB. После массовой поставки клиенты сообщили, что уровень первого прохода продукции вырос более чем на 98%, эффективность сборки улучшилась примерно на 20%, а оборудование продлило беспроблемный рабочий цикл.

