Shanxi Jianing Forging może przetwarzać wykuwane powłoki zbiorników ciśnieniowych o dużej średnicy wykonane ze stali węglowej, stali nierdzewnej i stali stopowej. Stacja posiada bogactwo rzeczywistych przypadków kucia cylindrycznego, co w pełni demonstruje możliwości kucia dużych cylindrów oraz odporność na korozję efektów gotowych produktów.
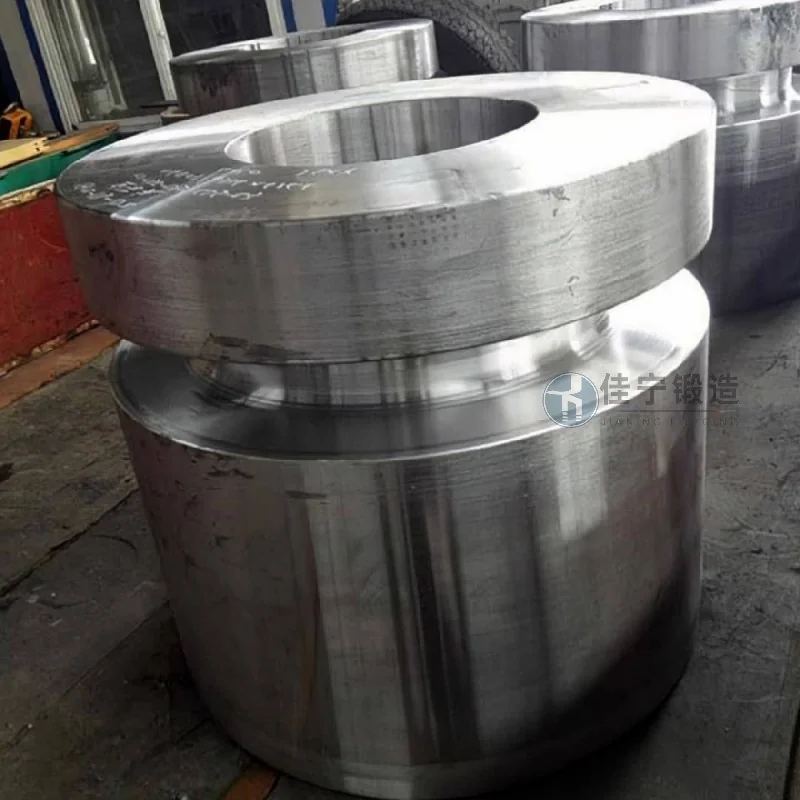
Fabryka maszyn chemicznych w Chifeng, Mongolia Wnętrzna, ustaliła surowe wymagania dotyczące gęstości mikrostruktury wewnętrznej, stabilności mechanicznej i dokładności wymiarowej przy pozyskiwaniu wykuwań powłok do zbiorników ciśnieniowych. Ta partia kućnych warstw cylindrycznych jest używana jako element ciśnieniowy jednostek reakcji chemicznych, wymagając długotrwałej pracy w środowiskach o wysokiej temperaturze, wysokim ciśnieniu i korozyjnych mediach. Każda drobna wada może stanowić zagrożenie dla bezpieczeństwa.
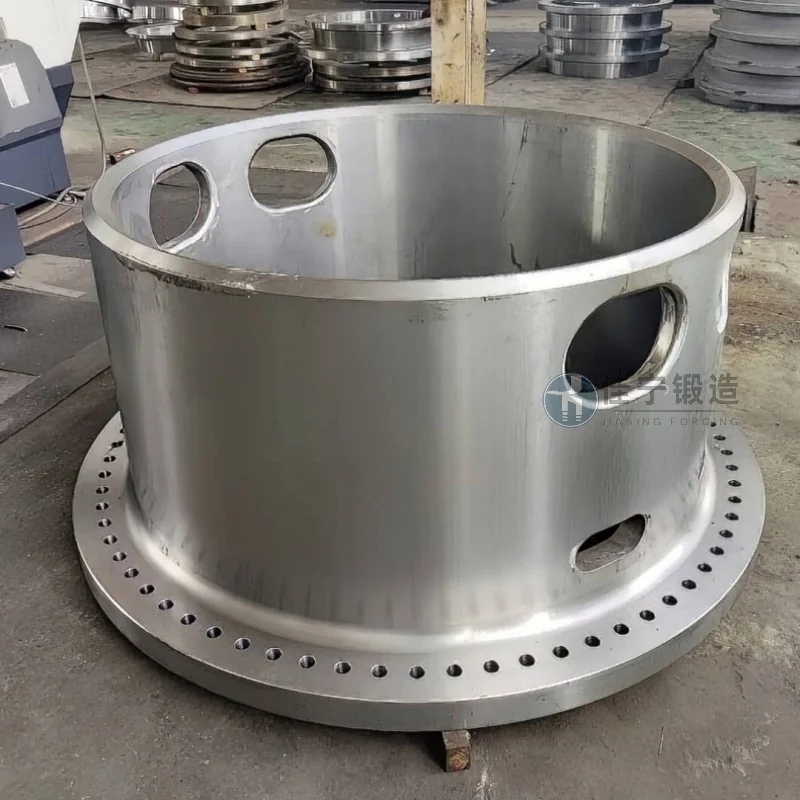
Podczas początkowego procesu próbnego produkcji klienci napotkali następujące problemy: konwencjonalne procesy kucia miały trudności z eliminacją centralnej luzności i segregacji sztabek stalowych, co skutkowało niską przepustnością wykrywania wad ultradźwiękowych dla kuł; Nieprawidłowa kontrola parametrów procesu obróbki cieplnej po kuciu prowadzi do nierównomiernego rozkładu twardości w korpusie cylindra oraz znacznych późniejszych odkształceń; Jednocześnie terminy dostaw są napięte, wymagające ścisłej kontroli cykli produkcyjnych.
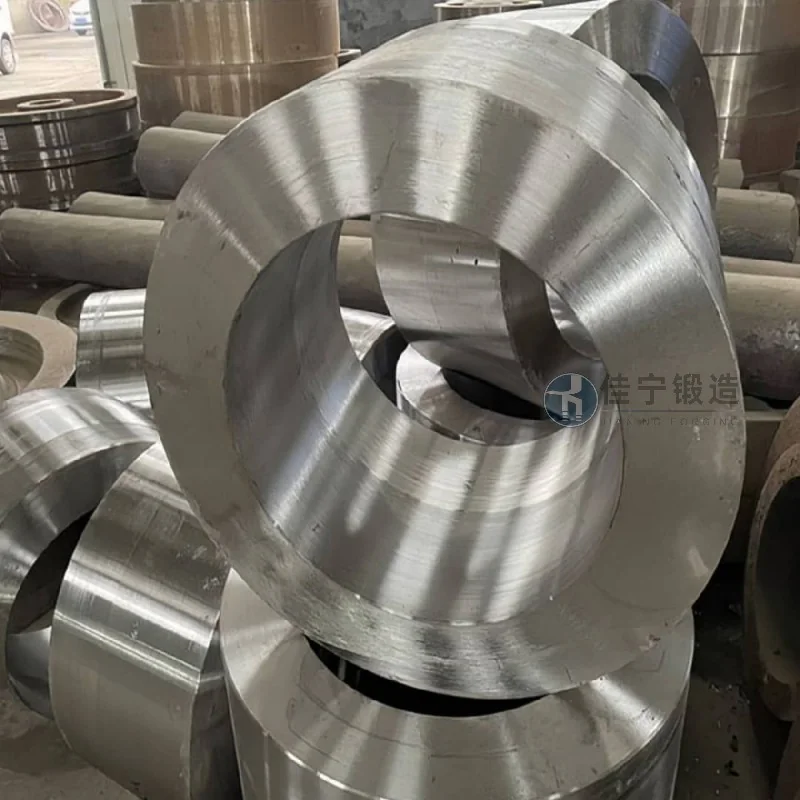
Aby rozwiązać te problemy, Jianing Forging podjęło szczególne działania w trzech obszarach: kontroli surowca, optymalizacji procesu kucia oraz dostosowywania parametrów obróbki cieplnej. Wysokiej jakości sztabki ze stopu stali, traktowane metodą odgazowywania próżniowego, połączone z technologią wielokierunkowego kucia, skutecznie łamią odlewaną konstrukcję i rafinują ziarna. Dzięki wykorzystaniu symulacji komputerowych do projektowania współczynników kucia, rozkład odkuł jest dobrze dopasowany do pola naprężeń. Etap obróbki cieplnej wykorzystuje segmentowane, kontrolowane temperaturą procesy normalizacji i odpuszczania, co pomaga utrzymać całkowitą twardość cylindra w wymaganym przez klienta zakresie HB 200-250, przy różnicy twardości w przekroju mniejszym niż 20 HB. Finalnie dostarczone kucia rur osiągnęły wskaźnik przepustności wykrywania wad na poziomie 1, a właściwości mechaniczne znacznie przewyższały standardy klientów, oszczędzając około 15% kolejnego cyklu obróbki i montażu dla fabryk maszyn chemicznych oraz zdobywając wysokie uznanie wśród klientów.

