Shanxi Jianing Forging może przetwarzać wykuwane powłoki zbiorników ciśnieniowych o dużej średnicy wykonane ze stali węglowej, stali nierdzewnej i stali stopowej. Stacja posiada bogactwo rzeczywistych przypadków kucia cylindrycznego, co w pełni demonstruje możliwości kucia dużych cylindrów oraz odporność na korozję efektów gotowych produktów.
W dziedzinie maszyn budowlanych wydajność kuł cylindrycznych jako kluczowych elementów nośnych bezpośrednio wpływa na ogólną stabilność i żywotność sprzętu. Pewna fabryka maszyn budowlanych (dalej zwana "Klientem") od dawna boryka się z problemami podczas produkcji masowej, takimi jak duże odchylenia wymiarowe w odkuwaniach beczkowych, niewystarczająca wewnętrzna gęstość mikrostrukturalna oraz trudności w kontrolowaniu kolejnych dolegliwości obróbki, co skutkuje niską efektywnością montażu i wahaniami wydajności końcowych produktów. Istnieje pilna potrzeba opracowania rozwiązania kuźniczego, które poprawiłoby spójność i niezawodność produktu.
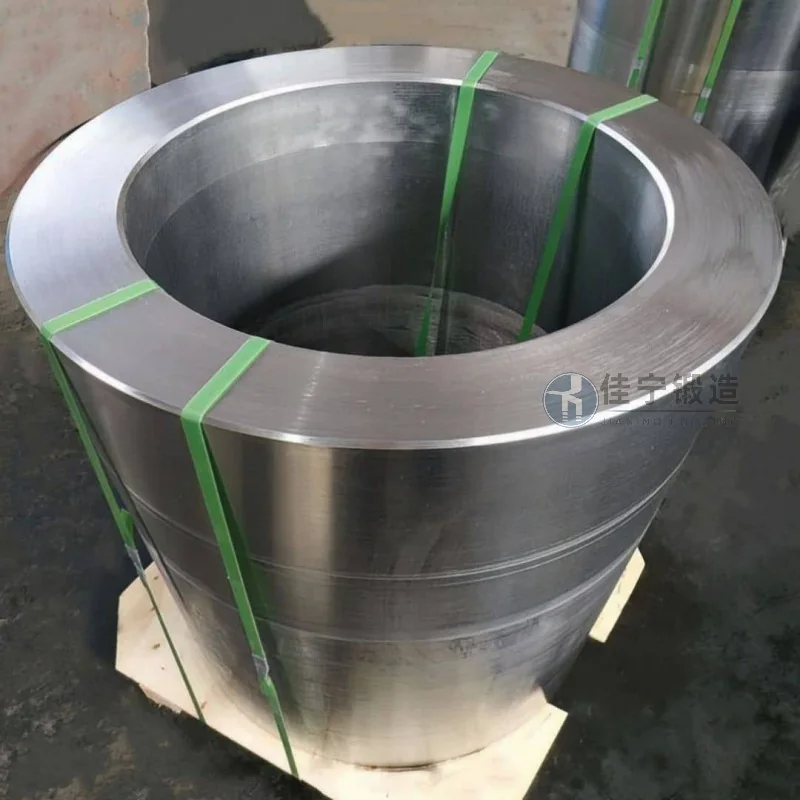
Oryginalny proces kucia beczkowego klienta miał wiele wad: z jednej strony niewystarczająca precyzja w temperaturze kucia i kontroli odkształceń prowadziła do nierównego rozmiaru ziaren i znaczących różnic w rozkładzie twardości po podważeniu termicznym; Z drugiej strony, niedobory i zarządzanie zużyciem formy prowadzą do nadmiernej zaokrągloności i prostości odkuwków, wymagając więcej niż 5 mm zapasu obróbki z jednej strony, co nie tylko zwiększa koszty materiału, ale także wydłuża cykl obróbki. Ponadto konwencjonalne metody inspekcji są trudne do szybkiego wykrywania wewnętrznych wad, a niektóre odkuły wykazują wczesne pękanie zmęczeniowe po montażu, co wpływa na reputację sprzętu klientów.

Aby rozwiązać te problemy, Jianing Forging przygotowała dla klientów rozwiązania do pełnego procesu kucia cylindrycznego. Dzięki zastosowaniu technologii wielokierunkowego kucia optymalizowano krzywą nagrzewania pręta i ścieżkę odkształcenia, co pozwala na ciągłe rozmieszczenie linii przepływu metalu wzdłuż obwodu cylindra, co poprawia izotropowe właściwości kucia. W połączeniu z wysokoprecyzyjnymi układami połączonymi i internetowym systemem monitorowania wymiarów, tolerancja zaokrąglenia odkuł cylindrów jest kontrolowana z dokładnością do 0,3 mm, a dodatkiem na obróbkę jednostronną jest skompresowany do 2 mm, co zmniejsza koszty późniejszego przetwarzania. Jednocześnie wprowadzono ultradźwiękowe procesy wykrywania wad i sortowania twardości, które pomagają każdemu wykuwaniu fabrycznemu być wolnym od wewnętrznych wad, takich jak pęknięcia i porowatość, z kontrolowaną wahaniami twardości w granicach ±5 HB. Po masowej dostawie klienci zgłosili, że wskaźnik przepustności pierwszego przejścia dla produktów wzrósł do ponad 98%, wydajność montażu wzrosła o około 20%, a sprzęt wydłużył bezproblemowy cykl pracy.

