Shanxi Jianing Forging heeft praktijkvitrines verzameld van windkrachtflensringen, ringtandwielen, lagerringen, rollerringen en andere ringlandingen, met een compleet assortiment eindproducten voor koolstofstaal, roestvrij staal en legeringsringen, die referenties bieden voor productkeuze en niet-standaard oplossingen.
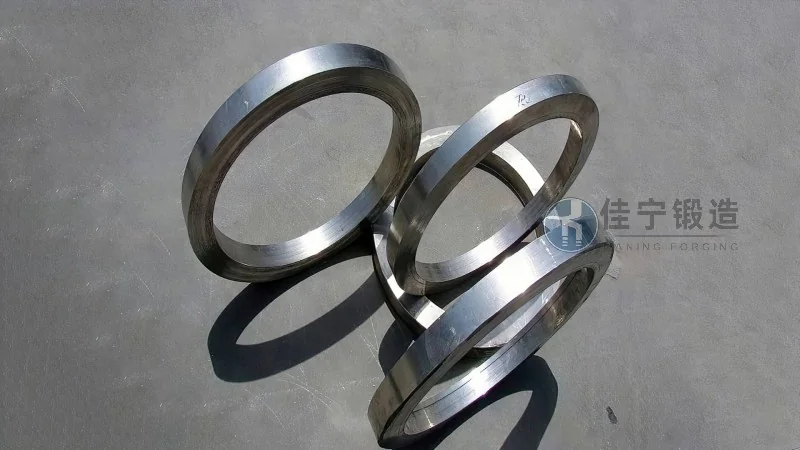
Een mijnbouwmachinefabriek in Datong, Shanxi, is al lange tijd actief in de productie van mijnbouwapparatuur, en het belangrijkste onderdeel, het ringsmeden, heeft een aanzienlijke invloed op de operationele stabiliteit en veiligheid van de apparatuur. De fabriek komt vaak grote dimensionale afwijkingen en ongelijke interne microstructuren tegen in de annulaire smeedstukken van bestaande leveranciers, wat leidt tot assemblageproblemen, verhoogde apparatuurstoringen en aanhoudend hoge onderhoudskosten in latere fasen. Om de kwaliteit van de gehele machine te verbeteren en de totale kosten te verlagen, begon de fabriek betrouwbaardere partners te zoeken voor ringsmeden.
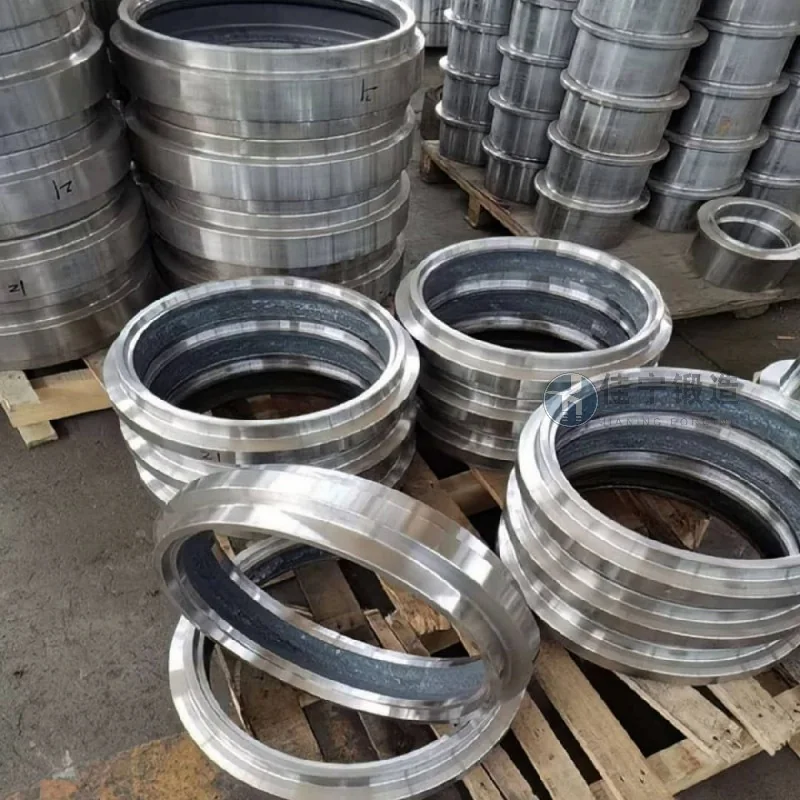
Voordat de fabriek van leverancier wisselde, had de mijnbouwmachinefabriek vooral te maken met drie kernproblemen: ten eerste een onvoldoende dimensionale consistentie van ringsmeden, met aanzienlijke verschillen tussen batches, wat de aanpassingstijd van de assemblage vergrootte; Ten tweede zijn de mechanische eigenschappen van smeedstukken niet stabiel genoeg; sommige producten ondervinden vroege slijtage of zelfs breuk tijdens gebruik, wat de continuïteit van mijnbouwactiviteiten beïnvloedt; Ten derde is de leveringscyclus lang en kunnen dringende bestellingen niet snel worden beantwoord, wat de flexibiliteit van productieplanning beperkt. Deze problemen leiden direct tot hogere reparatiepercentages en lagere klanttevredenheid.
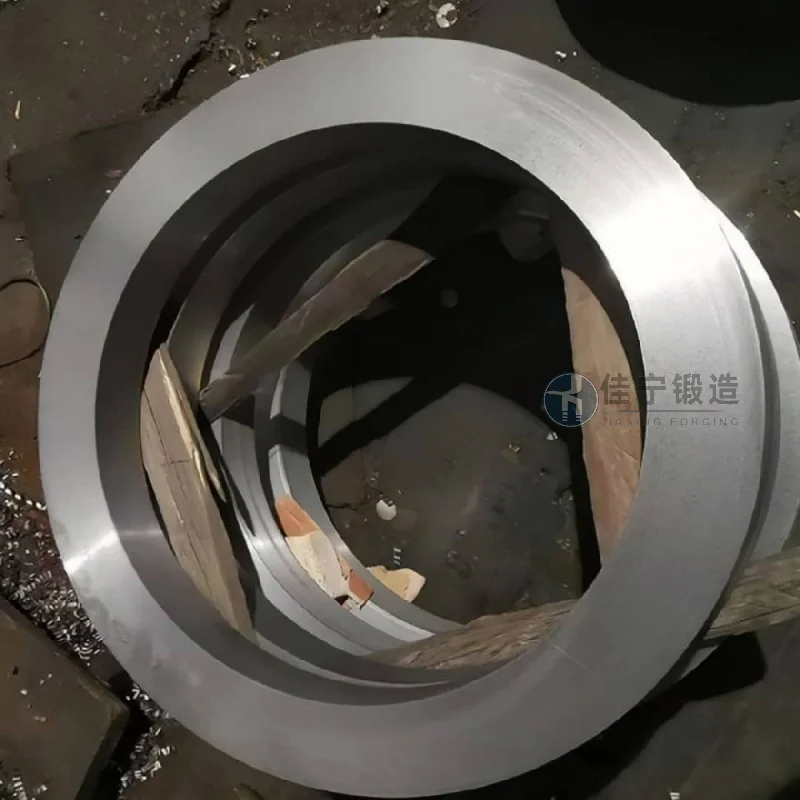
Om deze pijnpunten aan te pakken, bood Jianing Forging een op maat gemaakte ringsmedingsoplossing aan voor een mijnbouwmachinefabriek. Tijdens de productie gebruiken we een zeer precieus smeedproces en een volledig warmtebehandelingssysteem, dat helpt bij het raffineren van interne korrels en het bereiken van uniforme microstructuur. Door middel van meerdere inspectieprocessen (waaronder ultrasone foutdetectie en dimensionale inspectie) zorgen we ervoor dat de toleranties van belangrijke afmetingen zoals buitendiameter, binnendiameter en hoogte van elk eindproduct binnen de eisen van de klant worden gecontroleerd. Tegelijkertijd optimaliseerden we ons productieplanningsproces, waarbij we de leveringscyclus voor reguliere bestellingen terugbrachten tot minder dan 15 werkdagen, en reservecapaciteit reserveerden voor de fabriek om aan dringende behoeften te voldoen. Sinds de start van de massaproductie heeft de fabriek gemeld dat het slagingspercentage van de ringsmeden is gestegen tot meer dan 98%, het aantal uitval van apparatuur met ongeveer 40% is gedaald en de algehele productie-efficiëntie aanzienlijk is verbeterd.

