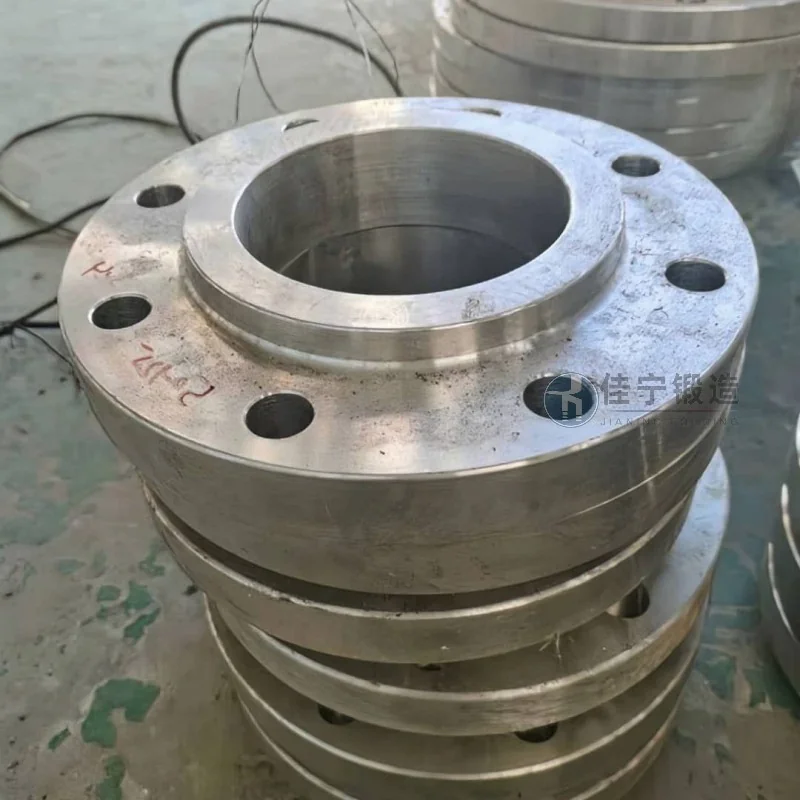
上海鳳県にある油圧部品メーカーは、パンフォージ加工において効率と品質の二重の圧力に長く直面してきました。 この会社が製造するディスク鍛造品は主に油圧システムの主要部品に使用されており、材料密度、寸法精度、表面の完全性に高い要求が求められています。 元の工程は従来のオープンダイ鍛造を使用していましたが、これは生産サイクルが長いだけでなく、完成品の収縮量に大きな変動があり、増加する注文需要に対応するのが困難でした。
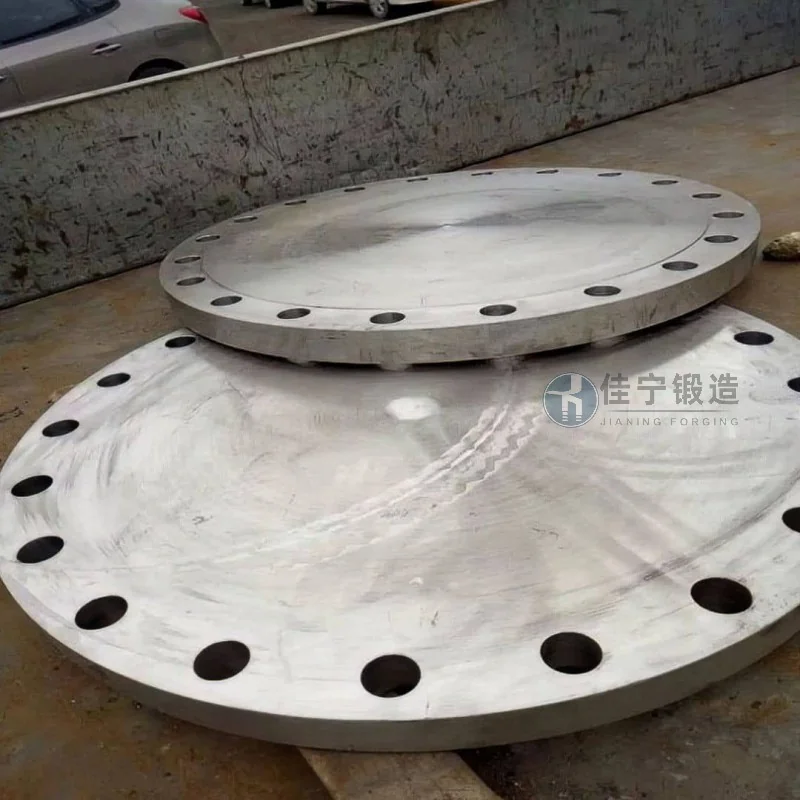
同社はパン鍛造品の製造中に主に3つの問題に直面しました。第一に、材料利用率が低く、従来のプロセスでは大きなバリマージンがあり、コストが持続的に高騰すること。 第二に、内部構造の均一性が不十分で、一部の鍛造部が後続の加工中に微細な亀裂や緩い欠陥を露出させ、製品使用寿命に影響を与えること; 第三に、大量生産時の寸法一貫性が低く、異なるバッチ間の外径や厚さの偏差が許容範囲を超え、その後の加工で頻繁に調整が必要となること。 これらの課題は、企業の能力向上や顧客満足を直接制限しています。
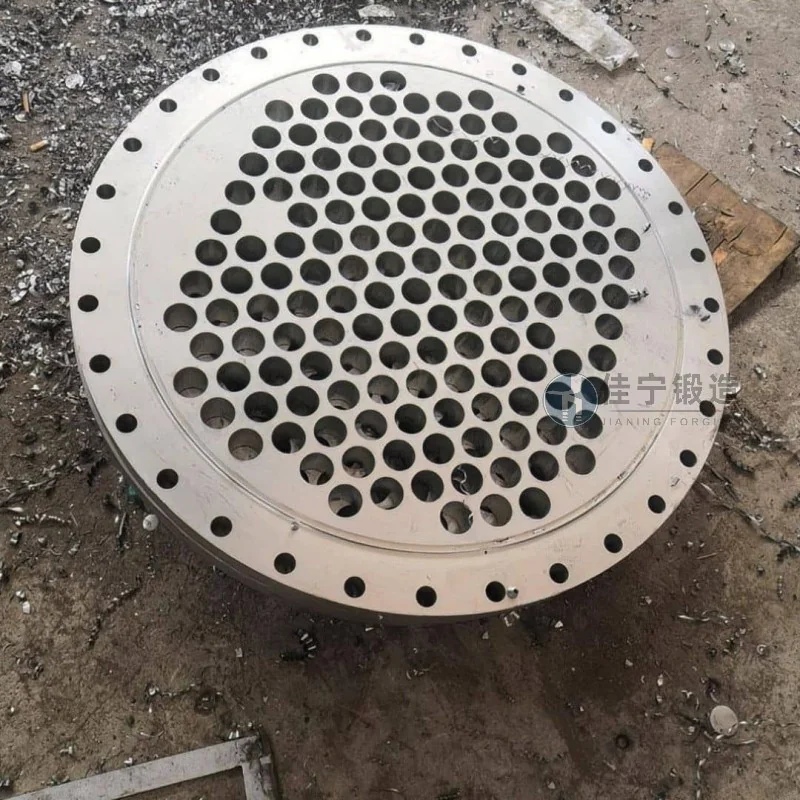
これらの問題に対処するため、Jianing Forgingは専用のディスク鍛造ダイフォージングソリューションをカスタマイズしました。 金型空洞設計と鍛造工程パラメータの最適化により、ニアネット成形が達成され、材料の無駄が削減されました。 同時に、多方向ダイフォージング技術を用いて金属の流れ線を部品の輪郭に沿って合理的に分布させ、鍛造の内部微細構造密度と機械的特性を向上させます。 寸法制御に関しては、微細型と安定した温度制御システムの助けを借りて、外径公差は±0.3mm以内、厚さ公差は±0.15mm以内に抑えられ、バッチの一貫性を効果的に支えています。 さらに、加熱サイクル数と金型鍛造工程を短縮することで、単品の生産サイクルを従来の方法と比べて約30%短縮し、全体的な効率が向上します。 このソリューションは同社でまとめて適用されており、安定した収率を高く評価し、顧客からのフィードバックも良好です。

