La Forgiatura Shanxi Jianing può processare forgiamenti a conchio di vasi a pressione di grande diametro realizzati in acciaio al carbonio, acciaio inossidabile e acciaio legato. La stazione dispone di numerosi casi reali di forgiatura a cilindri, dimostrando pienamente le capacità di forgiatura dei cilindri di grandi dimensioni e i risultati resistenti alla corrosione dei prodotti finiti.
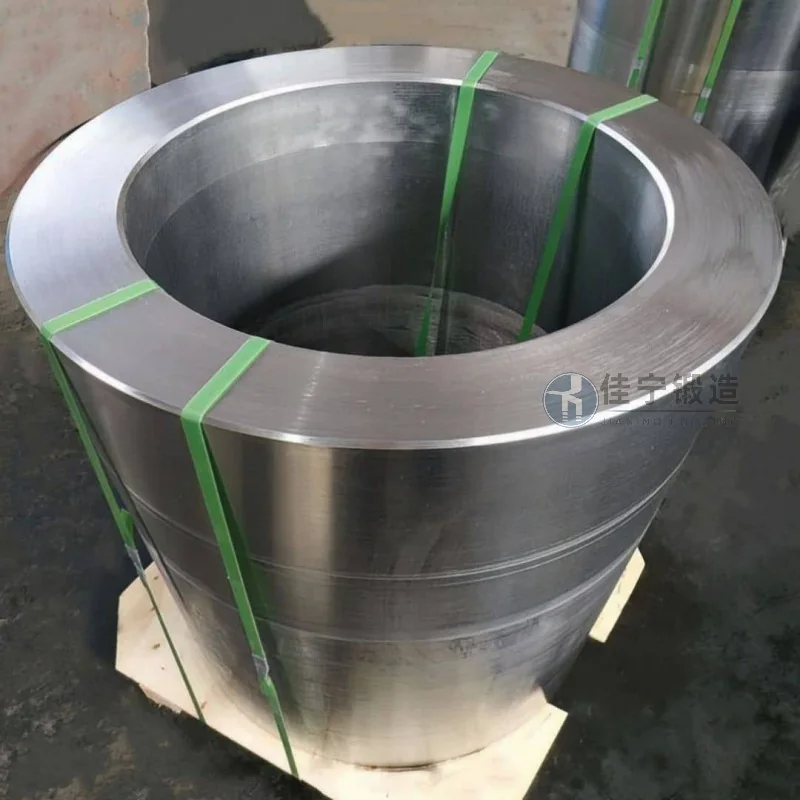
Una fabbrica di attrezzature metallurgiche a Pingliang, Gansu, a causa delle esigenze produttive, ci incaricò di lavorare un lotto di forgiature cilindriche di alto livello. Questo lotto di forgiature sarà utilizzato in parti chiave delle apparecchiature del nucleo, con standard rigorosi per le prestazioni dei materiali, l'accuratezza dimensionale e la qualità interna. In base ai parametri tecnici forniti dal cliente, completiamo l'intero processo dalla progettazione del processo di forgiatura fino alla consegna del prodotto finito.
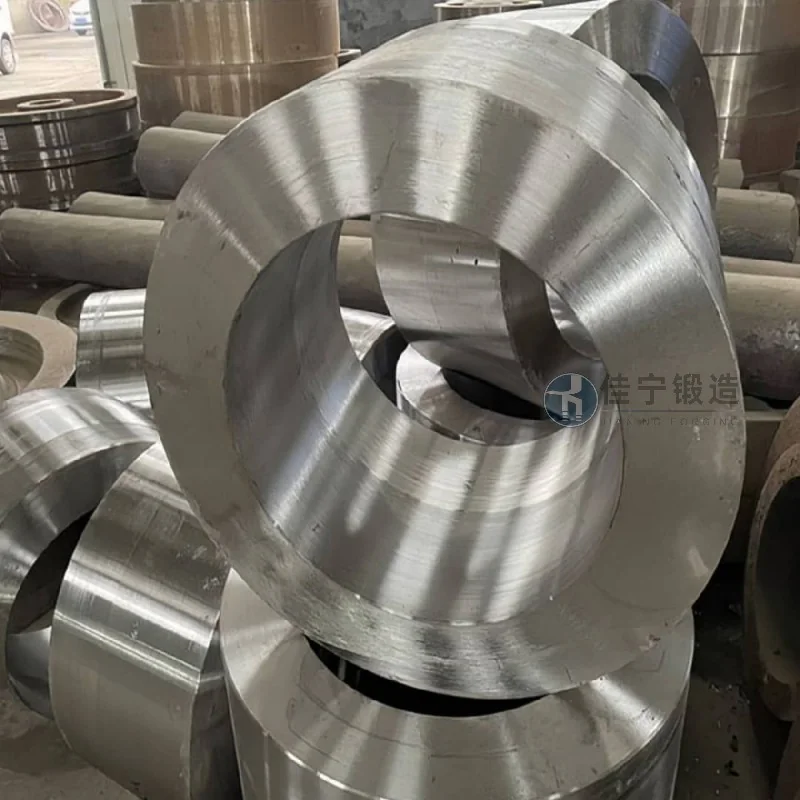
Durante il primo processo di produzione di prova, la fabbrica di attrezzature metallurgiche incontrò diversi problemi: innanzitutto, lo spessore della parete delle forgiature a canna era relativamente ampio, rendendo difficile ottenere l'uniformità interna del tessuto con metodi convenzionali, il che portava facilmente a segregazioni o allentamenti di difetti; In secondo luogo, il cliente richiede che le tolleranze dimensionali siano mantenute entro 0,5 mm e deve superare l'ispezione di rilevamento ultrasonico di difetti (UT), che il fornitore originale non riesce a mantenere costantemente questo livello di precisione; Terzo, il ciclo di consegna è stretto e il cliente teme che il processo tradizionale richieda troppo tempo e possa influire sull'avanzamento dell'installazione delle apparecchiature.
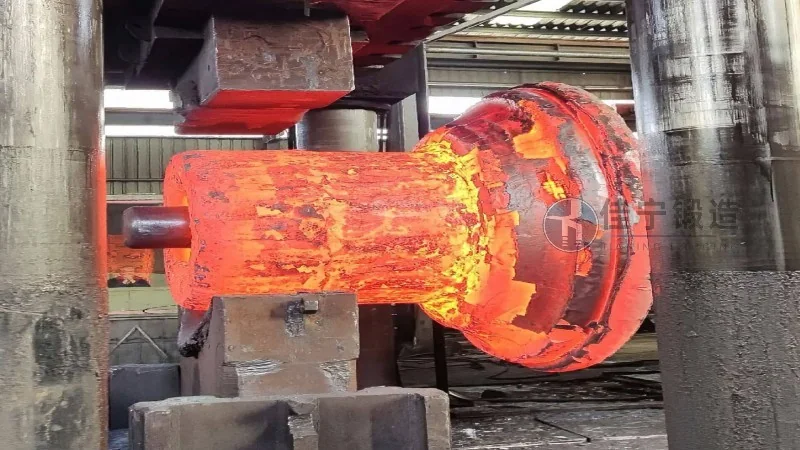
Per affrontare questi punti critici, offriamo le seguenti soluzioni: Primo, combinando la forgiatura multidirezionale e la forgiatura a temperatura controllata, combinate con una distribuzione ottimizzata della deformazione, l'irregolarità interna del tessuto viene efficacemente eliminata e il prodotto finito supera il test UT al primo tentativo; In secondo luogo, utilizzando anelli di rettifica CNC e apparecchiature di lavorazione di precisione, le tolleranze di rotondità e rettiglione del cilindro sono state controllate stabilmente entro 0,3 mm, superando i requisiti del cliente; infine, conducendo simulazioni di processo in anticipo e coordinando i programmi di produzione, il ciclo di consegna è stato compresso a due terzi del piano originale, aiutando il cliente a collegarsi senza problemi ai nodi di installazione. Questo lotto di forgiamenti a cilindro è stato messo in funzione e funziona bene, e il cliente ha effettuato ulteriori ordini di collaborazione in seguito.

