La forge Shanxi Jianing peut traiter des forges de coques de grand diamètre en acier carbone, acier inoxydable et acier allié. La station possède de nombreux cas réels de forge de cylindres, démontrant pleinement les capacités de forge des cylindres de grande taille et les résultats résistants à la corrosion des produits finis.
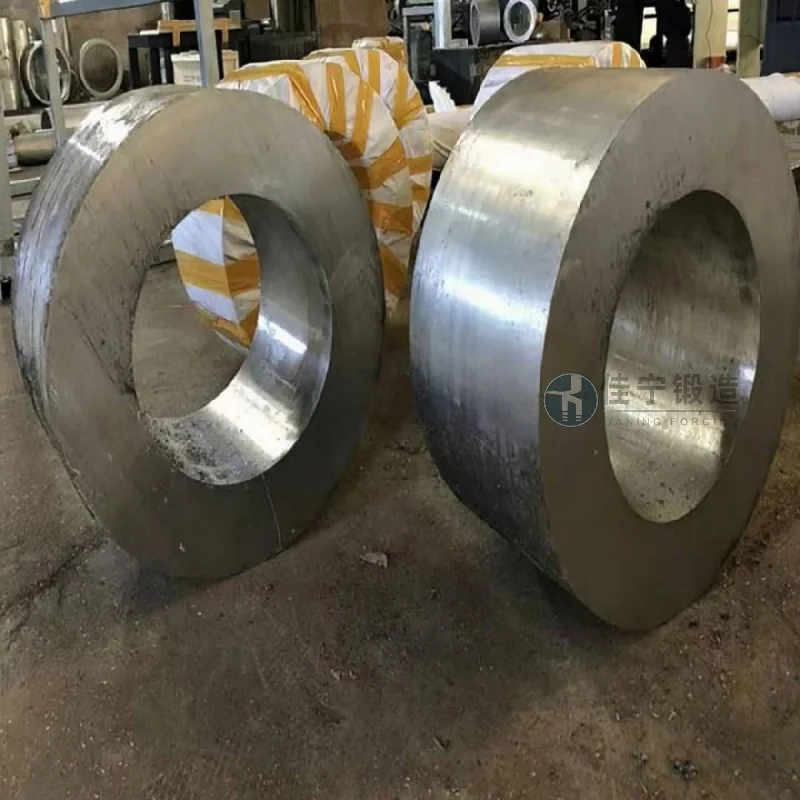
Une usine d’équipements hydrauliques à Zhaotong, dans le Yunnan, a fixé des exigences strictes concernant les performances et les dimensions des forges de cylindres lors de la production de ces cylindres hydrauliques. Ce lot de forges est utilisé dans des conditions de haute pression, avec des normes élevées en matière de densité du matériau, de résistance mécanique et de consistance dimensionnelle. Après avoir pris en charge cette tâche, Caring Forging a élaboré un plan ciblé de processus complet, de la préparation des billettes à la formation finale.
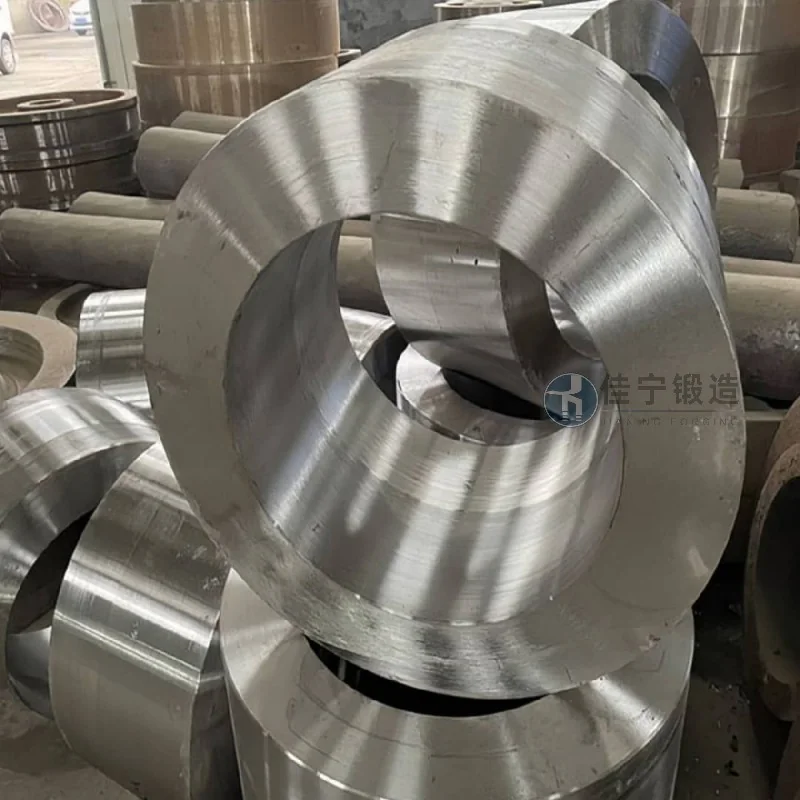
Les clients ont d’abord rencontré les problèmes suivants : premièrement, l’épaisseur de la paroi des forges en fût est relativement importante, et les procédés traditionnels ont tendance à provoquer un relâchement interne ou une structure inégale ; Deuxièmement, des exigences strictes de tolérance pour la coaxialité et la rondeur sont requises, ce qui rend difficile pour les méthodes de forge conventionnelles de respecter de manière stable les normes ; Troisièmement, les délais de livraison des projets sont serrés, nécessitant des cycles de production plus courts sans sacrifier la qualité.
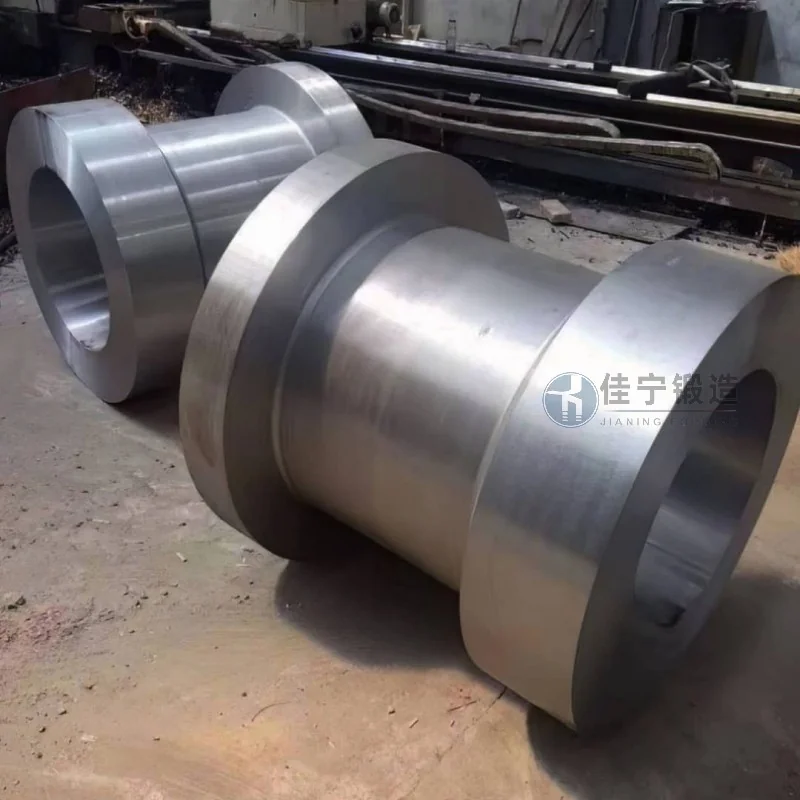
En optimisant la courbe de chauffage et le rapport de forgeage, le forgeage carryen élimine efficacement les défauts structurels internes, ce qui aboutit à des grains plus fins et à une distribution rationnelle des lignes d’écoulement dans les forgés. Grâce à des outillages spécialisés et des procédés d’étalonnage précis, la coaxialité est contrôlée à 0,3 mm, et les tolérances de rondeur respectent les exigences de dessin de conception. Parallèlement, nous avons raisonnablement ajusté les opérations parallèles multi-processus pour terminer la livraison deux jours avant le calendrier, atteignant un taux de réussite du produit fini de 1.

