Shanxi Jianing Forging a rassemblé des cas réels de bagues de bride, engrenages annulaires, bagues de roulement, anneaux à rouleaux et autres palier circulaires, avec une gamme complète de produits de forge finis pour l’acier au carbone, l’acier inoxydable et les anneaux en alliage, fournissant une référence pour la sélection de produits et les solutions non standardisées.
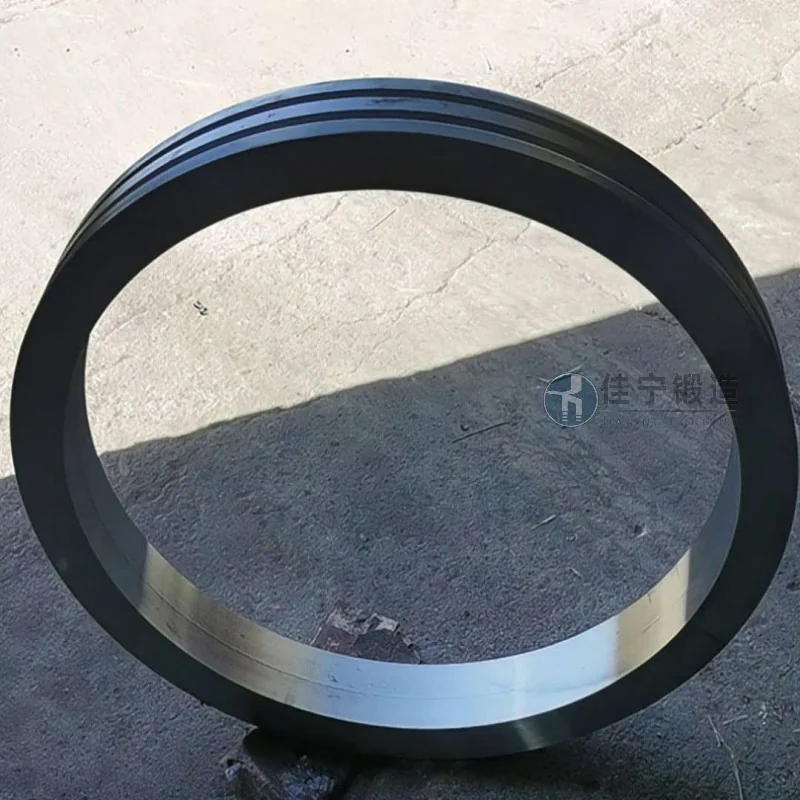
Une usine de machines navales à Jiujiang, Jiangxi, devait commander un lot de bagues forgées de haute précision pour fabriquer des brides de liaison et des carters de roulement lors de la réalisation d’un lot de composants de grands systèmes de transmission navale. Ce client a fixé des exigences strictes concernant les tolérances dimensionnelles, la densité des matériaux et les propriétés mécaniques des forges, avec un calendrier de livraison serré.
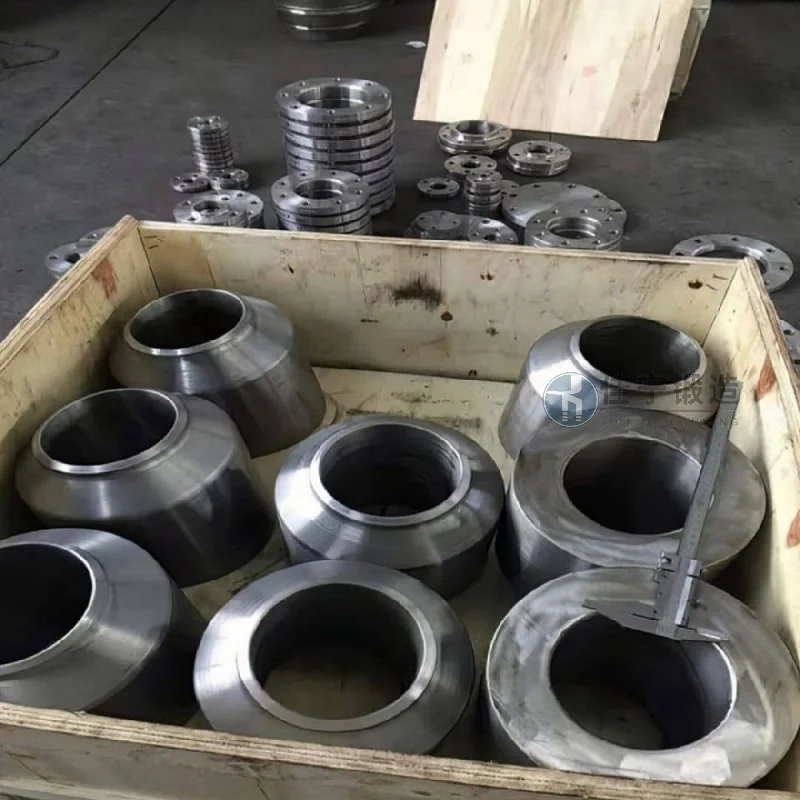
Les principaux points de douleur rencontrés par ce client incluent :
1. Les forges à anneaux doivent rencontrer des structures de diamètre supérieur à 1000 mm et d’épaisseur de paroi inégale ; les procédés traditionnels de forge à matrices ouvertes peinent à obtenir la coaxialité et la rondeur des diamètres intérieur et extérieur ;
2. L’environnement de fonctionnement est un climat marin, nécessitant des matériaux avec une bonne résistance à la corrosion et une ténacité aux impacts à basse température, que les forges ordinaires ne peuvent pas respecter aux normes ;
3. Le client a déterminé les étapes du projet et doit terminer l’ensemble du processus, du blanc au produit fini, en 45 jours ; les procédures conventionnelles nécessitent plus de 60 jours.
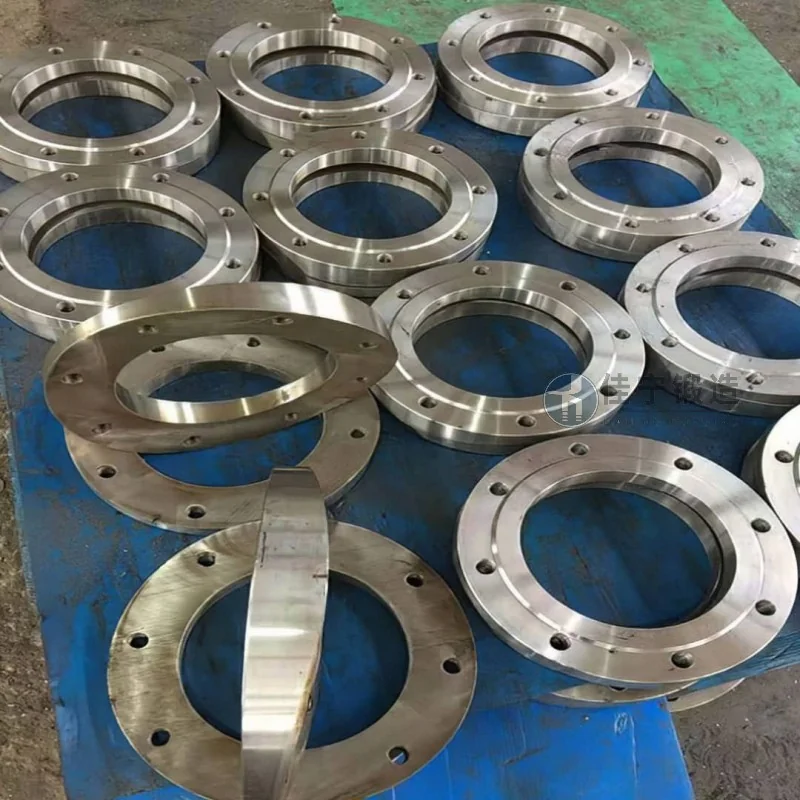
Pour résoudre ces points de douleur, Jianing Forging propose les solutions complètes suivantes :
Premièrement, les machines CNC à laminage à anneaux sont utilisées pour le laminage fin, combinés à des moules spécialisés de forme spéciale, afin d’obtenir un formage unique des forges à anneaux, avec des tolérances de diamètre intérieur et extérieur contrôlées à ±2 mm et des erreurs de rondeur inférieures à 1,5 mm ;
Deuxièmement, l’acier trempé et trempé 42CrMo4 est sélectionné, et en optimisant le traitement thermique (trempe + revenu à haute température), la dureté du forgé est uniforme (HB 260-300), avec une puissance d’impact basse température de -20°C ≥ 40J, répondant aux normes des sociétés de classification ;
Enfin, grâce à l’optimisation interne de la planification de la production et aux opérations parallèles multi-processus, le cycle de production a été compressé à 38 jours, toutes les pièces forgées ont été livrées 7 jours en avance, et le taux de réussite du produit fini a atteint 1. Après une nouvelle inspection client, ce lot de pièces forgées a été accepté d’un seul coup et a été assemblé avec succès dans le système de transmission du navire, fonctionnant sans aucun problème à ce jour.

