Shanxi Jianing Forging a rassemblé des cas réels de bagues de bride, engrenages annulaires, bagues de roulement, anneaux à rouleaux et autres palier circulaires, avec une gamme complète de produits de forge finis pour l’acier au carbone, l’acier inoxydable et les anneaux en alliage, fournissant une référence pour la sélection de produits et les solutions non standardisées.
Une usine de machines de matériaux de construction à Linyi, dans le Shandong, a longtemps été limitée par les fluctuations de qualité et les cycles d’approvisionnement des forges à anneaux lors de la production de gros équipements de tournage. Les forgés précédemment utilisés par l’entreprise présentaient des problèmes tels que des structures internes inégales et de grandes écarts dans le parallélisme des faces de fin, entraînant des remaniements fréquents lors de l’assemblage, une usure accélérée des équipements en exploitation et des coûts d’entretien élevés. Parallèlement, les cycles de livraison des fournisseurs peuvent atteindre jusqu’à 45 jours, affectant sérieusement la planification de la production.
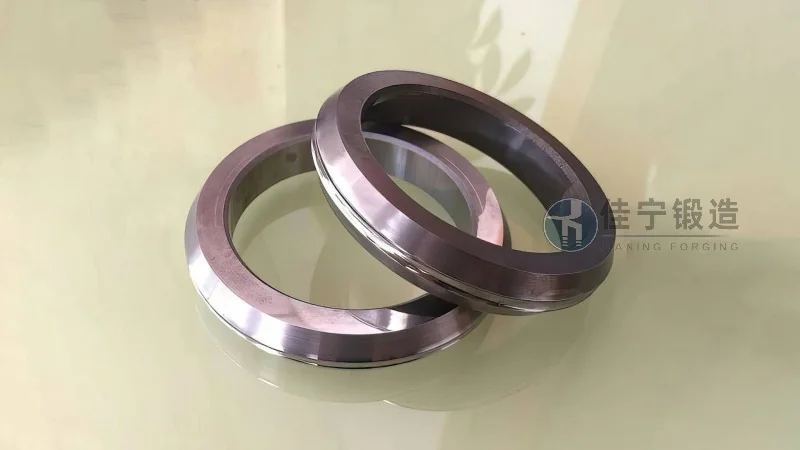
Les principaux points de douleur du client portent sur trois aspects : premièrement, le taux élevé de défauts internes lors des forgies, avec un taux de réussite pour la détection de défauts de seulement 78 %, affectant la sécurité des équipements ; Deuxièmement, le contrôle de tolérance dimensionnelle est instable, en particulier la déviation de concentricité entre le cercle extérieur et le trou intérieur dépasse souvent 0,5 mm, ce qui entraîne des marges d’usinage inégales lors des traitements ultérieurs ; Troisièmement, la capacité du fournisseur est insuffisante, ce qui rend difficile la satisfaction des besoins flexibles de petits lots et de spécifications multiples.
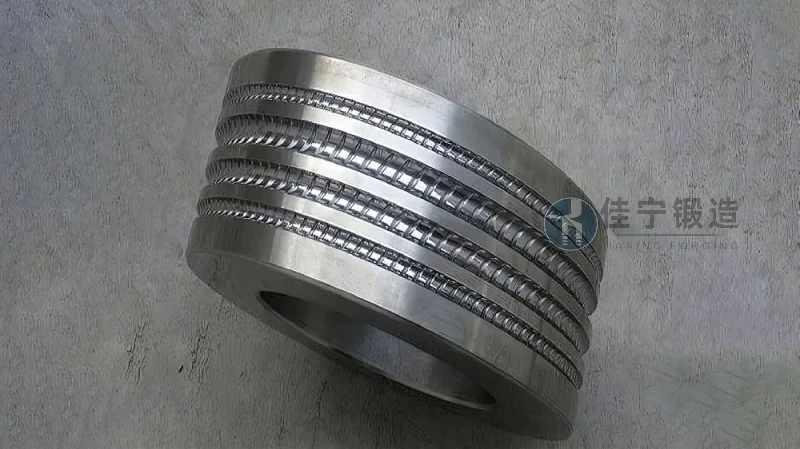
Jianing Forging a répondu aux points sensibles de ce client en proposant des solutions personnalisées de forge d’anneaux. En optimisant le processus d’ouverture des lingots et la technologie de forge multidirectionnelle, la lâcherie de la fonte est effectivement éliminée, augmentant la densité interne du forgé à plus de 98 %, et maintenant un taux de passage de détection de défauts supérieur à 95 %. En termes de contrôle dimensionnel, un équipement de roulage à anneaux fins combiné à un système de surveillance dimensionnelle en ligne est utilisé pour maintenir la tolérance du diamètre extérieur dans ±0,3 mm, et le parallélisme de la face finale atteint 0,15 mm/m. Parallèlement, en nous appuyant sur nos propres lignes de production forgées et des mécanismes de planification flexibles, nous raccourcissons les cycles de livraison de routine à 20 jours, et les commandes urgentes peuvent être compressées à 12 jours, soutenant ainsi la production continue pour les clients.

