La forge Shanxi Jianing adopte des procédés matures de fabrication de matrices de précision, capables de produire des engrenages, des corps de soupapes, des bras oscillants automobiles, des tiges de piston et des matrices à turbine. Elle offre une grande précision dimensionnelle et peut être traitée à partir d’acier au carbone, d’acier inoxydable et d’acier allié, répondant aux besoins de multiples industries.
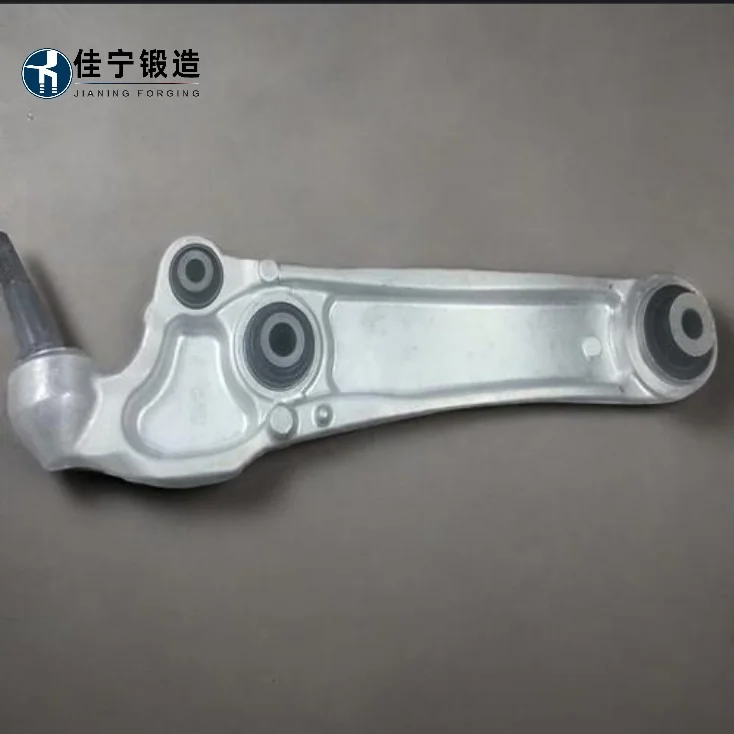
En tant que composant porteur clé de la suspension automobile, le bras oscillant résiste aux impacts à long terme et aux charges alternées. Les pièces moulées ou soudées ordinaires sont sujettes à des fractures par fatigue, à de grandes déviations dimensionnelles et à une courte durée de vie de service. Le bras oscillant fabriqué par des procédés de forgeage fin augmente la densité des matériaux et la distribution rationalisée à partir de la source, augmentant la résistance à la fatigue et facil
En tant que composant porteur clé de la suspension automobile, le bras oscillant résiste aux impacts à long terme et aux charges alternées. Les pièces moulées ou soudées ordinaires sont sujettes à des fractures par fatigue, à de grandes déviations dimensionnelles et à une courte durée de vie de service. Le bras oscillant fabriqué par des procédés de forgeage fin augmente la densité des matériaux et la distribution rationalisée à partir de la source, augmentant la résistance à la fatigue et facilitant un fonctionnement continu.
Les matrices à bras oscillants automobiles sont forgées à partir d’acier allié de haute qualité par un processus de forgeage fin en une seule étape, puis subissent un traitement thermique et un usinage fin, obtenant une résistance relativement élevée, une ténacité élevée et une excellente consistance dimensionnelle. Ces produits sont largement utilisés dans les systèmes de châssis pour voitures particulières et véhicules commerciaux, optimisant efficacement les structures traditionnelles de coulage ou de soudage par emboutissage pour répondre aux doubles exigences de légèreté et de fiabilité.
Choisir des aciers alliés de haute qualité (tels que 40Cr, 42CrMo), contrôler strictement la composition chimique et après la trempe et le trempe après forge aide à stabiliser les propriétés du matériau.
Utilise la technologie de forge fine pour le formage quasi net, réduisant la marge de traitement ultérieure et améliorant l’utilisation des matériaux.
Les lignes aérodynamiques métalliques sont continuellement réparties le long du contour de la pièce, et la résistance à la fatigue est supérieure à celle des moulages de la même spécification.
Les moules et procédés atteignent une cohérence dimensionnelle lors de la production de masse, avec des tolérances individuelles contrôlées à ±0,2 mm.
La surface présente une finition élevée, et des traitements antirouille tels que le sablage, l’électrophorèse ou le Dacro peuvent être sélectionnés selon les besoins du client.
Ce produit est personnalisé selon des plans ; les prix réels doivent être évalués de manière exhaustive en fonction de modèles spécifiques, de qualités de matériaux, de la demande annuelle et des exigences en traitement de surface. Merci de fournir des plans détaillés ou des paramètres techniques, et nous émettrons un devis personnalisé dans les 24 heures.
Une évaluation technique gratuite de la faisabilité et des conseils de procédé sont fournis avant que les clients ne passent commande ; Le premier lot de commandes permet la production d’essais d’échantillons ; Les commandes en gros bénéficient d’un suivi dédié du projet et d’un retour d’information sur l’avancement de la production ; Après la livraison du produit, nous offrons une consultation technique complète après la vente et supportons les retours ou échanges pour les problèmes de qualité causés par des problèmes de fabrication.
| Éléments de paramètres | Portée des indicateurs |
|---|---|
| Matériaux courants | 40Cr / 42CrMo / 30Mn2 (d’autres qualités peuvent être personnalisées) |
| Poids unitaire | 0.3 kg – 6.0 kg |
| Tolérances dimensionnelles | Grade standard ±0,3 mm ; Qualité fine ± 0,15 mm |
| Traitement de surface | Sablage / Électrophorèse / Dacro / Phosphatation (optionnelle) |
| Propriétés mécaniques | Résistance à la traction ≥ 800 MPa ; Limite d’élasticité ≥ 600 MPa (en prenant 42CrMo comme exemple) |
| Cycle de production | La fabrication de moules prend 15 à 20 jours ; Le cycle de production par lots dure 7 à 10 jours |

