Shanxi Jianing Forging kann Schellenschmieden mit großem Druckbehälter aus Kohlenstoffstahl, Edelstahl und legiertem Stahl verarbeiten. Die Station verfügt über eine Fülle realer Fälle von Zylinderschmiede, die die Schmiedefähigkeiten großer Zylinder und die korrosionsbeständigen Ergebnisse von Fertigprodukten vollständig demonstrieren.
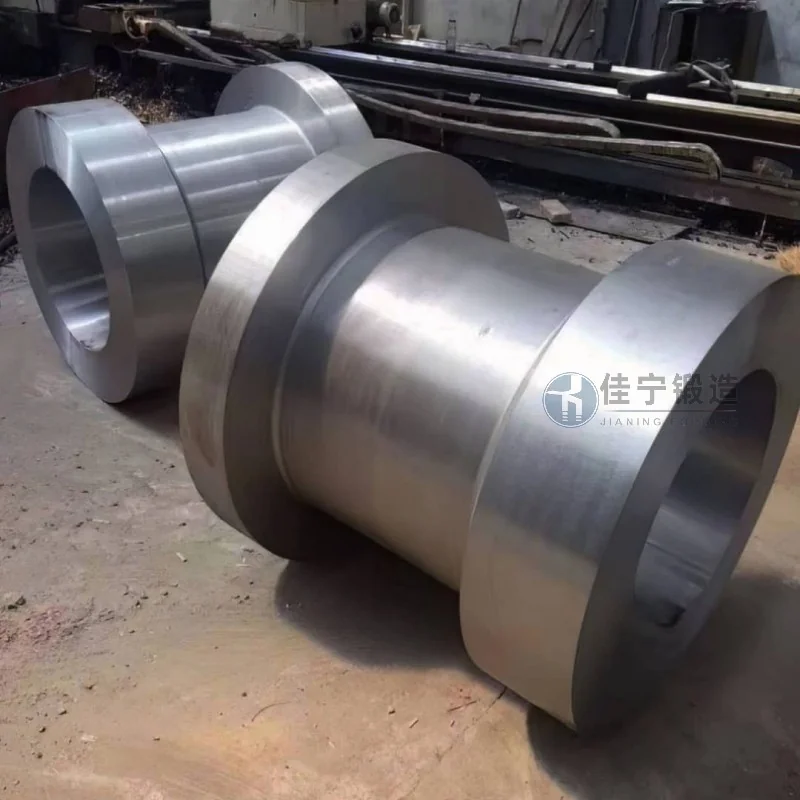
Eine Metallurgie-Teilefabrik in Zhongshan, Guangdong, bestellte eine Charge von Zylinderschmiedestücken für den Produktionsbedarf. Diese Teile werden in Schlüsselteilen metallurgischer Geräte verwendet und erfordern eine hohe Materialfestigkeit, innere strukturelle Gleichmäßigkeit und Maßgenauigkeit. Aufgrund instabiler Prozesse des ursprünglichen Lieferanten entwickeln Produkte häufig interne Risse und lose Strukturen, was zu häufigen Geräteausfällen führt und die Produktionseffizienz beeinträchtigt.
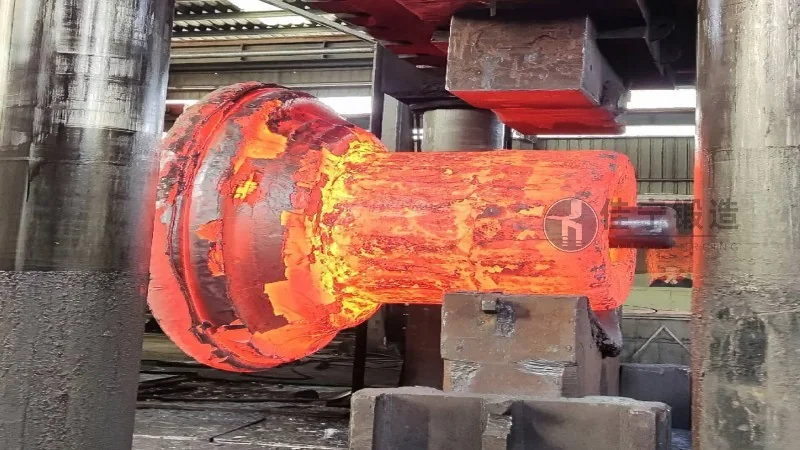
1. Instabile interne Qualität: Mehrere Fehlernachweistests haben Mikrorisse und nichtmetallische Einschlüsse im Schmiedewerk aufgedeckt, die die langfristigen Anforderungen an hohe Temperaturen und hohen Druck metallurgischer Geräte nicht erfüllen können.
2. Unzureichende Maßgenauigkeit: Der Toleranzbereich zwischen dem inneren und äußeren Durchmesser der Felsblock-Schmieden ist zu groß, was die Kontrolle der nachfolgenden Bearbeitungszumessungen erschwert, was zu Materialverschwendung und verlängerten Bearbeitungszyklen führt.
3. Lange Lieferzyklen: Der Prozess des ursprünglichen Lieferanten ist kompliziert, mit einer langen Zeit von der Materialvorbereitung bis zur fertigen Produktlieferung, was es schwierig macht, den dringenden Bestellplan des Kunden einzuhalten.
4. Hohe technische Kommunikationskosten: Lieferanten haben ein begrenztes Verständnis der speziellen Standards in der metallurgischen Industrie, und wiederholte Anpassungen während der Testproduktionsphase erhöhen die Zeit- und Arbeitskosten der Kunden.
Um diese Probleme zu lösen, bietet Jianing Forging folgende maßgeschneiderte Lösungen an:
1. Optimierter Schmiedeprozess: Durch multidirektionales Schmieden und temperaturkontrollierte Schmiedetechnologie in Kombination mit Zwischenglühverfahren werden interne Spannungen effektiv eliminiert, die Mikrostruktur-Gleichmäßigkeit verbessert und eine Fehlererkennungsrate von über 98 % erreicht.
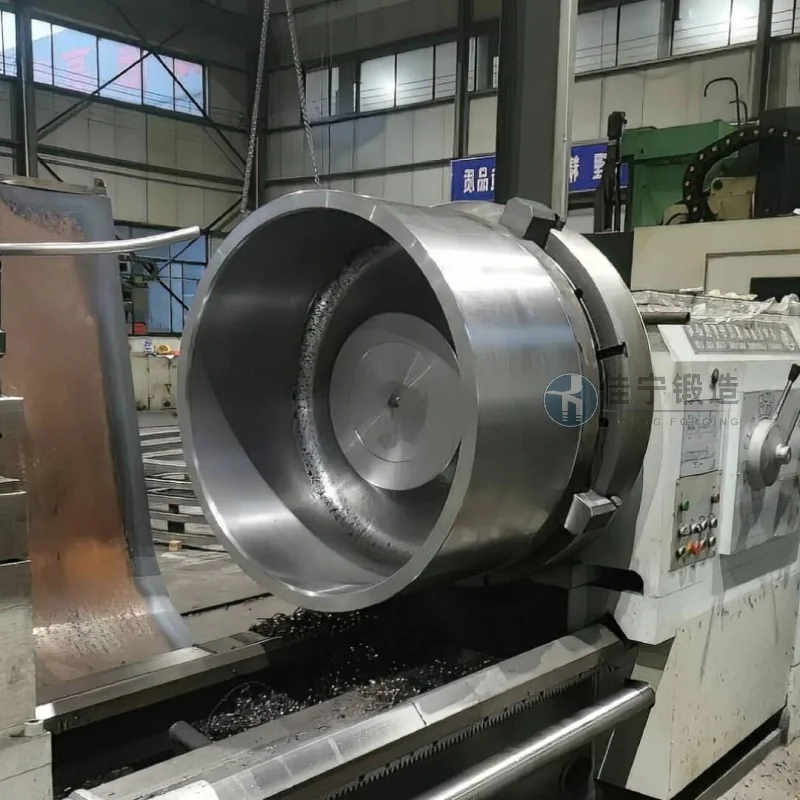
2. Feinformen und CNC-Bearbeitung: Spezielle Werkzeugvorrichtungen entwerfen und mit CNC-Drehmaschinen für Roh- und Feinbearbeitung koordinieren, wobei die Maßentoleranzen der Zylinderschmiedeteile innerhalb von ±0,5 mm gehalten werden, um Emissionsverschwendung zu reduzieren.
3. Flexibler Terminplanungsmechanismus: Ein schnelles Produktionsplanungssystem etablieren, Standardlieferzyklen auf unter 25 Tage verkürzen und beschleunigte Dienstleistungen für dringende Bestellungen anbieten.
4. Vollständige Prozess-technische Integration: Erfahrene Ingenieure kommunizieren direkt mit der technischen Abteilung des Kunden, verarbeiten Zeichnungsanforderungen vorsorglich, entwickeln personalisierte Schmiedepläne und reduzieren Versuch und Irrtum.
Letztlich übernahm die Metallurgie-Teilefabrik die von Caring hergestellten Laufschmiede. Bei der späteren Nutzung wurden keine internen Mängel festgestellt, die Ausrüstung lief reibungslos und die Bearbeitungseffizienz verbesserte sich um etwa 20 %, was eine hohe Kundenanerkennung einbrachte.

