Shanxi Jianing Forging kann Schellenschmieden mit großem Druckbehälter aus Kohlenstoffstahl, Edelstahl und legiertem Stahl verarbeiten. Die Station verfügt über eine Fülle realer Fälle von Zylinderschmiede, die die Schmiedefähigkeiten großer Zylinder und die korrosionsbeständigen Ergebnisse von Fertigprodukten vollständig demonstrieren.
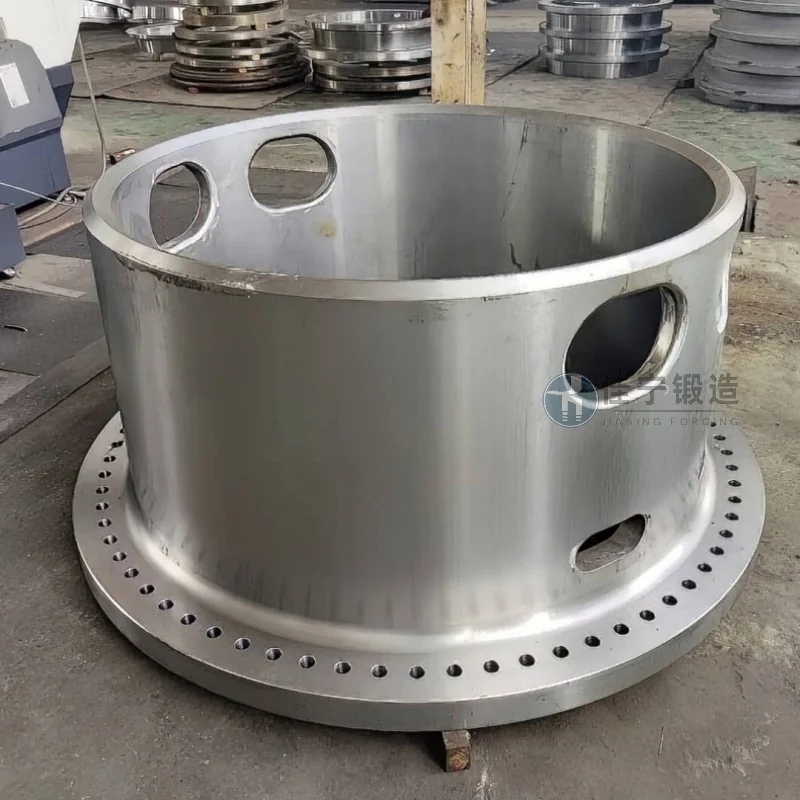
Eine schwere Werft in Linfen, Shanxi, übernimmt hauptsächlich Fertigungsaufgaben für Schlüsselkomponenten großer Schiffskraftwerke. In der Fassschmiedephase hatte die Anlage lange Produktionsengpässe wie geringen Materialverbrauch, lange Verarbeitungszyklen und unzureichende Maßstabilität, was den Lieferzeitplan des gesamten Behälters und die Kostenkontrolle direkt beeinflusste.
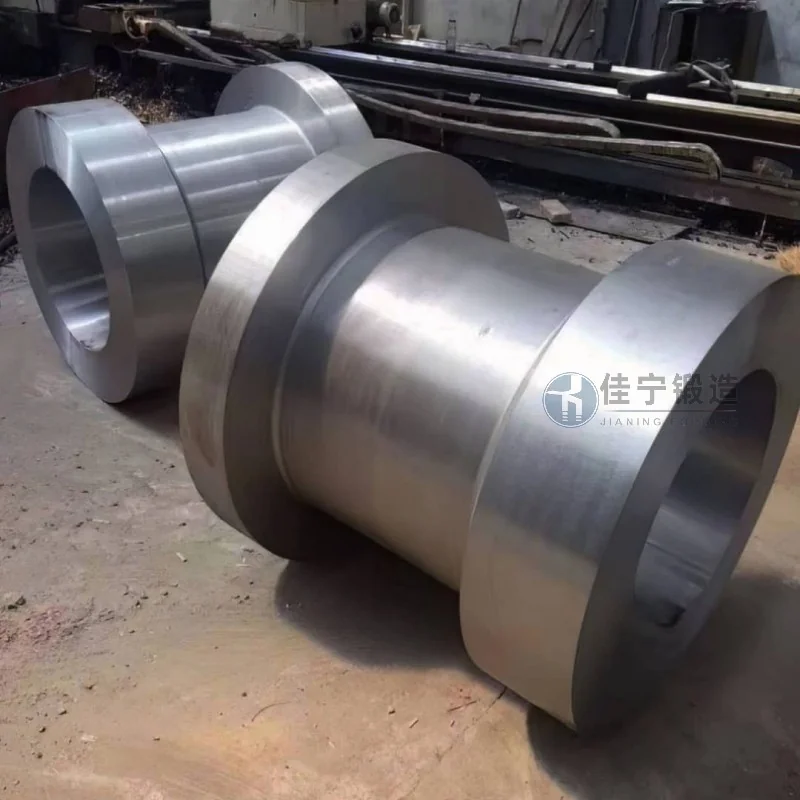
Die Kernprobleme der Anlage spiegeln sich in drei Aspekten wider: Erstens neigt das traditionelle Schmiedeverfahren für große Zylinderschmieden dazu, innere Mikrorisse zu entwickeln, was bei der nachfolgenden Bearbeitung zu einer hohen Schrottrate führt; Zweitens erfordert eine schlechte Maßkonsistenz zwischen mehreren Schmiedechargen wiederholte Reparaturen während der Montage, was den Endmontagezyklus verlängert; Drittens kann der ursprüngliche Lieferant nicht gleichzeitig die Materialanforderungen für höhere Festigkeit und gute Schweißbarkeit erfüllen, was häufige Materialwechsel und zunehmende Schwierigkeiten im Lieferkettenmanagement erfordert.
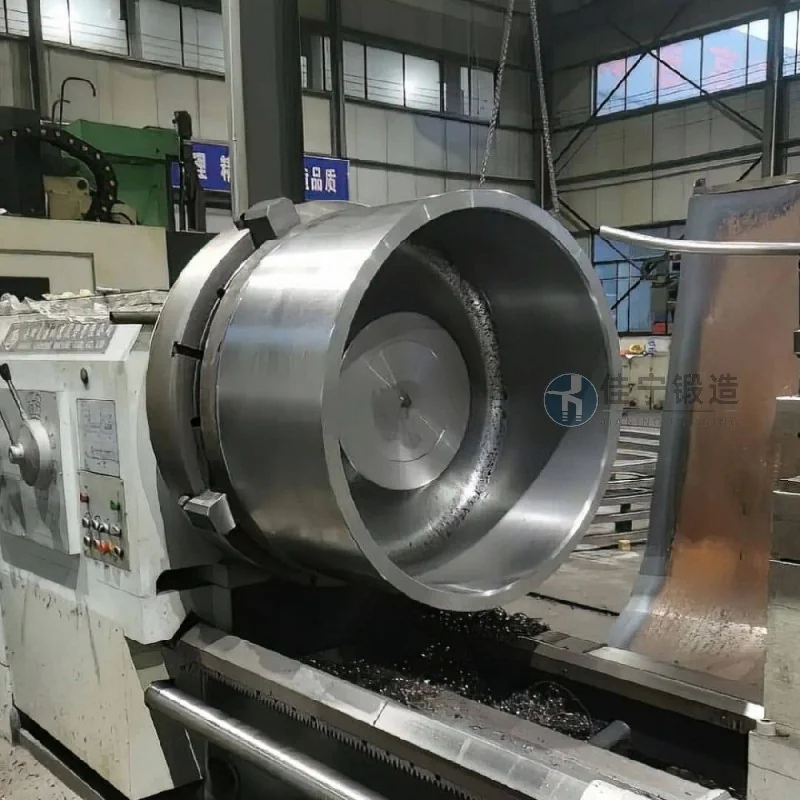
Basierend auf diesen Schmerzpunkten schlug Jianing Forging eine gezielte Lösung vor: ein Verfahren zu verwenden, das multidirektionales Schmieden mit temperaturkontrollierter Kühlung kombiniert, um die innere Spannungskonzentration effektiv zu eliminieren und die Schmiededichte um eine Ebene zu erhöhen; Durch sorgfältiges Formdesign und optimierte Schmiedeprozesse werden die Koaxialität und Rundheitsabweichungen der Zylinderschmieden innerhalb branchenüblicher Toleranzen kontrolliert; Gleichzeitig wurden spezialisierte Legierungsformulierungen entwickelt, um die Schweißanpassung zu verbessern und gleichzeitig die Zugfestigkeit zu erhöhen, sodass Benutzer weitere Schweißprozesse ohne zusätzliche Wärmebehandlung abschließen können. Nach der Umsetzung dieses Plans verbesserte sich die Gesamterpressungsrate der Laufschmieden in der Werft, und der Verarbeitungszyklus für Einzelteile wurde um etwa 20 % verkürzt.

