Shanxi Jianing Forging hat reale Kisten von Windkraft-Flanschringen, Ringzahnrädern, Lagerringen, Rollenringen und anderen Ringansätzen gesammelt, mit einem vollständigen Sortiment an fertigen Schmiedeprodukten für Kohlenstoffstahl, Edelstahl und Legierungsringe, die als Referenz für Produktauswahl und nicht-standardisierte Lösungen dienen.
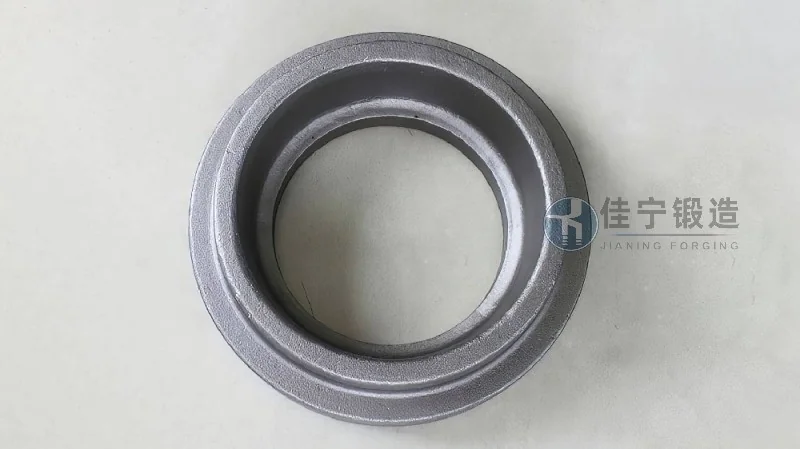
Eine Windkraftmaschinenfabrik in Weifang, Shandong, ist seit langem in der Herstellung und Montage wichtiger Komponenten für Windkraftanlagen tätig. Als zentrales Element ihres Übertragungssystems und der Tragstruktur haben Ringschmiedegeräte strenge Designanforderungen hinsichtlich Maßgenauigkeit, Materialfestigkeit und Ermüdungslebensdauer. Während der Großbeschaffung stieß die Fabrik auf praktische Probleme wie unzureichende Lieferantenlieferstabilität und Schwankungen bei der Produktkonsistenz, sodass Schmiedehersteller dringend systematische Produktions- und Qualitätskontrollfähigkeiten einführen mussten.
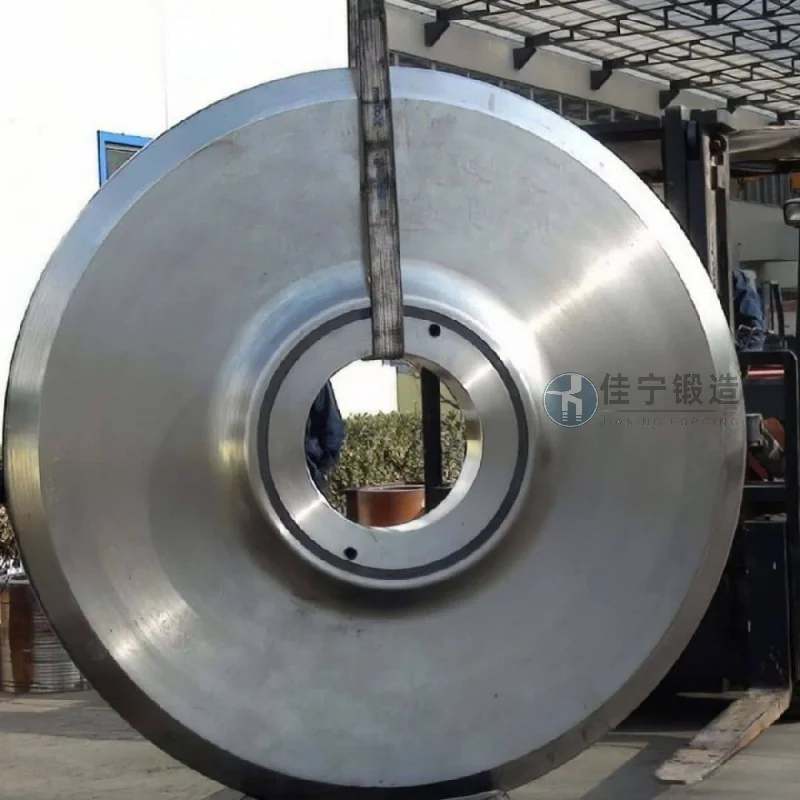
Die ursprüngliche Ringschmiede-Lieferkette der Windturbinenfabrik hatte folgende Schwierigkeiten: (1) Einige Chargen hatten große innere und äußere Durchmessertoleranzen, was zu ungleichmäßigen Bearbeitungsabgaben und einer erhöhten Schrottrate führte; (2) Schwankungen der mechanischen Eigenschaften des Materials, insbesondere instabile Zähigkeit bei niedrigen Temperatureinschlägen, was den sicheren Einsatz von Windkraftanlagen in komplexen Umgebungen beeinträchtigt; (3) Lieferanten verzögern häufig die Lieferungen, was zu passiver Produktionslinienplanung führt; (4) Fehlen maßgeschneiderter Wärmebehandlungsverfahren für Windkraftbedingungen, unzureichende Kontrolle der Restspannung in Schmeidestücken und Anfälligkeit für spätere Verformungen.
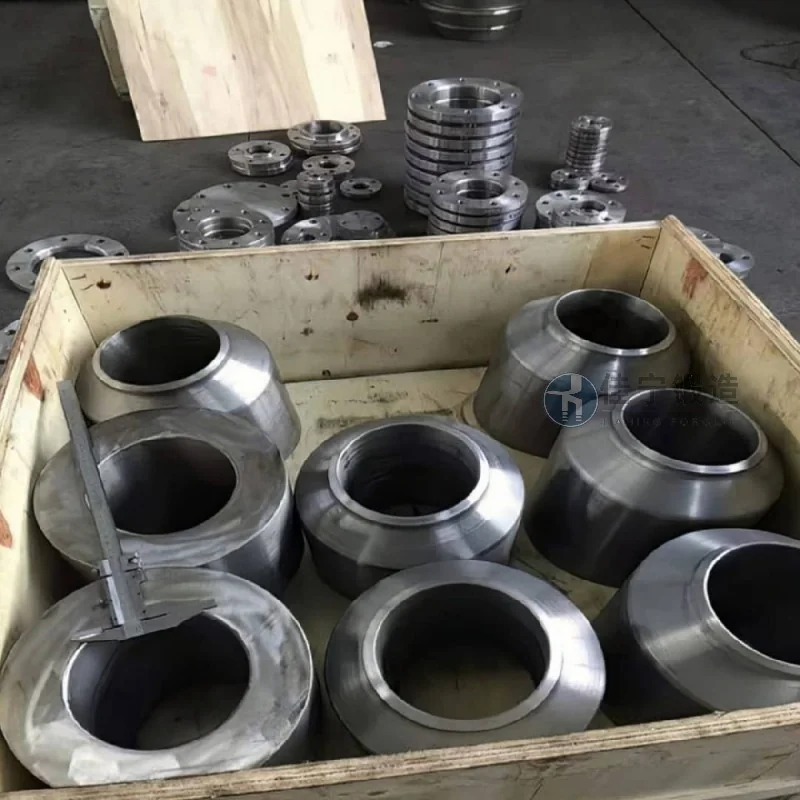
Um diese Problempunkte zu lösen, bot Canin Forging folgende systematische Lösungen für dieses Projekt an: Erstens werden durch die Einführung von Feinringformungstechnologie in Kombination mit Online-Maßüberwachung während des Prozesses die Toleranzen des Außendurchmessers, Innendurchmessers und der Höhe der Ringschmieden innerhalb der vom Kunden geforderten 0,5 mm kontrolliert, was hilft, einheitliche Rohlingszumessungen sicherzustellen. Zweitens wird hochwertiger legierter Strukturstahl (wie 42CrMo4) ausgewählt, und das Schmiedeverhältnis sowie die Wärmebehandlungskurve nach dem Schmieden werden optimiert, um die Zugfestigkeit des Materials über 900 MPa zu stabilisieren, wobei die Aufprallleistung ≥ 40J bei -20°C entspricht und so die Anforderungen an die Betriebszuverlässigkeit von Windkraftanlagen erfüllt. Darüber hinaus unterstützt es durch dynamische Produktionsplanung und frühzeitige Rohstoffbelagerung die Lieferung regulärer Bestellungen innerhalb von 15 Tagen und die Antwort auf dringende Bestellungen innerhalb von 7 Tagen. Schließlich passen wir basierend auf den vom Kunden bereitgestellten Arbeitsparametern Lösungen für Abschreckung und Temperierung + Fehlererkennung an und führen ultraschall- und magnetische Partikelinspektionen Stück für Stück durch, um interne Defekte und Oberflächenrisse effektiv zu beseitigen. Nach der Projektabgabe verwendete die Fabrik mehrere Chargen hintereinander, wodurch die Produktqualifizierungsrate auf 99,5 % und die Bearbeitungseffizienz um etwa 20 % erhöht wurde, was die volle Kundenanerkennung erhielt.

