Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
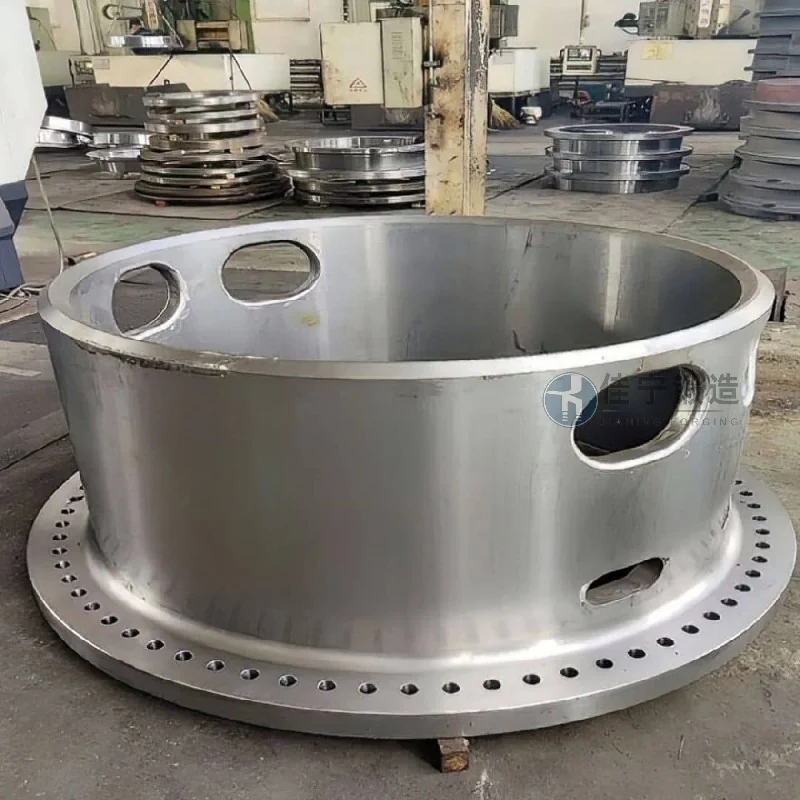
Továrna na těžební zařízení v Qujingu v provincii Yunnan se již dlouho zabývá výrobou a údržbou velkých drtičů, vibračních sít a dalšího zařízení. Její klíčová konstrukční složka – prstencové kování – musí odolat vysokofrekvenčním nárazům a náročným podmínkám. Kvůli drsnému těžebnímu prostředí se dříve používané tradiční odlitky továrny často při používání praskaly a deformovaly, což vážně ovlivňovalo stabilitu provozu zařízení a cykly údržby. Po rozsáhlém šetření se továrna rozhodla spolupracovat s naší společností (Jianing Forging) na vývoji zakázkových výkovek na základě vlastností jejich zařízení.
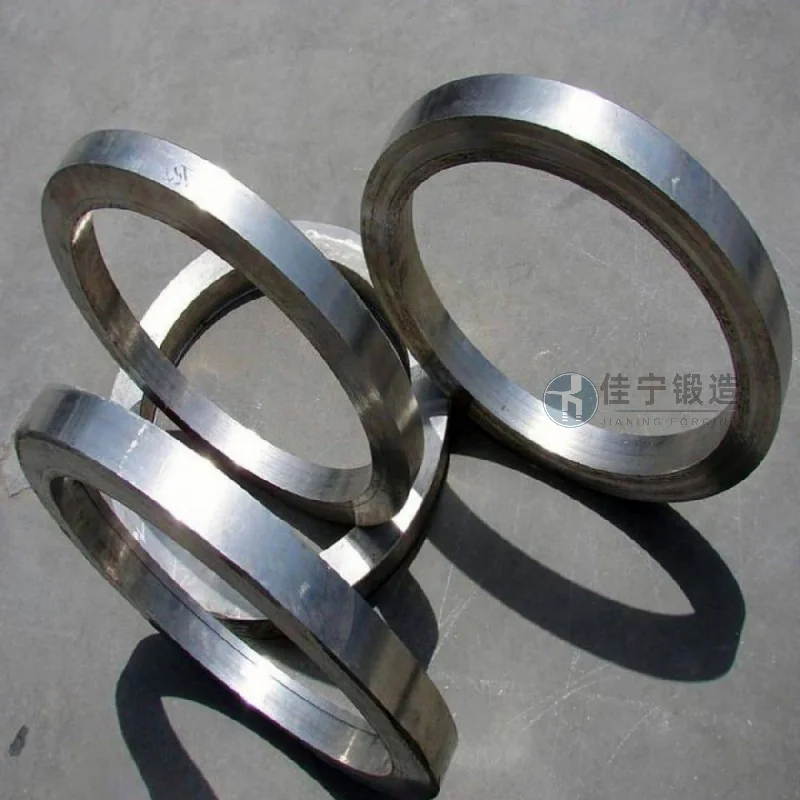
Hlavní výzvy, kterým továrna na těžební zařízení čelí, zahrnují:
1. Během provozu musí prstencové výkovy současně vydržet vysoký axiální tlak a radiální smykové napětí. Tradiční odlitky trpí vnitřní volností tkáně a segregačními vadami, což vede k nedostatečné únavové životnosti a vyžaduje výměnu každé 3 až 6 měsíců;
2. Teplotní výkyvy na místě dolu jsou velké a často doprovázené erozí prachu a vlhkostí, což klade vyšší nároky na odolnost kovů proti korozi a opotřebení;
3. Velké rozměrové tolerance původních dílů, které vyžadují broušení přímo na místě během instalace, což vede k prodlouženým prostojům a vysokým nákladům na údržbu.
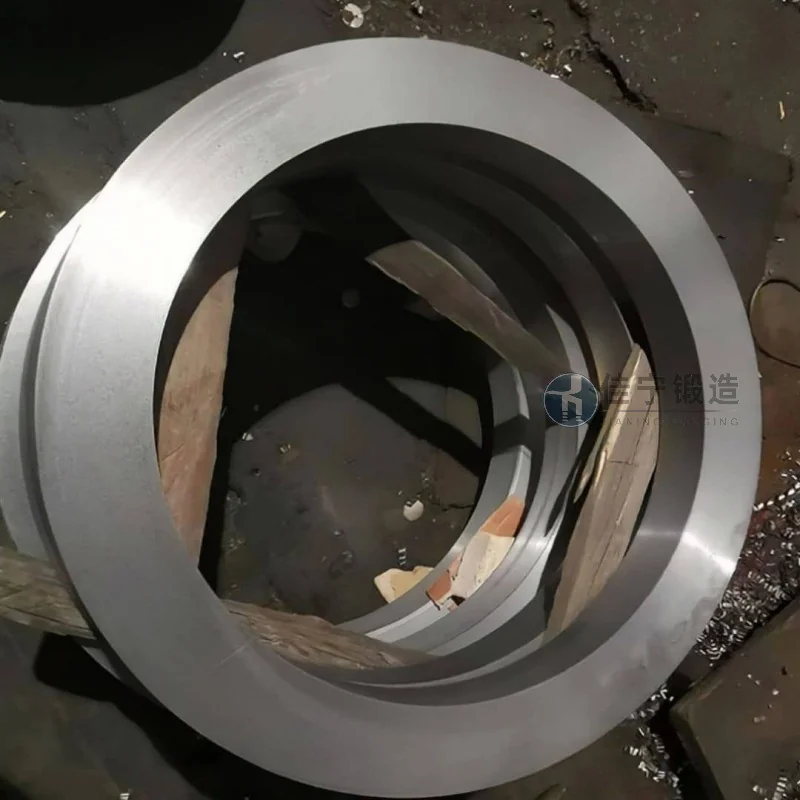
K řešení těchto problémů nabízí Jianing Forging systematická řešení ze tří aspektů: výběr materiálu, proces kování a následné zpracování:
1. Optimalizace materiálu: Použití vakuově odplynovaných slitin konstrukčních ocelí (například 42CrMo, 35CrMo atd.) zvyšuje pevnost a zároveň zlepšuje houževnatost při nízkých teplotách, čímž snižuje segregaci a inkluze u zdroje;
2. Kovací proces: Používá speciální zařízení pro válcování prstencových dílů, kombinované s vícenásobným teplem řízeným kováním teplotou, což umožňuje kontinuální rozmístění kovových proudových linií podél obvodu a zabraňuje odlévacím vadám; Následně se používá normalizace + kalení a temperování tepelným zpracováním k rovnoměrné regulaci tvrdosti mezi 280~320 HBW, vyvažující odolnost proti opotřebení a obrábětelnost;
3. Přesná podpora: Po hrubém obrábění je vyhrazena rezerva a po dokončení soustružení a ultrazvukové detekci vad je chyba kulatosti hotového výrobku ≤0,5 mm a tolerance vnějšího průměru může dosáhnout úrovně IT7, což umožňuje přímou montáž bez oprav a výrazně zkracuje dobu prostoje.
Po dodání tato série prstencových výkovníků nepřetržitě funguje na místě uživatele již více než 18 měsíců, bez prasklin, deformací nebo jiných poruch. Frekvence údržby byla snížena o 75 % a celkové provozní náklady výrazně klesly, což si vysloužilo vysoké uznání od technického týmu továrny na zařízení.

