Shanxi Jianing Forging dokáže zpracovávat kované kované nádoby s velkým průměrem z uhlíkové, nerezové oceli a legované oceli. Stanice disponuje bohatstvím skutečných případů válcového kování, které plně demonstrují kovací schopnosti velkých válců a odolnost hotových výrobků proti korozi.
V oblasti stavebních strojů má výkon válcových kovacích prvků jako klíčových nosných komponent přímý vliv na celkovou stabilitu a životnost zařízení. Určitá továrna na stavební stroje (dále jen "Klient") čelí dlouhodobě problémům během hromadné výroby, jako jsou velké rozměrové odchylky v kovových dílech, nedostatečná vnitřní mikrostrukturální hustota a obtíže s kontrolou následných přídavků při obrábění, což vede k nízké montážní účinnosti a výkyvům ve výtěžnosti hotového výrobku. Existuje naléhavá potřeba kovacího řešení pro zlepšení konzistence a spolehlivosti produktu.
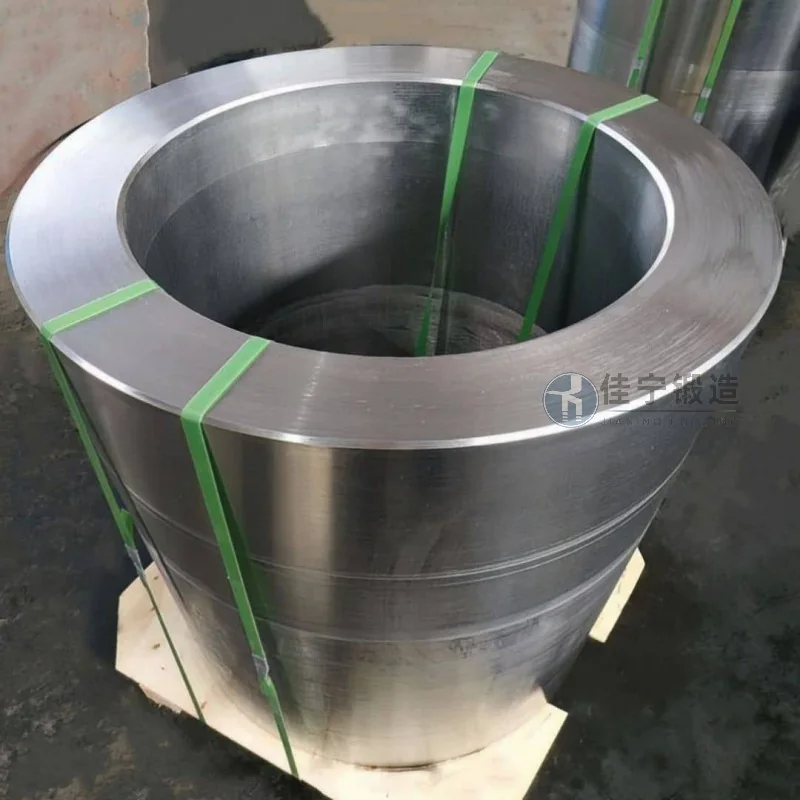
Původní výrobní proces kování sudu zákazníka měl několik nedostatků: na jedné straně nedostatečná přesnost při kování při teplotě a kontrole deformace vedla k nerovnoměrné velikosti zrn a významným rozdílům v rozložení tvrdosti po tepelném zpracování; Na druhou stranu hrubý design formy a řízení opotřebení vedou k nadměrné kulatosti a rovnosti výkovů, což vyžaduje více než 5 mm obráběcího přídavku na jedné straně, což nejen zvyšuje náklady na materiál, ale také prodlužuje obráběcí cyklus. Navíc je obtížné rychle odhalit vnitřní vady při konvenčních kontrolách a některé výkovy vykazují rané únavové praskliny po montáži, což ovlivňuje pověst zařízení zákazníků.

Aby Jianing Forging řešila tyto problémy, přizpůsobila zákazníkům komplexní řešení válcového kování. Přijetím technologie vícesměrného kování jsou optimalizovány křivka zahřívání polotovaru a dráha deformace, což umožňuje kontinuální rozložení kovových proudových čaroděj podél obvodu válce, čímž se zlepšuje izotropní vlastnosti kování. Ve spojení s vysoce přesnými kombinovanými formami a online systémem pro monitorování rozměrů je tolerance kulatosti válcových výkovů řízena s přesností na 0,3 mm, přičemž přídavek pro jednostranné obrábění je zkomprimován na 2 mm, čímž se snižují následné náklady na zpracování. Současně byly zavedeny procesy pro detekci vad a třídění tvrdosti v rámci spojovacích prvků, které pomáhají každému továrnímu výkovci být bez vnitřních vad, jako jsou praskliny a pórovitost, s kontrolou kolísání tvrdosti v rámci ±5 HB. Po hromadném dodání zákazníci hlásili, že úspěšnost prvního proběhu u produktů vzrostla na více než 98 %, účinnost montáže se zlepšila asi o 20 % a zařízení prodloužilo svůj bezproblémový provozní cyklus.

