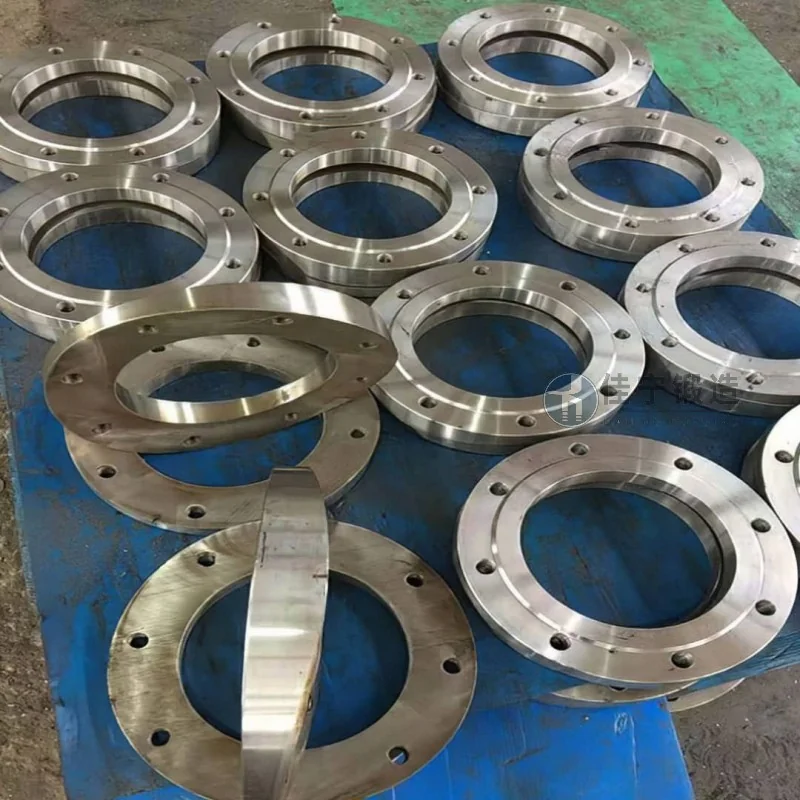
湖南長沙某液壓設備廠在生產大型液壓缸關鍵部件時,對環形鍛件的尺寸精度、內部組織均勻性以及表面光潔度提出了較高要求。該廠原採用傳統鑄造工藝,但鑄件常出現氣孔、偏析等缺陷,導致加工餘量大、廢品率高,影響項目交付週期。
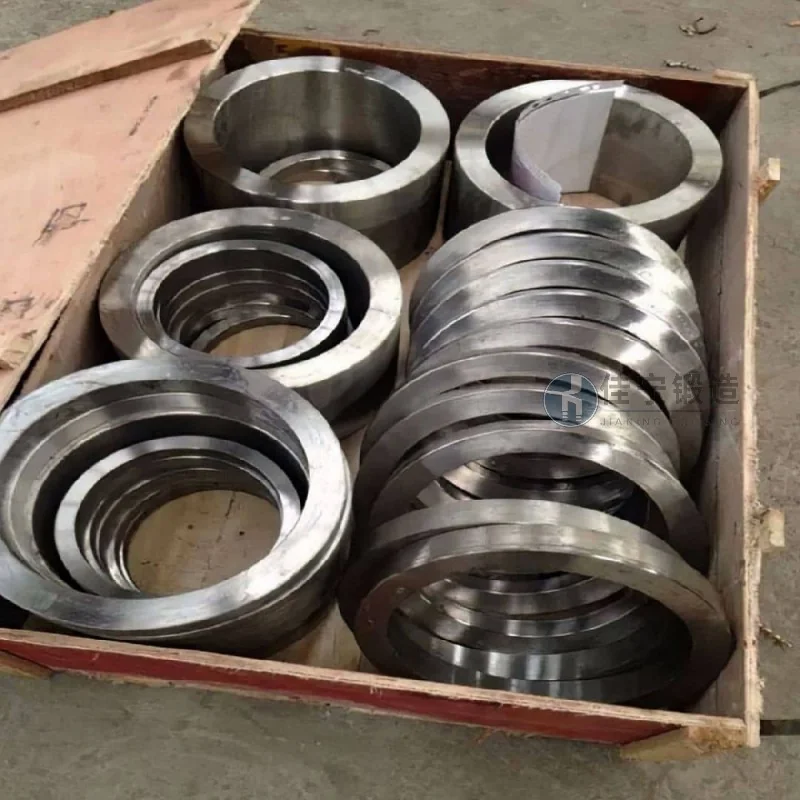
該客戶面臨的痛點集中在三方面:其一,環形鍛件的內外徑同心度難以控制在0.5mm以內,導致後續車削工序耗時過長;其二,鍛件內部晶粒粗大,無法滿足液壓缸在高壓工況下的疲勞壽命要求;其三,原有供應商交付週期不穩定,經常因機加工返工而延誤整機裝配進度。
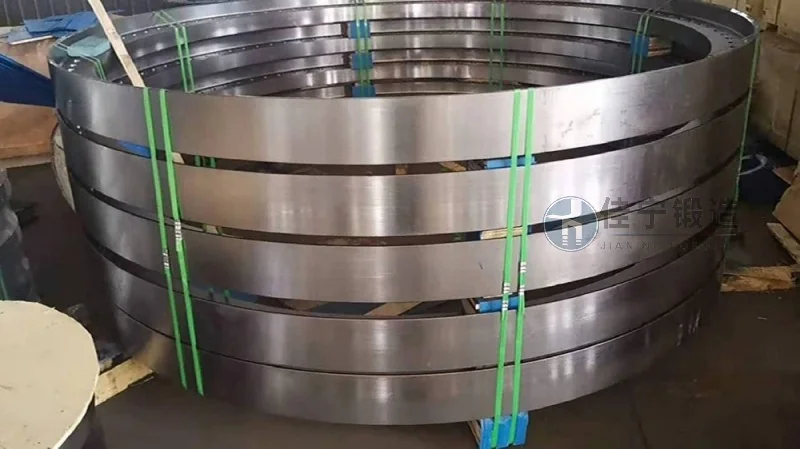
針對上述痛點,我們提供了定製化環形鍛件解決方案。首先,採用精細環軋工藝,通過多道次連續軋製使金屬流線沿環向均勻分佈,有效消除了鑄造組織缺陷,成品同心度穩定在0.3mm以內。其次,優化了鍛造溫度與變形速率工藝參數,使晶粒度達到7級以上,有所提升材料的抗疲勞性能。最後,建立了從下料、加熱到成品的全流程質量跟蹤系統,將單件交付週期壓縮至15天,並承諾1尺寸檢驗,有所降低了客戶的後道加工成本與時間損耗。

