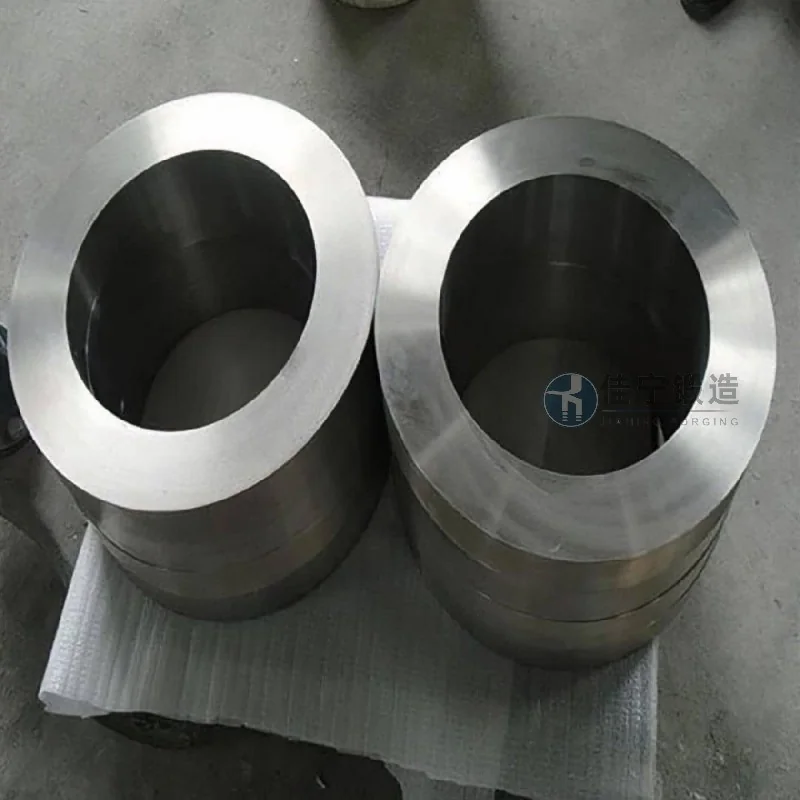
河南新鄉某軸承配件廠在環形鍛件加工過程中長期面臨精度不穩定、材料利用率偏低的問題,導致生產成本居高不下,交貨週期也難以滿足下游客戶的需求。該廠原有工藝路線較爲傳統,依賴多道次加熱與自由鍛,不僅效率低,還容易產生內部裂紋和尺寸偏差。
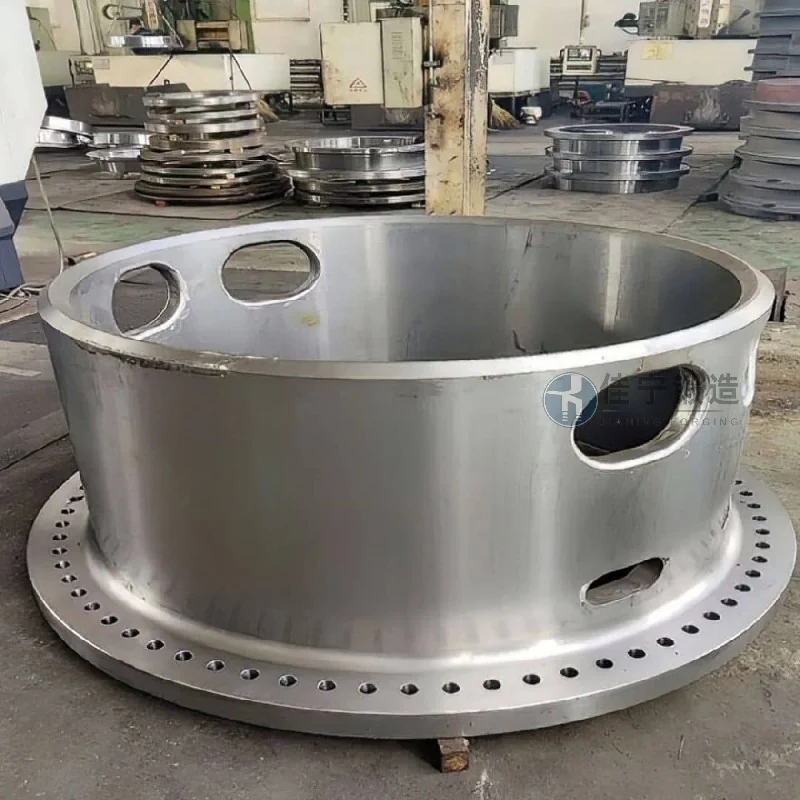
該軸承配件廠主要痛點集中在三個方面:一是成品合格率僅維持在82%左右,部分批次因內徑橢圓度超標而報廢;二是材料損耗嚴重,毛坯重量與成品重量比值達到1.8:1,遠超行業合理水平;三是加工週期長,單件從下料至精整需經歷5次加熱,整個流程耗時超過4天,無法響應緊急訂單。
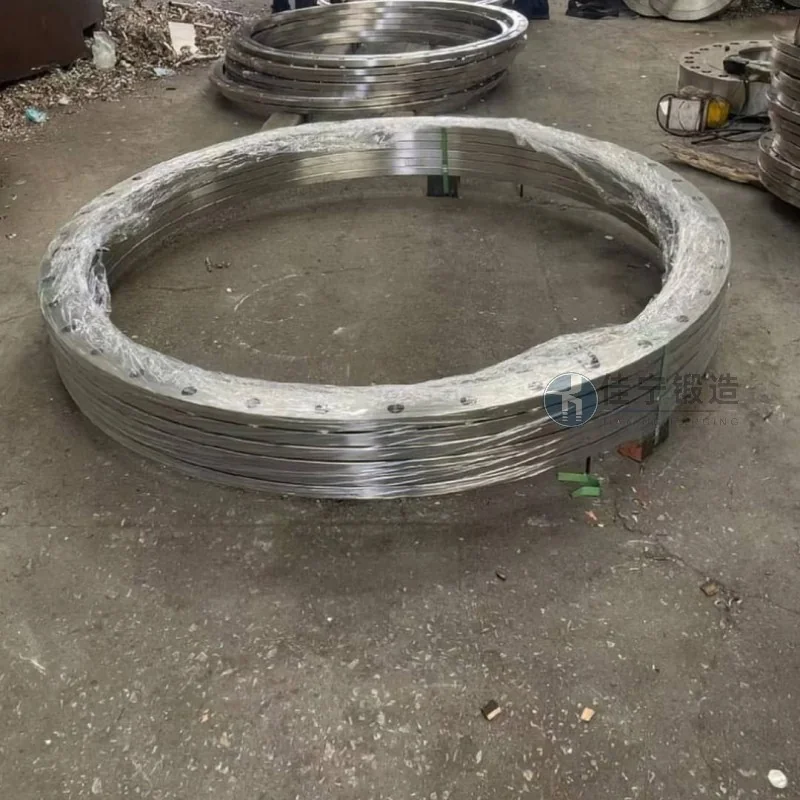
針對上述痛點,佳寧鍛造提供了定製化的環形鍛件方案。通過採用精細碾環工藝,配合優化的加熱規範與模具設計,將毛坯與成品重量比降低至1.2:1,材料利用率有所提升。同時,改進後的工藝使鍛件內徑橢圓度控制在0.5mm以內,成品合格率穩定在97%以上。此外,通過減少加熱次數至2次,並將單件加工週期壓縮至1.5天,有效支持了客戶的交貨時效。

