Shanxi Jianing Forging регулярно зберігає сировину зі стандартної вуглецевої та високоякісної вуглецевої сталі 20#, A105, 45# та інших стандартних вуглецевих та високоякісних сировинних матеріалів з вуглецевої сталі. Станція має повні реальні випадки фланців, валів і кільцевих кованих матеріалів. Вуглецева сталь має високу вартість і підходить для виробництва загального промислового обладнання.
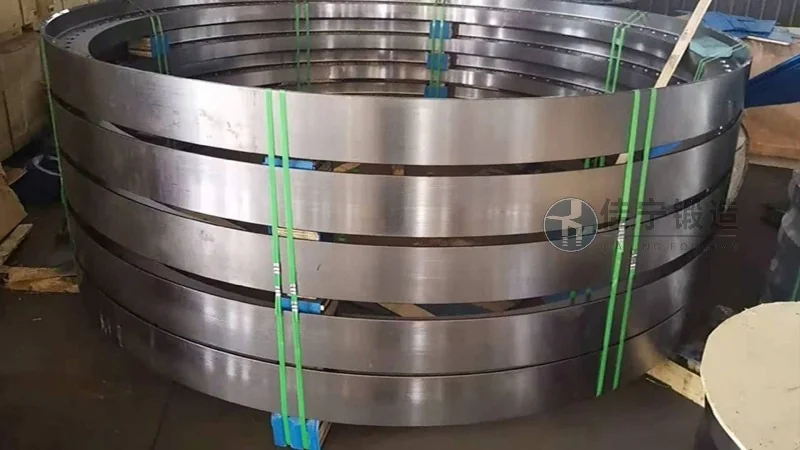
Завод з виробництва трансмісійних машин у Гуйяні, Гуйчжоу, встановив високі вимоги до вуглецевої сталі при виробництві великого трансмісійного обладнання. Завод спеціалізується на виробництві важких коробок передач і компонентів приводних валів, що потребує кування з хорошою внутрішньою мікроструктурною щільністю та механічними властивостями для безперервної роботи в суворих умовах. Щоб відповідати темпам доставки оптових замовлень, ковальне постачання має балансувати послідовність якості та своєчасність.
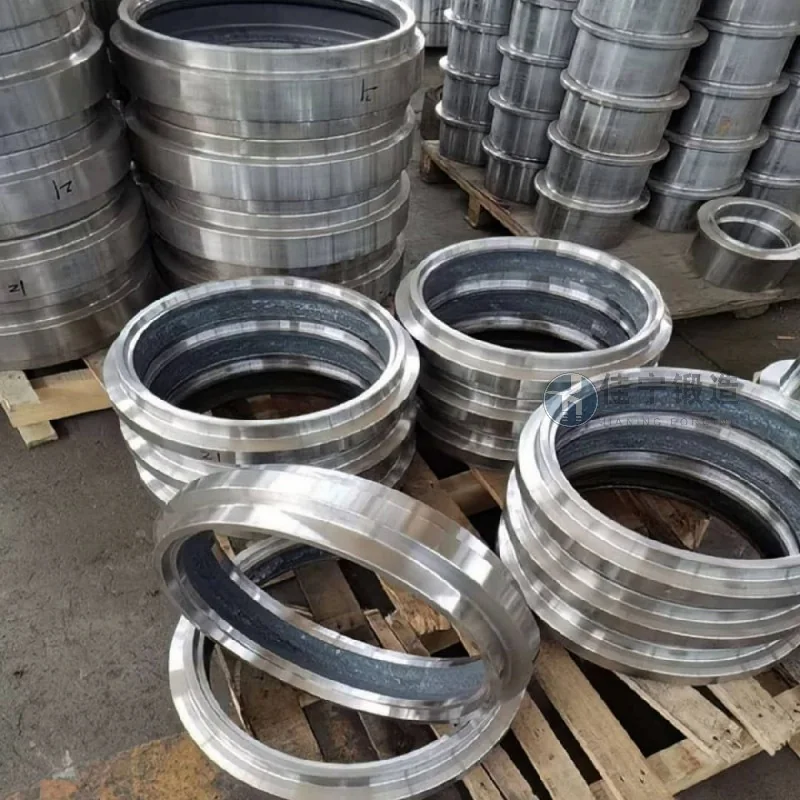
Завод давно стикається з кількома ключовими проблемами: По-перше, деякі ковані вироби з вуглецевої сталі, які постачаються постачальниками, мають внутрішні дефекти, такі як центральна розхитаність і розділення, що призводить до тріщин під час подальшої обробки та низької текучести; По-друге, нестабільний контроль розмірних допусків кування, що призводить до надмірної толерантності заготовки, збільшення часу обробки та зносу інструментів; По-третє, при переході між багатосортними та невеликими партіями цикли доставки сильно коливаються, що впливає на повний план складання машини.
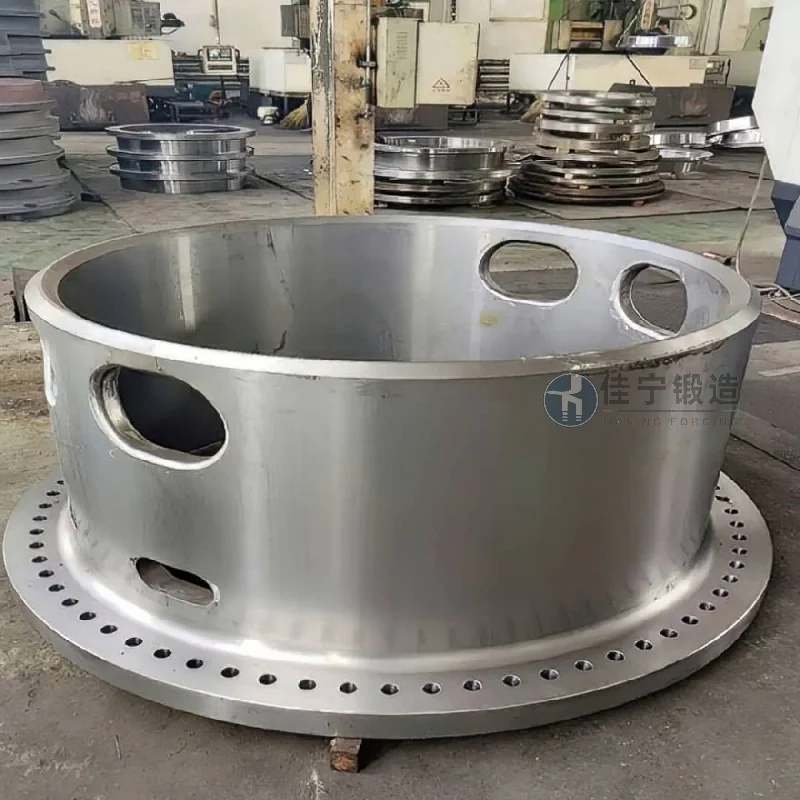
Щоб вирішити ці проблеми, Jianing Forgeing розробила спеціалізований технологічний план для кування з вуглецевої сталі. На етапі сировини ретельно відбирається високоякісна вуглецева конструкційна сталь, яка відповідає національним стандартам і проходить сувору повторну перевірку заводу для стабілізації хімічного складу. Етап кування використовує багатонаправлену технологію кування в поєднанні з оптимізованими параметрами нагрівання та деформації, ефективно усуваючи мікроструктурні дефекти у відливці, очищаючи зерна та покращуючи загальну щільність і ізотропність ковки. Під час етапу термічної обробки впроваджуються точний контроль температури та ізотермальне охолодження для забезпечення рівномірної твердості та стабільних механічних властивостей. Етап інспекції оснащений ультразвуковим виявленням дефектів та повнорозмірним оглядом, що допомагає кожному продукту відповідати кресленням і стандартним вимогам. Водночас, оптимізуючи виробничі цикли та узгоджуючи запаси, цикл доставки традиційних індивідуальних товарів скорочено до менш ніж 15 робочих днів, що ефективно підтримує потреби клієнтів у плануванні виробництва.

