Shanxi Jianing Forging може обробляти ковки великих діаметрів для корпусів під тиском, виготовлені з вуглецевої сталі, нержавіючої сталі та легованої сталі. Станція має безліч реальних випадків кування циліндрів, що повністю демонструє можливості великих циліндрів та корозійну стійкість готової продукції.
Завод автоматизованого обладнання у Фучжоу, провінція Цзянсі, зіткнувся з численними технічними викликами у застосуванні кованих труб. Компоненти циліндрів, виготовлені цим заводом, мають високі вимоги до точності розмірів, внутрішньої структурної однорідності та стійкості до втоми. Однак традиційні процеси кування не можуть одночасно відповідати всім цим стандартам, що призводить до низьких показників проходження продукції та подовжених циклів доставки. Крім того, клієнти стикаються з такими проблемами, як недостатнє використання матеріалів і складні подальші етапи обробки, що нагально потребує більш надійного рішення для кування труб.
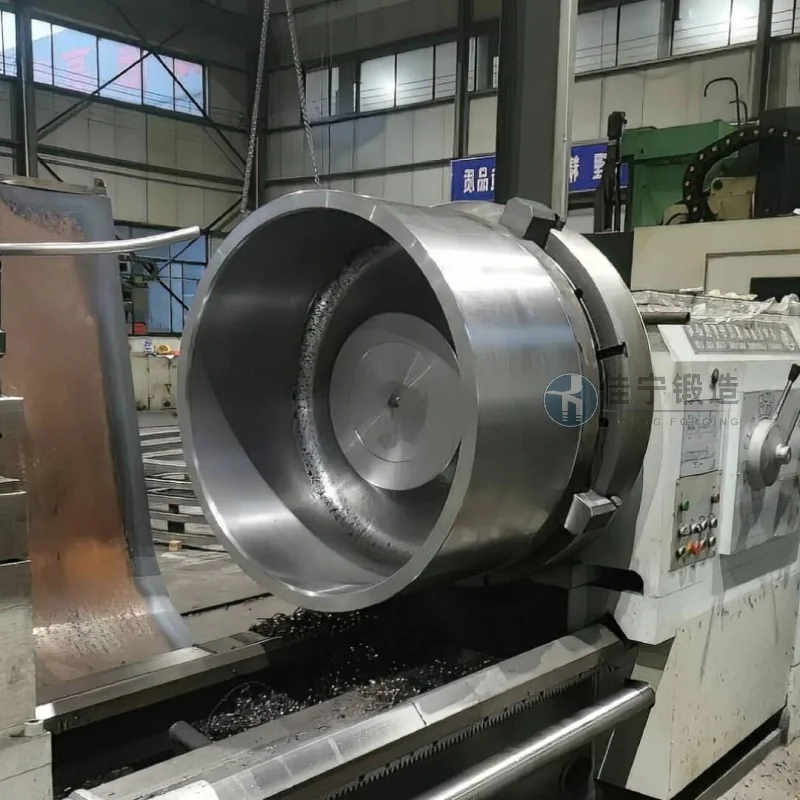
Завод автоматизованого обладнання, розташований у Фучжоу, провінція Цзянсі, спеціалізується на виробництві основних компонентів автоматизованих виробничих ліній. Під час закупівлі циліндрових ковок завод довго стикався з недоліками у контролі процесів кування постачальниками, особливо у рівномірності товщини стінок, паралелізмі кінцевої поверхні та якості поверхні великих циліндрів. Після кількох раундів відбору та оцінки завод зрештою вирішив співпрацювати з компанією, яка має досвід у ковальстві, щоб цілеспрямовано вирішити вищезазначені проблеми.

Основні проблеми цього замовника зосереджені на трьох аспектах: По-перше, розмірні допуски ствольних ковок важко стабільно контролювати в кресленнях, що призводить до надмірних дозволів на обробку для подальшої обробки, що збільшує вартість матеріалів і час обробки; По-друге, мікродефекти, такі як розхитаність і розділення всередині ковки, які впливають на термін служби циліндра за умов високого тиску; По-третє, цикли доставки постачальників сильно коливаються і не мають гнучких індивідуальних послуг, що ускладнює задоволення швидких ітераційних потреб виробників автоматизованого обладнання.
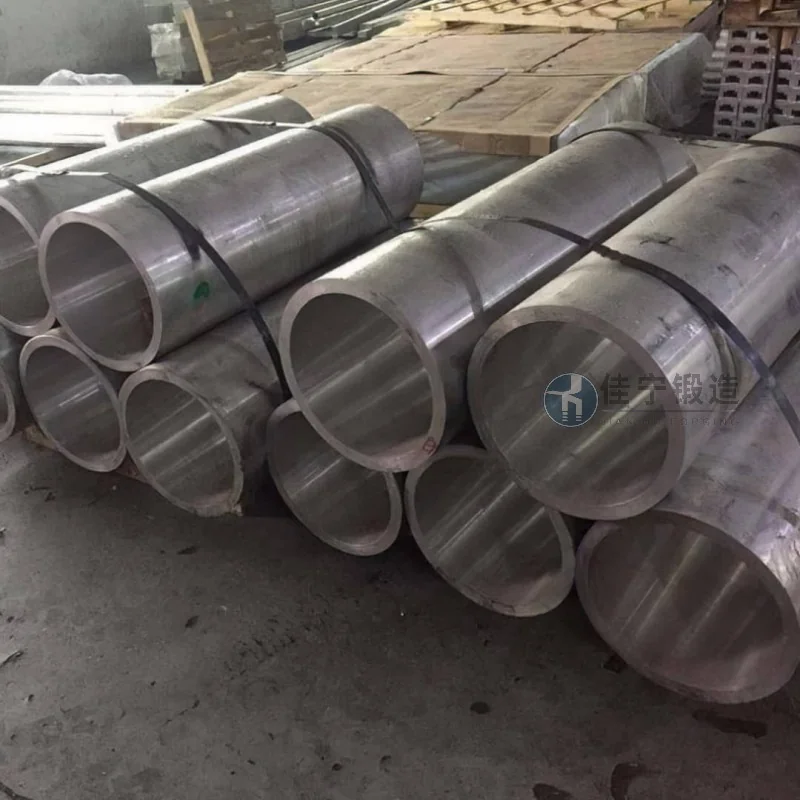
Щоб вирішити ці проблеми, партнер запропонував індивідуальні рішення для кування трубок. На рівні процесу, оптимізуючи температуру нагрівання та співвідношення ковки, у поєднанні з багатонаправленим куванням і передформовкою, розподіл металевих струмних ліній ефективно покращується, підвищуючи щільність і структурну однорідність кування. Щодо контролю якості, ми впровадили повнотехнологічне неруйнівне тестування та онлайн-моніторинг розмірів, гарантуючи, що критична точність розмірів кожного циліндра відповідає суворим стандартам клієнта. Крім того, завдяки модульному дизайну форм і гнучким стратегіям планування, цикл доставки стандартних циліндрів скорочено приблизно на 30%, що дозволяє швидко перемикатися між невеликими партіями та кількома специфікаціями, повністю адаптуючись до гнучких потреб виробників автоматизованого обладнання.
Зрештою, після впровадження нового плану, рівень першого проходження для кування циліндрів зріс до понад 95%, подальший час обробки скоротився більш ніж на 40%, а загальні виробничі витрати знизилися приблизно на 15%. Співпраця між двома сторонами також сприяла технологічному модернізації основних компонентів автоматизованого обладнання заводу, що ще більше підвищило конкурентоспроможність заводу.

