Shanxi Jianing Forging может обрабатывать кузни для сосудов под давлением крупного диаметра из углеродистой стали, нержавеющей стали и легированной стали. На станции представлено множество реальных примеров ковки цилиндров, что полностью демонстрирует возможности крупных цилиндров и коррозионостойкость готовых изделий.
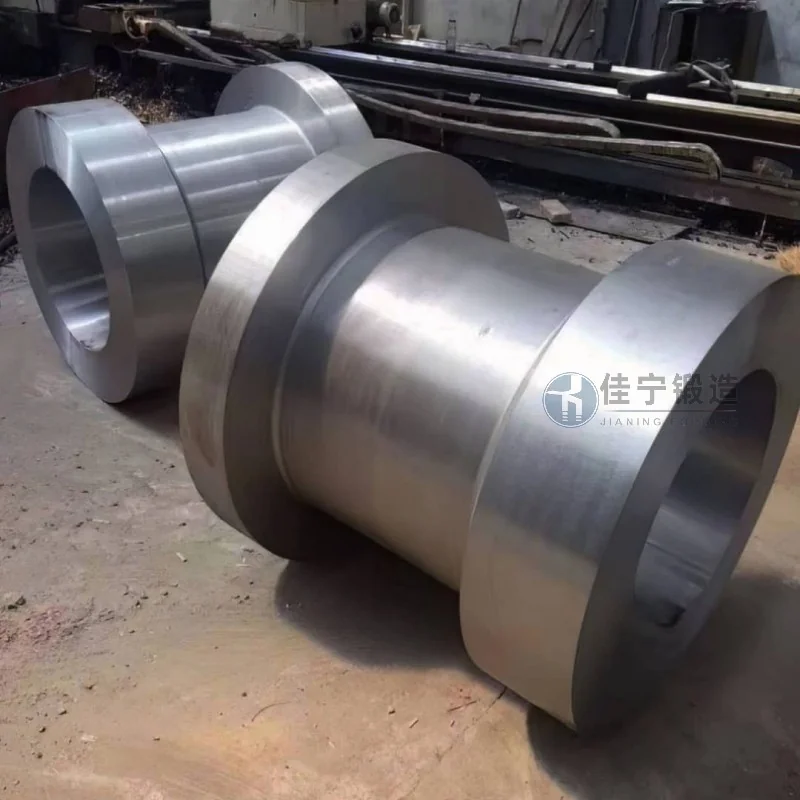
Металлургический завод в Чжуншане, Гуандун, заказал партию цилиндрических ковок для производственных нужд. Эти детали используются в ключевых частях металлургического оборудования и требуют высокой прочности материалов, внутренней структурной однородности и точности размеров. Из-за нестабильных процессов со стороны первоначального поставщика продукция часто образует внутренние трещины и рыхлые структуры, что приводит к частым отказам оборудования и снижает эффективность производства.
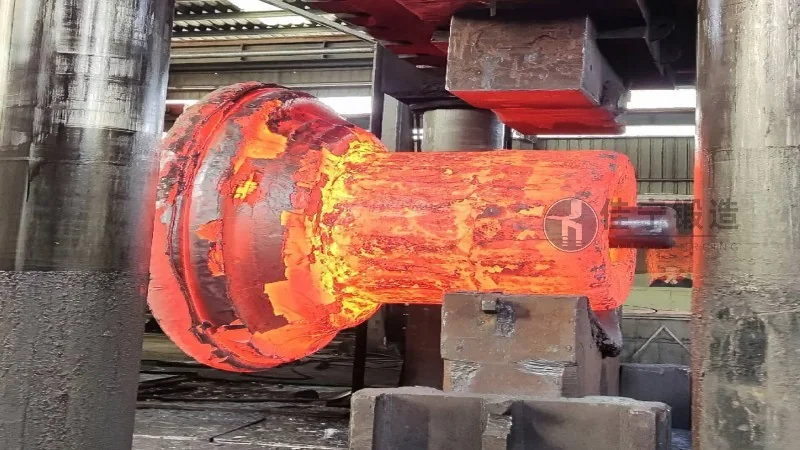
1. Нестабильное внутреннее качество: Многочисленные тесты на обнаружение дефектов выявили микротрещины и неметаллические включения в ковке, которые не могут соответствовать долгосрочным требованиям металлургического оборудования к высоким температурам и высокому давлению.
2. Недостаточная точность размеров: диапазон допусков между внутренним и внешним диаметрами ковки валунов слишком велик, что затрудняет контроль последующих припусков на обработку, что приводит к потере материалов и затянутым циклам обработки.
3. Длительные циклы поставок: процесс первоначального поставщика сложный, с длительным временем от подготовки материала до доставки готовой продукции, что затрудняет соответствие сроку срочного заказа клиента.
4. Высокие технические затраты на связь: Поставщики имеют ограниченное понимание специальных стандартов в металлургической промышленности, и повторные корректировки на этапе пробного производства увеличивают затраты на время и труд клиентов.
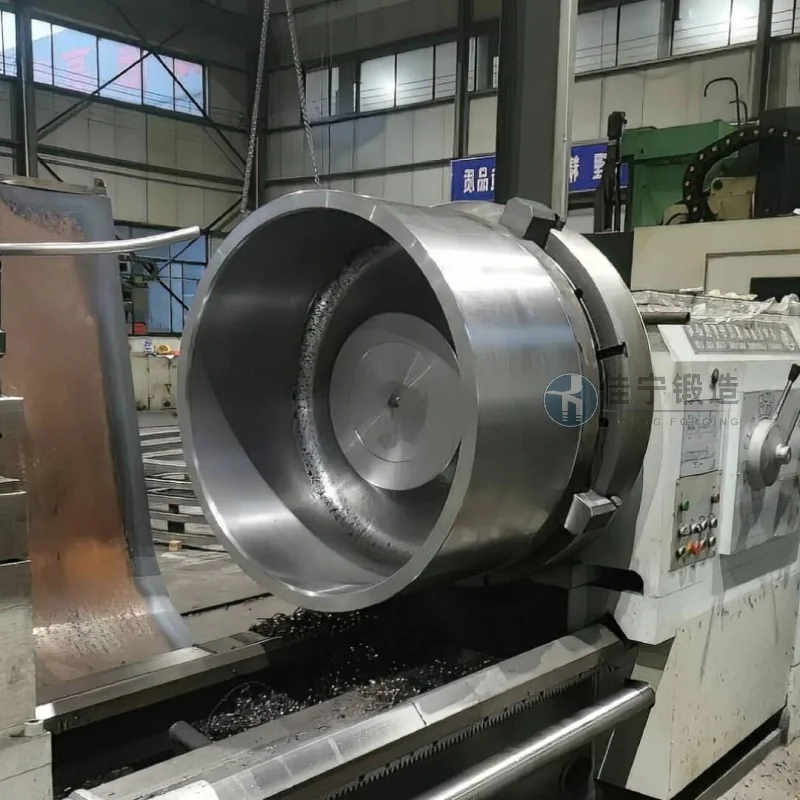
Для решения этих проблем Jianing Forgeging предлагает следующие индивидуальные решения:
1. Оптимизированный процесс ковки: Использование технологии многонаправленной и температурно-контролируемой ковки в сочетании с промежуточными процессами отжига эффективно устраняет внутренние напряжения, улучшает равномерность микроструктуры и достигает уровня прохождения дефектов более 98%.
2. Тонкие формы и обработка с ЧПУ: Проектируйте специализированные инструментальные приспособления и координируйте с ЧПУ-токарными станками для грубой и тонкой обработки, поддерживая размерные допуски ковки цилиндров в пределах ±0,5 мм для снижения потери допуска.
3. Гибкий механизм планирования: Создать систему быстрого реагирования производственного планирования, сократить стандартные циклы доставки до менее чем 25 дней и предоставить ускоренные услуги для срочных заказов.
4. Техническая интеграция в полный процесс: старшие инженеры напрямую взаимодействуют с техническим отделом заказчика, заранее обрабатывают требования к чертежам, разрабатывают персонализированные планы ковки и снижают количество проб и ошибок.
В конечном итоге металлургический завод перенял кузни для стволов, изготовленные компанией Caring. При дальнейшем использовании внутренних дефектов не обнаружено, оборудование работало гладко, а эффективность обработки улучшилась примерно на 20%, что принесло высокую оценку среди клиентов.

