Shanxi Jianing Forgeging включает реальные инженерные кейсы с трубными листами, фланцами и различными круглыми дисковыми ковками. Готовые изделия из углеродистой и нержавеющей стали чётко фотографируются, что напрямую отражает точность обработки и эффективность совместимости с трубопроводами.
В области строительного оборудования дисковые ковки, являющиеся ключевыми конструктивными элементами, обладают качеством, которое напрямую влияет на общую эксплуатационную устойчивость и срок службы всей машины. Завод строительного оборудования в Луннане, Ганьсу, долгое время сталкивался с такими проблемами, как недостаточная точность размеров продукции, серьёзные материальные отходы и низкая производительность при закупке ковки рулонов, что ограничивало плавную сборку всей машины и контроль затрат. Чтобы решить эти проблемы, Jianing Forgeging систематически оптимизировала всё — от выбора сырья и проектирования формы до процессов формования, предоставляя клиенту надежное решение для ковки дисков.
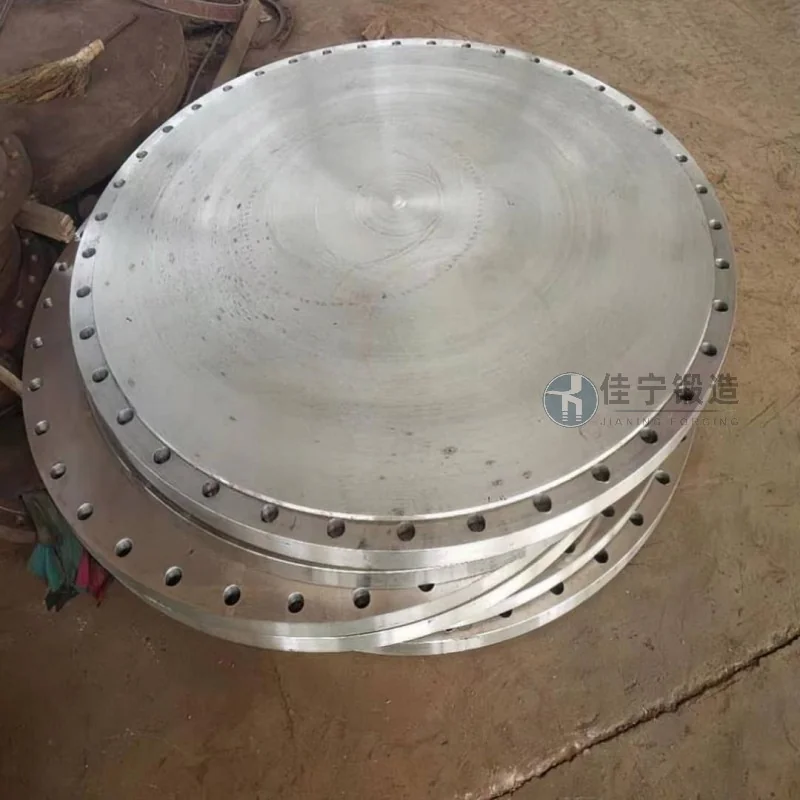
Завод строительного оборудования в Луннане, Ганьсу, в основном производит погрузчики, бульдозеры и другое оборудование, при этом основные рулевые механизмы и соединительные компоненты требуются дисковых ковок. Изначально завод использовал традиционный процесс открытой ковки, что приводило к большим припускам на обработку и уровню использования материалов ниже 60%, с существенными колебаниями размеров между партиями, что приводило к многократным ремонтам во время сборки и серьёзно нарушало производственные циклы. После того как компания Jianing Forging присоединилась, они использовали технологию тонкой ковки для увеличения использования материалов более чем на 82%, а также помогли обеспечить единообразие размеров продукции.
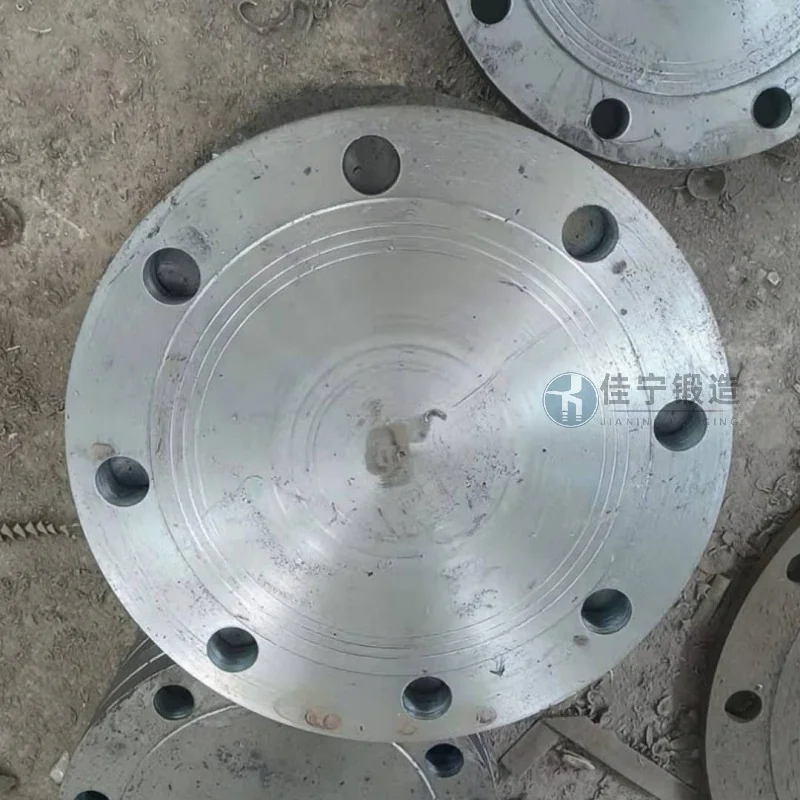
Основные проблемы, с которыми сталкивается этот заказчик, включают: 1. Коаксиальные отклонения внешнего цилиндра и внутреннего отверстия ковки более 0,5 мм, что приводит к высокому уровню металлолома в последующих процессах обработки; 2. Использование всего 45 стали в качестве одного материала с недостаточными запасами прочности при определённых рабочих условиях, что увеличивает вероятность раннего разрушения усталости; 3. Нестабильные процессы термической обработки после ковки, приводящие к неравномерному распределению твёрдости и ускоренному износу инструмента при последующей обработке; 4. Срок поставки у первоначального поставщика составлял до 45 дней, что затрудняло удовлетворение гибких производственных потребностей завода для «небольших партий и нескольких сортов».
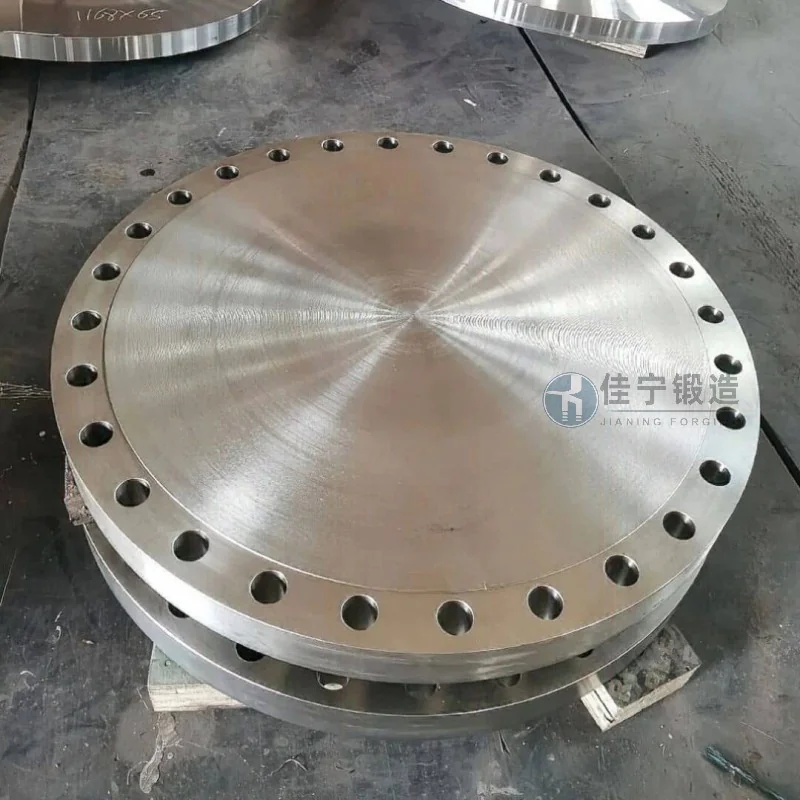
Для решения этих проблем компания Jianing Forging предлагает следующие решения: во-первых, используя многонаправленные крепления для ковки в сочетании с системой температурного контроля температуры печи с ЧПУ, коаксиальность дисковых ковок контролируется в пределах 0,2 мм, что уменьшает допуск на обработку; во-вторых, в зависимости от различных условий работы, мы рекомендуем подходящие марки легированной стали (например, 40Cr, 35CrMo) и оптимизировать процесс нормализации / закалки после ковки для достижения однородности твёрдости HRC 22~28; В-третьих, создать систему краткого производства Сократить цикл поставки для одной партии до менее чем 20 дней, чтобы удовлетворить гибкие производственные требования клиентов; Кроме того, компьютерное моделирование оптимизирует формы заготовок, стабилизируя использование сырья на уровне 80%~85%, снижая общие производственные затраты для клиентов.

