Shanxi Jianing Forging может обрабатывать кузни для сосудов под давлением крупного диаметра из углеродистой стали, нержавеющей стали и легированной стали. На станции представлено множество реальных примеров ковки цилиндров, что полностью демонстрирует возможности крупных цилиндров и коррозионостойкость готовых изделий.
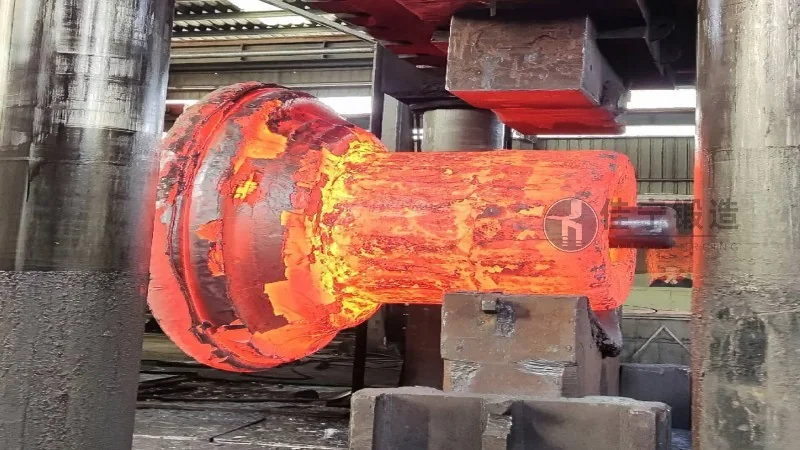
Завод ветрового оборудования в Чжанцзякоу, Хэбэй, установил строгие технические требования к ковке труб при производстве ключевых компонентов для крупных ветряных турбин. Этот завод является важным поставщиком ветроэнергетического оборудования в регионе. Её оболочные ковки служат основными несущими компонентами, соединяющими хаб и башню, напрямую влияя на безопасность эксплуатации и срок службы всей турбины. В рамках этого сотрудничества Jianing Forging, опираясь на глубокое понимание стандартов ветровой энергетики, предоставила подходящее решение для ковки труб для проекта.

Основные проблемы, с которыми сталкивались заказчики, были сосредоточены на трёх аспектах: во-первых, кузня цилиндров должна была обеспечивать высокую усталость и удароустойчивость для адаптации к сложным ветровым условиям и низким температурам в районе Чжанцзякоу; Во-вторых, требования к точности размеров чрезвычайно высоки, с некоторыми ключевыми допусками посадки, контролируемой в пределах 0,1 миллиметра; В-третьих, циклы поставок ограничены, что требует от поставщиков интегрированных производственных возможностей от сырья до готовой продукции, чтобы избежать потери качества и времени, вызванных множеством аутсорсингов. Существующие поставщики испытывали трудности с постоянным соблюдением стандартов внутренней плотности организации и согласованности партийных ковок, что ограничивало общую надёжность оборудования.
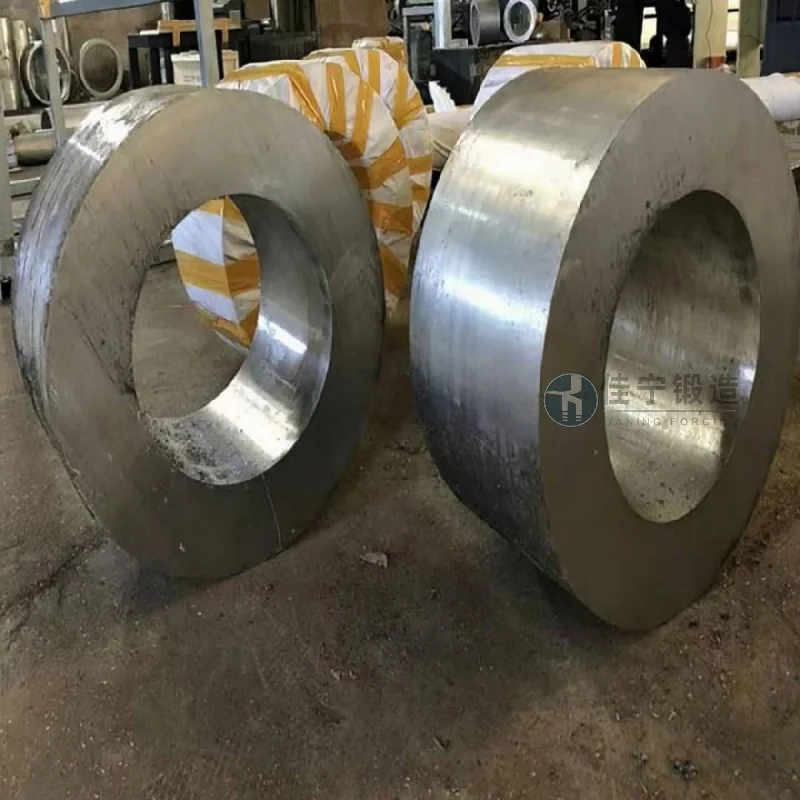
Чтобы решить эти проблемы, Jianing Forgeging систематически оптимизировала всё — от выбора материалов и проектирования процессов до контроля качества. С точки зрения материалов выбираются кастомные низколегированные стали с относительно высокой прочностью. Благодаря строгому контролю химического состава и повышенной чистоте эти качества помогают соответствовать стандартам ударной прочности при низких температурах. В процессе ковки используются технологии многонаправленной ковки и технологии с контролируемой температурой для обеспечения непрерывного распределения металлических потоковых линий, устранения внутренних дефектов и улучшения изотропности механических свойств ковки. На этапе точности размеров внедрение обработки с ЧПУ и онлайн-система проверки помогает обеспечить стабильную и квалифицированную параллелизм внутреннего отверстия, внешнего диаметра и конечной поверхности ковки ствола. Поставленные бочковые ковки достигли прочности на растяжение, коэффициента текучести и удлинения на верхних пределах технического соглашения заказчика при тестировании третьими лицами, с минимальными колебаниями между партиями, что фактически сокращало время последующего сборки заказчика. Общий график проекта был завершён на две недели раньше срока, что получило высокую оценку от команды приёмки на месте.

