Shanxi Jianing Forging может обрабатывать ковки из нержавеющей стали объемом 304, 304L, 316, 316L, используя полный спектр реальных вариантов фланцев, валов и кольцевых ковок из нержавеющей стали, обеспечивающих отличную коррозионную устойчивость и подходящие для химических и морских водных коррозийных условий.
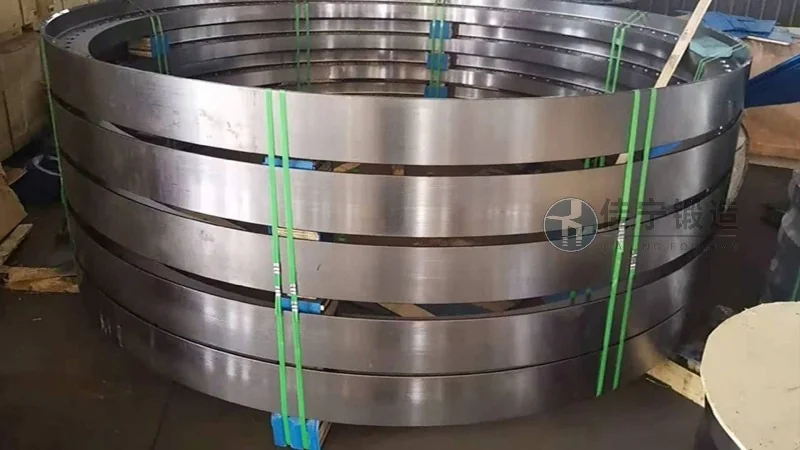
Завод пищевого оборудования в Чжэнчжоу, провинция Хэнань, в основном занимается исследованиями и производством пищевого оборудования, а его основной компонент — ковка из нержавеющей стали — долгое время зависит от внешних закупок. Из-за строгих требований к коррозионно-стойкости, прочности конструкции и стандартам гигиены пищевого оборудования, заводу срочно потребовалось найти стабильных поставщиков ковки, чтобы обеспечить непрерывную работу оборудования в условиях пищевой промышленности, характеризующихся высокой температурой, высокой влажностью и чередующимися кислотно-щелочными условиями.
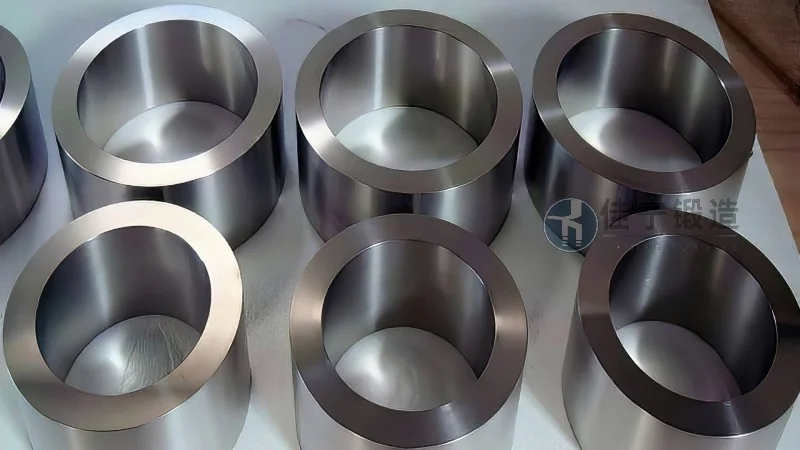
Этот завод пищевого оборудования столкнулся с несколькими проблемами в процессе производства: во-первых, состав материалов от первоначального поставщика ковки был нестабильным, из-за чего некоторые детали появлялись ямки и пятна ржавчины при контакте с кислыми продуктами; Во-вторых, микротрещины и неравномерная микроструктура внутри ковки, влияющие на срок службы нажимных компонентов; В-третьих, циклы поставок часто задерживаются, что нарушает планы сборки оборудования. Кроме того, у завода есть чёткие требования к шероховатости поверхности ковок, которые должны соответствовать стандартам гладкости пищевого качества, но многие поставщики ранее испытывали трудности с их постоянным соблюдением.
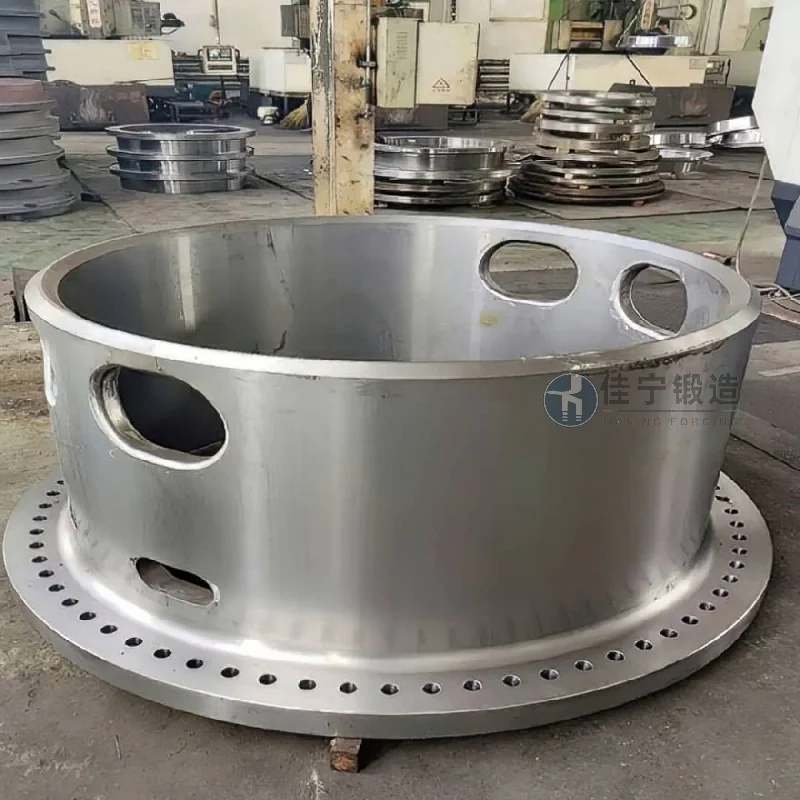
Чтобы решить эти проблемы, Jianing Forgeging предлагает системное решение. Что касается материалов, мы строго выбираем купюры из нержавеющей стали размером 304/316L, соответствующие требованиям к коррозионной устойчивости для пищевого оборудования. Каждая партия поставляется с сертификатом материала для обеспечения стабильности химического состава от источника. На этапе ковки используются многонаправленные процессы прокатки и температурно контролируемые процессы ковки для устранения внутренней рыхлости и сегрегации, что приводит к плотной и равномерной микроструктуре. Впоследствии проводится термообработка раствором и стабилизацией для повышения устойчивости к межгранулярной коррозии. На отделке применяются ЧПУ-токарь и мелкая шлифовка для стабилизации шероховатости поверхности на уровне Ra≤0,8 мкм, что соответствует гигиеническим нормам для поверхностей, контактных с пищей. В то же время компания внедрила 18-ступенчатый процесс инспекции, включающий ультразвуковое обнаружение дефектов и тестирование на твёрдость, гарантируя, что в каждой ковке нет внутренних дефектов. После трёх месяцев валидации партии уровень отказов и возврата компонентов на заводе пищевого оборудования снизился примерно на 70%, жизненный цикл оборудования был продлён примерно на 30%, а уровень своевременной поставки превысил 98%.

