Shanxi Jianing Forgeging включает реальные инженерные кейсы с трубными листами, фланцами и различными круглыми дисковыми ковками. Готовые изделия из углеродистой и нержавеющей стали чётко фотографируются, что напрямую отражает точность обработки и эффективность совместимости с трубопроводами.
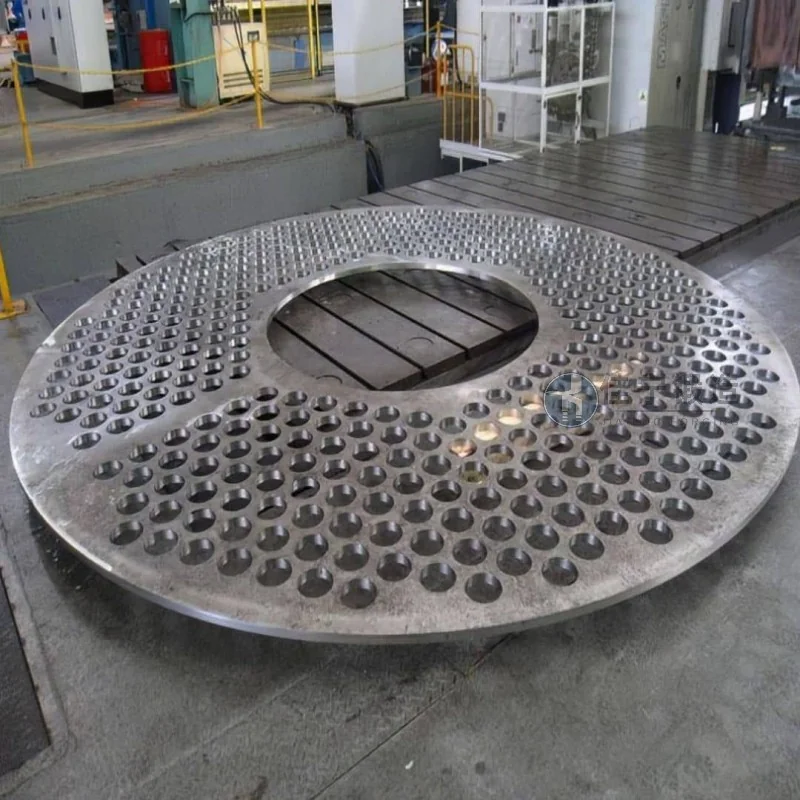
Завод по производству судового оборудования в Лайву, Шаньдун, давно сталкивается с такими проблемами, как высокие расходы на обработку, низкое использование материалов и колебания производительности готовой продукции при производстве судовых дисковых ковок. Jianing Forging предоставила специализированные решения для этой партии дисковых ковок — от выбора сырья до проектирования процесса ковки, помогая им добиться стабильного массового производства.
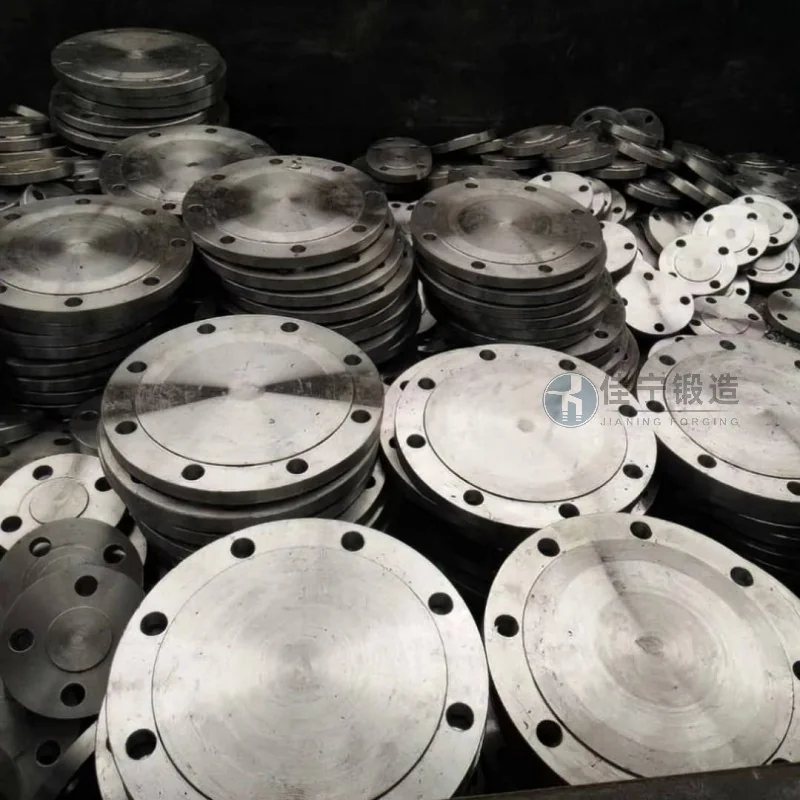
Ранее на заводе по производству судовых машин использовали дисковые ковки со следующими трудностями: во-первых, недостаточная внутренняя микроструктурная плотность ковок приводила к локальным трещинам при последующей обработке; Во-вторых, плохая согласованность размеров, требующая масштабного ремонта на партию и увеличение сроков доставки; В-третьих, стоимость материалов остаётся высокой, особенно для относительно высокопрочных легированных сталей, при этом уровни потерь превышают ожидания. Эти проблемы напрямую влияют на эффективность сборки и срок службы ключевых морских компонентов.
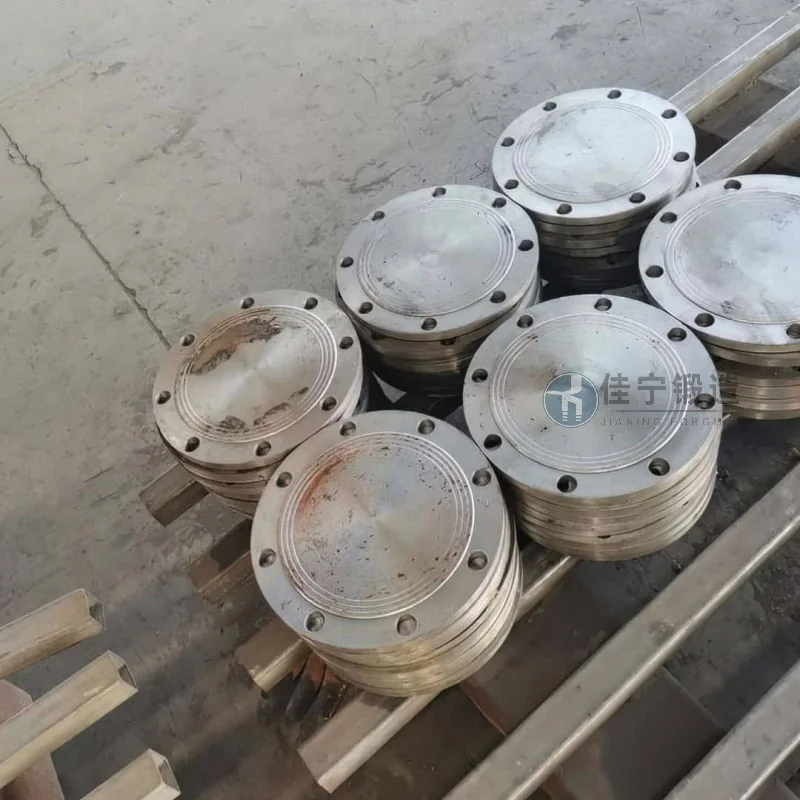
Jianing Forging переработала процесс ковки на основе чертежей и технических соглашений, предоставленных заказчиком. На стадии материала использование предварительно обработанных высококачественных заготовок из легированной стали помогает стабилизировать химический состав и механические свойства; На стадии формования используется технология многонаправленной ковки штампов для снижения риска разрыва металлических потоков, обеспечивая равномерное распределение волокнистой структуры дисковых ковок вдоль направления силы; На этапе термической обработки разрабатывается специальная кривая управления охлаждением для устранения остаточных напряжений. Готовая продукция была протестирована третьей стороной, и её механические свойства соответствовали всем требованиям заказчика, при этом на 15% меньше разрешения на обработку на одну деталь по сравнению с исходным процессом, что улучшало использование материалов.
После внедрения этого решения клиенты сообщили, что уровень проходимости продукции вырос с прежних 85% до более чем 97%, а производственный цикл на партию сократился примерно на 20%. Дисковые ковки хорошо работали при последующей сборке, без переработок, вызванных дефектами заготовок, что эффективно обеспечивало своевременную доставку проекта по судовому оборудованию клиента.

