Shanxi Jianing Forgeging включает реальные инженерные кейсы с трубными листами, фланцами и различными круглыми дисковыми ковками. Готовые изделия из углеродистой и нержавеющей стали чётко фотографируются, что напрямую отражает точность обработки и эффективность совместимости с трубопроводами.
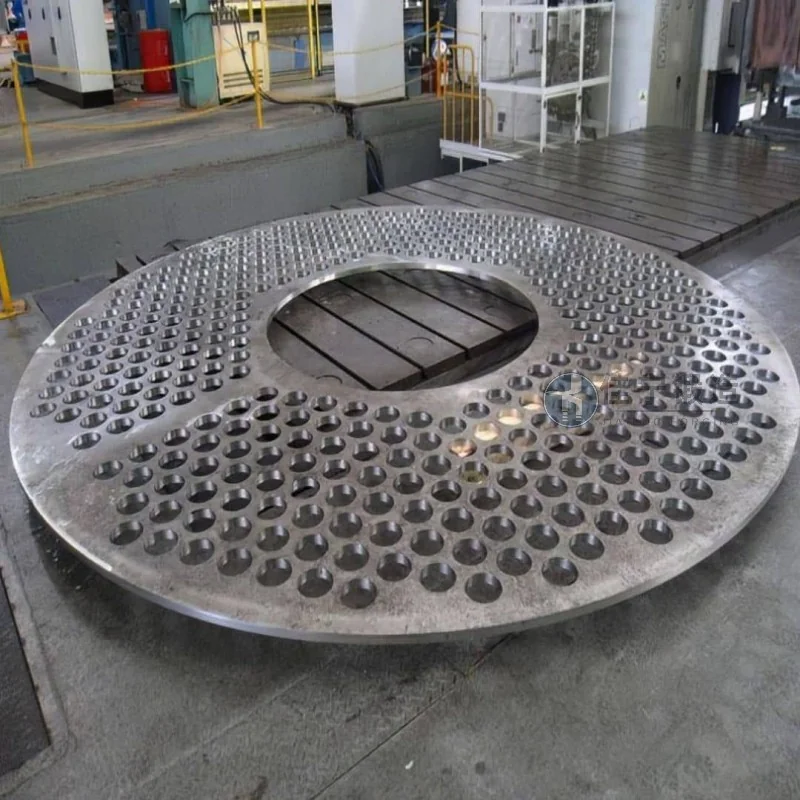
Завод по производству трансмиссных машин в Шаньтоу, Гуандун, давно сталкивается с такими проблемами, как высокие расходы на переработку и низкая выходная способность при массовом производстве ковочных изделий, и срочно нуждается в стабильных и надёжных поставщиках для оптимизации цепочки поставок. Обладая глубоким техническим опытом и зрелой технологической системой, Jianing Forging предоставляет фабрике индивидуальные решения для ковки дисков, помогая ей достигать эффективного производства.
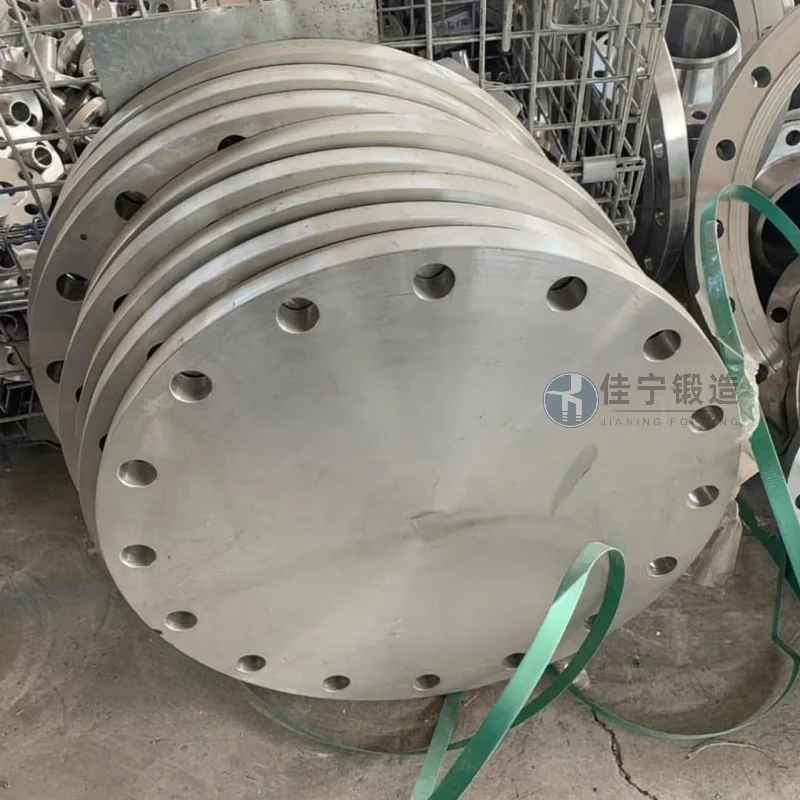
Дисковые ковки, производимые на этом заводе, в основном используются в ключевых частях трансмиссионных механизмов, требуя высокой точности размеров, внутренней структурной однородности и качества поверхности. Первоначальный поставщик имел следующие недостатки в процессе ковки: нестабильный контроль размерных допусков, что приводило к чрезмерным допускам на обработку и увеличению затрат на материалы и времени обработки; Внутренние дефекты, такие как рыхлость и сегрегация, склонны к появлению внутри ковки, что влияет на срок службы изделия; Циклы поставок сильно колеблются, что затрудняет соответствие непрерывному производственному плану завода. Эти проблемы напрямую ограничивали цели по расширению мощностей завода и контролю затрат.
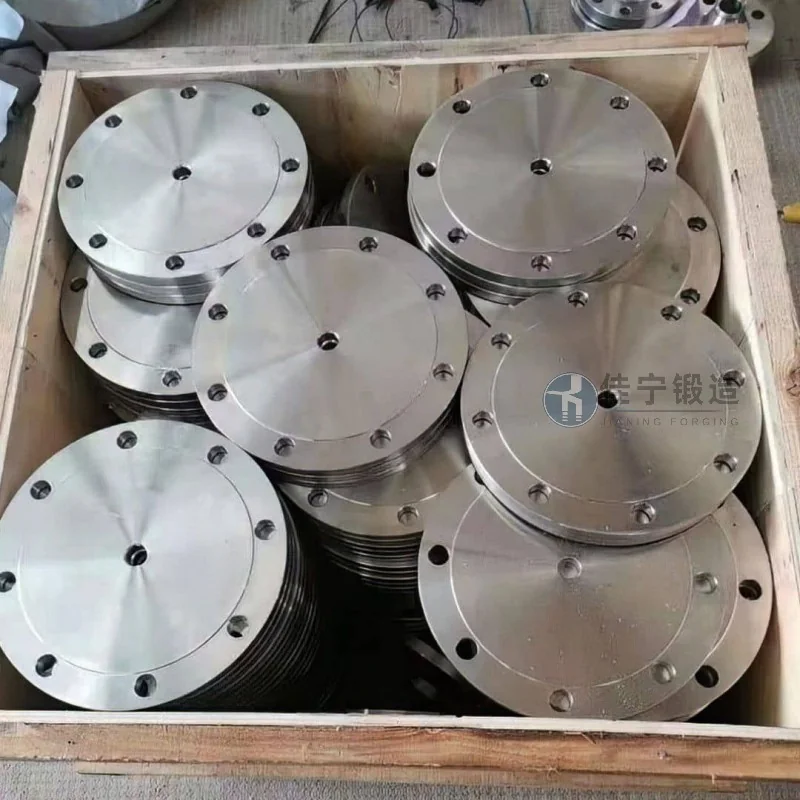
Чтобы решить эти проблемы, Jianing Forgeging систематически оптимизировала проектирование форм, процессы ковки, термическую обработку и инспекцию. Технология моделирования конечных элементов оптимизирует структуру форм предварительной ковки, делая поток заготовки более рациональным и снижая потери от вспышки; Применяет многонаправленную ковку и схемы контроля температуры и скорости для очистки структуры зерна и устранения внутренних дефектов; Оснащён онлайн-инфракрасным измерением температуры и автоматизированным оборудованием для обеспечения согласованности партийных деталей; В то же время разработан специальный производственный план и механизм быстрого реагирования, чтобы сжать циклы поставок в разумных отраслевых пределах. Окончательные дисковые ковки поддерживали точность размеров в пределах уровня IT12, при этом использование материалов увеличилось примерно на 15%. Завод сообщил о значительном улучшении эффективности обработки и показателях прохождения продукции.

