Shanxi Jianing Forgeging включает реальные инженерные кейсы с трубными листами, фланцами и различными круглыми дисковыми ковками. Готовые изделия из углеродистой и нержавеющей стали чётко фотографируются, что напрямую отражает точность обработки и эффективность совместимости с трубопроводами.
В области производства гидравлического оборудования дисковые ковки, являющиеся ключевыми компонентами передачи и поддержки, обладают качеством, которое напрямую влияет на стабильность и срок службы оборудования. Завод гидравлического оборудования в Цзинчэне, Шаньси, установил более высокие требования к дисковым ковкам при модернизации производственной линии. Благодаря зрелым технологиям ковки и строгому контролю качества, Jianing Forgeing предлагала индивидуальные решения, помогающие заводу достигать эффективного производства.
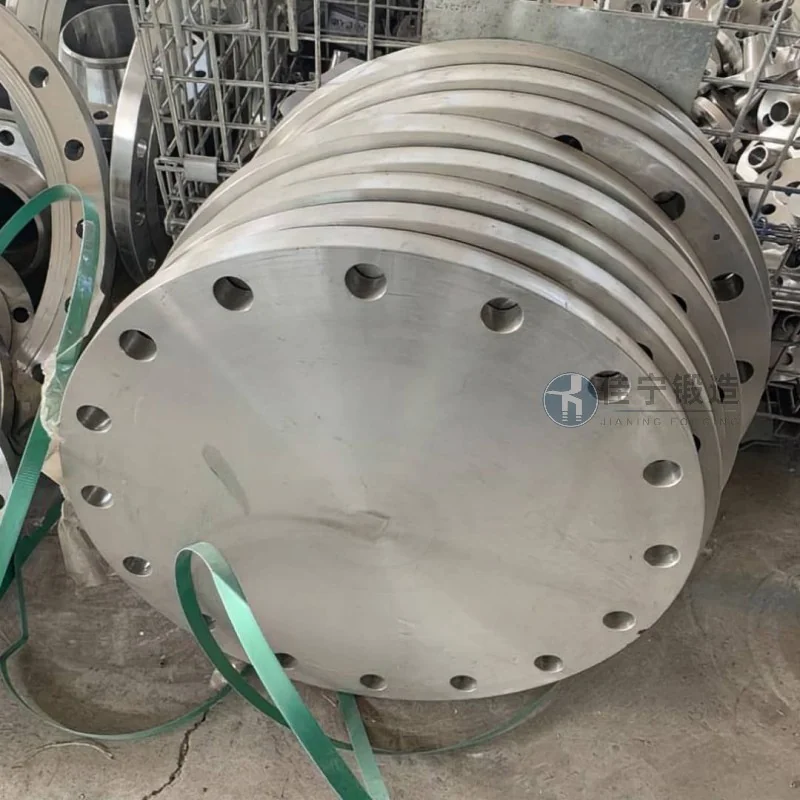
Завод по производству гидравлического оборудования расположен в Цзинчэне, провинция Шаньси, который в основном занимается производством основных компонентов гидравлических систем. Недавно разработанные гидравлические цилиндры требуют партии дисковых ковок с относительно точными размерами и плотной микроструктурой для выдержки условий высокого давления и высокой частоты работы. После обширного выбора фабрика в итоге выбрала Jianing Forgeging в качестве поставщика ковачной продукции. Обе стороны провели несколько раундов технической координации, сосредотачиваясь на спецификациях продукции, показателях эффективности и сроках поставки.
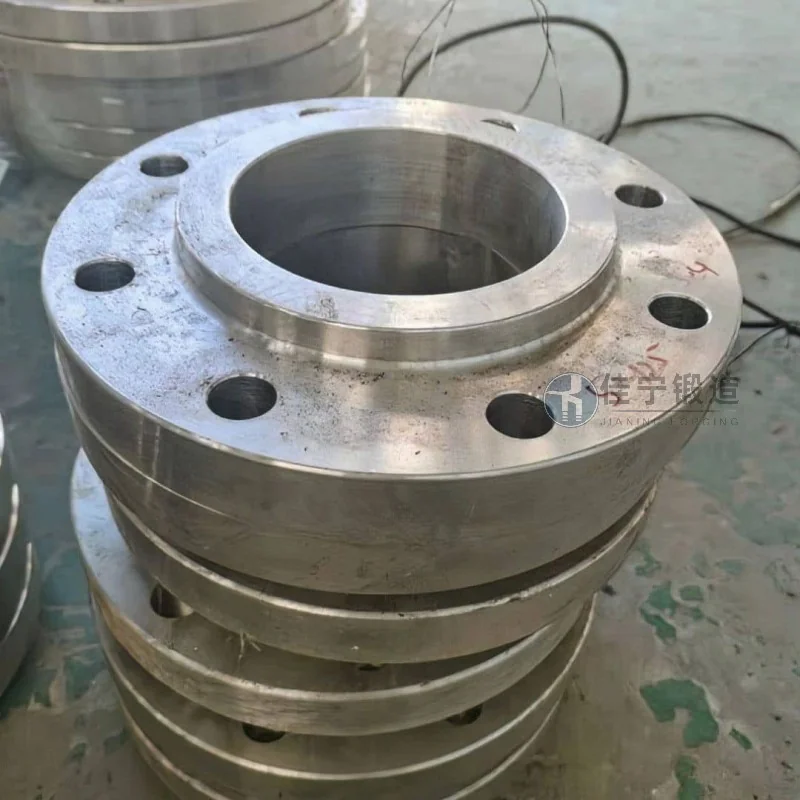
Оригинальные дисковые ковки фабрики в основном опирались на традиционные методы открытой ковки, которые имели следующие заметные проблемы:
- Недостаточная устойчивость размеров: Свободная ковка имеет большую припуск на обработку, что приводит к длительной последующей обработке и явным отходам материалов.
- Внутренние колебания качества: неравномерный размер зерен ковок, рыхлость или сегрегация в некоторых местах, влияющие на герметичность и срок службы гидравлического цилиндра.
- Неконтролируемые сроки доставки: Многопроцессный аутсорсинг приводит к длительным производственным циклам, затрудняя выполнение новых планов запуска производственной линии.
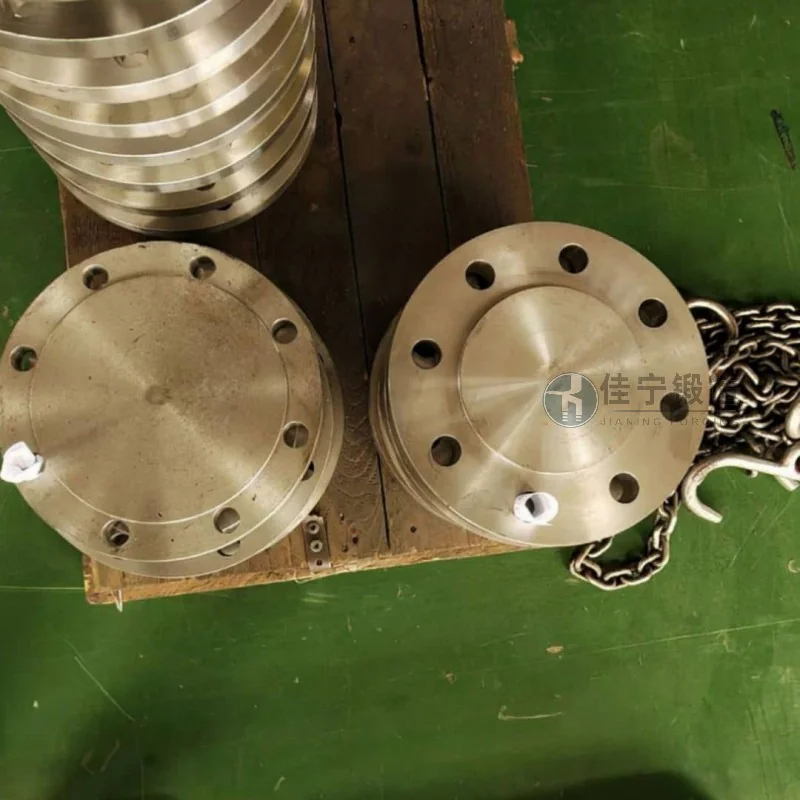
Чтобы решить эти проблемы, Jianing Forgeging систематически оптимизировала всё — от проектирования форм и процессов ковки до термической обработки:
- Применяет схему замкнутого ковки, сохраняя точность размерности ковки в пределах 0,5 мм, что снижает последующий допуск на точку.
- С помощью многонаправленной ковки и технологии температурного охлаждения структура зерна дорабатывается для обеспечения равномерной общей твёрдости и отсутствия внутренних дефектов.
- Создать специальные производственные графики для мониторинга всех процессов от прибытия сырья до отправки готовой продукции, сокращая циклы поставок до 15 рабочих дней.
Поставленные дисковые ковки тестировались третьей стороной, и как механические свойства, так и ультразвуковое обнаружение дефектов соответствовали стандартам заказчика, что помогло заводу гидравлического оборудования завершить пуск в эксплуатацию в срок.

