Shanxi Jianing Forging собрала реальные случаи использования фланцевых колец с ветровой силой, кольцевых шестерёнок, подшипников, роликовых колец и других приземлений кольцев, а также полный ассортимент готовых ковочных изделий для углеродистой стали, нержавеющей стали и легированных колец, предоставляя ориентиры для выбора продукции и нестандартных решений.
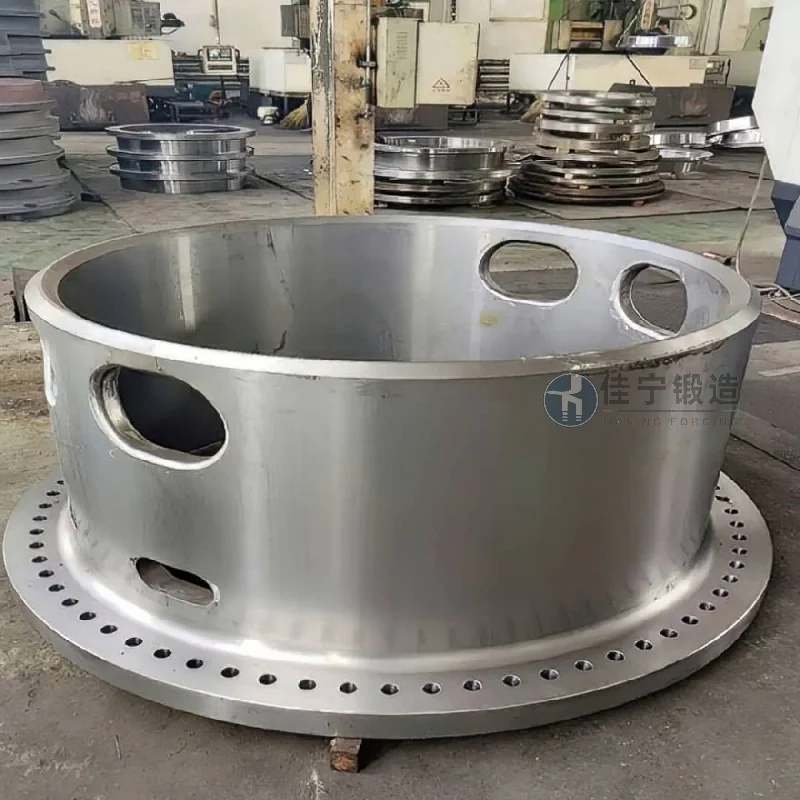
Металлургический завод в Таншане, Хэбэй, давно сталкивается с такими проблемами, как большие разрешения на обработку, низкое использование материалов и нестабильная производительность продукции при производстве крупных кольцевых ковок. Традиционные процессы открытой ковки приводят к увеличению времени обработки и затрудняют выполнение требований по высоким размерам, что влияет на общий срок производства и скорость проходности готовой продукции.
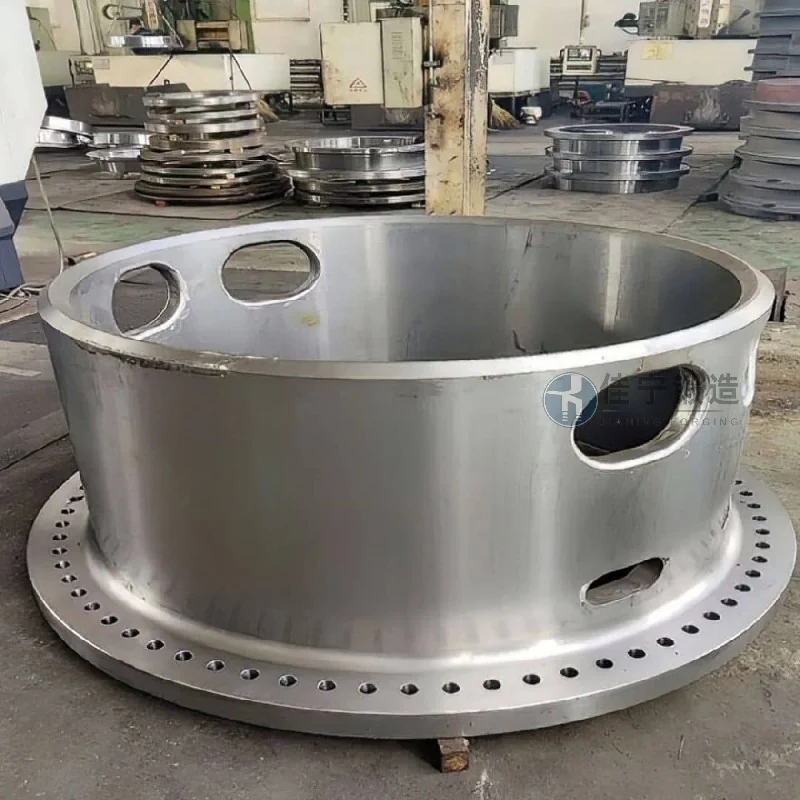
Основные проблемы этого металлургического завода сосредоточены в трёх областях:
1) Коаксиальное отклонение между внутренним и внешним диаметрами кольцевых ковок велико, что требует многократных корректировок во время сборки;
2) Микроструктура после ковки недостаточно плотна, и локальная неравномерность твердости вероятно возникает после термической обработки;
3) Множество ковочных пожаров и высокое энергопотребление, что приводит к стабильно высоким производственным затратам на один предмет. Клиенту срочно требовалось решение для ковки, которое могло бы повысить точность, снизить маржу и снизить общие затраты.
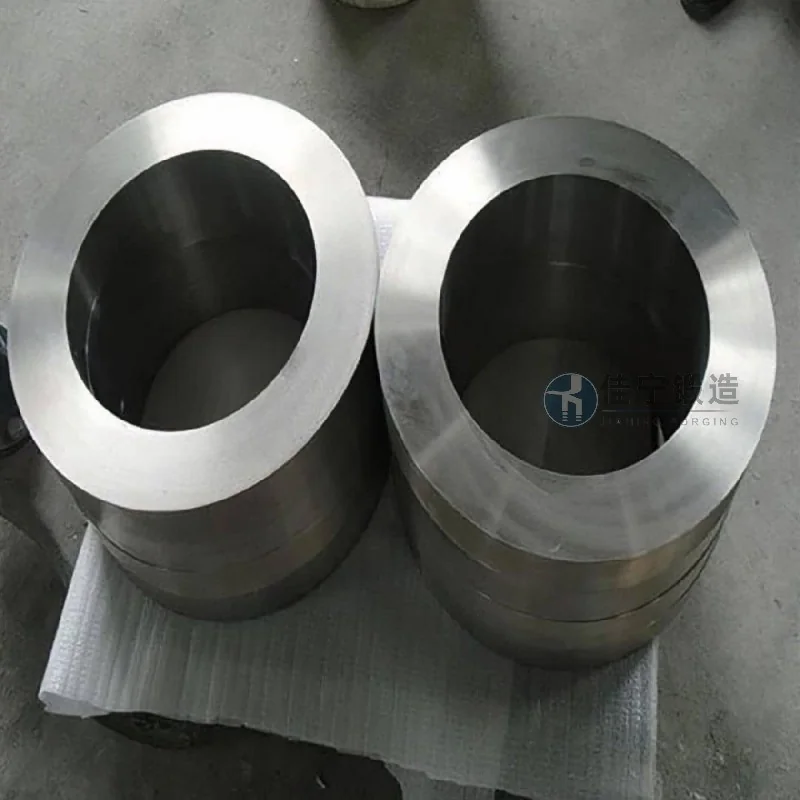
Чтобы решить эти проблемы, компания Jianing Forging разработала специализированное решение для формовки кольцевой ковки для клиентов, применяя процесс ковки с контролируемой температурой + тонкий кольцевый шлифовальный процесс, добившись прорыва в следующих областях:
• Точность размеров: с помощью замкнутой системы управления кольцом с поворотом внутренний и внешний диаметры допуска поддерживаются в пределах ±1,5 мм, что уменьшает объём последующих поворотов.
• Микроструктура: оптимизированы параметры процесса нагрева и деформации для достижения размера ковки зерна выше 6-й степени, улучшая однородность и сужая диапазон колебаний твёрдости после термической обработки.
• Производительность производства: однокомпонентный цикл ковки сокращён с традиционных 3~4 до 1~2 нагрева, что снижает общее энергопотребление примерно на 20% и сокращает циклы доставки.
• Использование материалов: С использованием технологии близкого к чистому формованию использование материалов увеличивается с традиционных 65% до более чем 82%, что эффективно снижает стоимость сырья.
В настоящее время это решение массово применяется на производственных линиях заказчиков. Испытания показывают, что все механические показатели кольцевой ковки соответствуют стандартам металлургического оборудования. Клиенты сообщают о хорошей согласованности продукции, стабильных допусках к обработке и значительном повышении эффективности последующей обработки. Jianing Forging продолжит отслеживать использование, чтобы предоставлять более надёжные индивидуальные услуги по ковке кольцевых деталей в металлургической промышленности.

