Shanxi Jianing Forging может обрабатывать кузни для сосудов под давлением крупного диаметра из углеродистой стали, нержавеющей стали и легированной стали. На станции представлено множество реальных примеров ковки цилиндров, что полностью демонстрирует возможности крупных цилиндров и коррозионостойкость готовых изделий.
В судостроении качество ключевых компонентов напрямую влияет на безопасность и эксплуатационную эффективность всего судна. Завод по производству корабельных деталей в Тунхуа, Цзилинь, заказал Jianing Forgeging на производство партии высококачественных цилиндрических ковок для повышения эффективности основных компонентов в энергосистеме. В рамках этого сотрудничества Jianing Forging успешно поставляла продукцию, соответствующую техническим требованиям, благодаря зрелым процессам ковки и строгому контролю качества, заслужив признание клиентов.
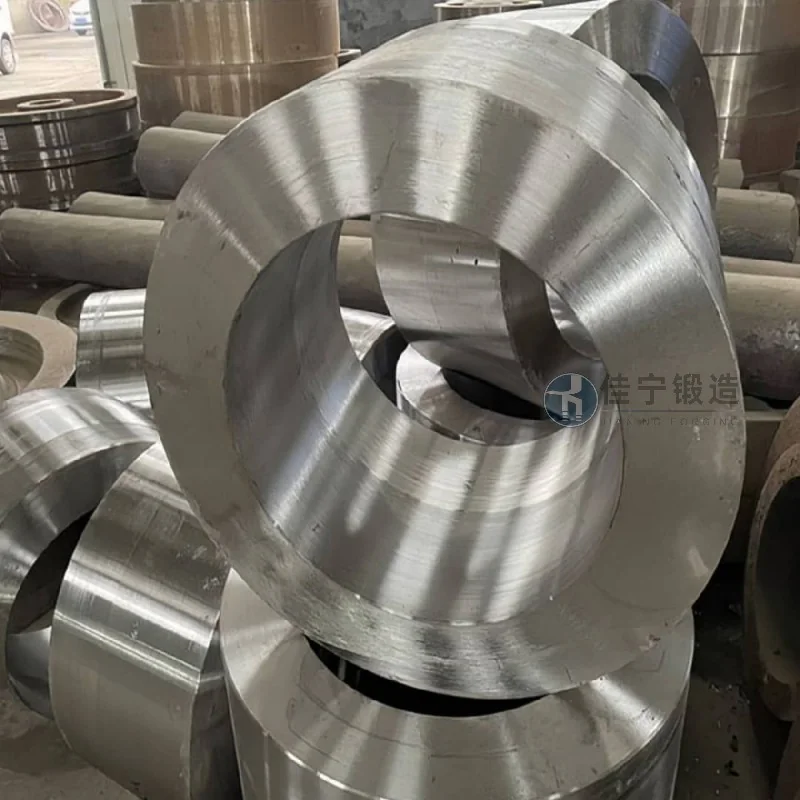
Основные проблемы, ранее применявшиеся на этом заводе по производству кораблей, включают выковку цилиндров: во-первых, внутренняя микроструктура ковок недостаточна, что приводит к микротрещинам после последующего обработки и высокому утилизации; Во-вторых, низкая согласованность размеров с большими колебаниями в партиях и допусках, что влияет на эффективность сборки; В-третьих, механические свойства материалов нестабильны, особенно из-за сложности соответствия проектным стандартам как ударной прочности, так и предела текучести. Кроме того, цикл поставок у первоначального поставщика был длинным, что делало невозможно соответствовать производственному графику клиента, что создавало давление на общий график проекта.

Чтобы решить эти проблемы, Jianing Forgeging предлагает индивидуальные решения:
1. Многонаправленный процесс ковки: Благодаря разумному проектированию коэффициентов ковки и путей деформации внутренняя рыхлость эффективно устраняется, повышая плотность и изотропность ковок.
2. Термическая обработка с точным контролем температуры: использует сегментированные системы нагрева и интеллектуального контроля температуры для обеспечения равномерной трансформации тканей, балансируя пределы текучести и ударную прочность.
3. Комплексная проверка размеров: Координатное измерение проводится на каждом этапе послековачной обработки, грубой обработки и отделки, строго контролируя ключевые параметры, такие как диаметр, толщина стенки и коаксиальность.
4. Механизм быстрого реагирования: Используя преимущества гибкого планирования и подготовки материалов, циклы поставок сокращаются на 30%, поддерживая производственные этапы клиентов.

