Shanxi Jianing Forging собрала реальные случаи использования фланцевых колец с ветровой силой, кольцевых шестерёнок, подшипников, роликовых колец и других приземлений кольцев, а также полный ассортимент готовых ковочных изделий для углеродистой стали, нержавеющей стали и легированных колец, предоставляя ориентиры для выбора продукции и нестандартных решений.
Завод деталей подшипников в Наньчане, провинция Цзянси, давно сосредоточен на производстве и сборке деталей тонких подшипников. Её производственная линия предъявляет строгие требования к точности размеров, однородности материалов и партийной устойчивости кольцевых ковок. Однако компания часто сталкивалась с такими проблемами, как значительные отклонения внутреннего и внешнего диаметров ковок, частые поверхностные трещины и неконтролируемые циклы подачи во время фактического производства, что не только влияло на скорость прохода подшипников, но и увеличивало последующие затраты на обработку. После глубокого понимания узких мест в процессе Jianing Forging предложила индивидуальное решение для кольцевой ковки, охватывающее выбор сырья, оптимизацию процессов ковки и тонкую термическую обработку, успешно помогая клиенту повысить уровень квалификации и эффективность цепочки поставок.
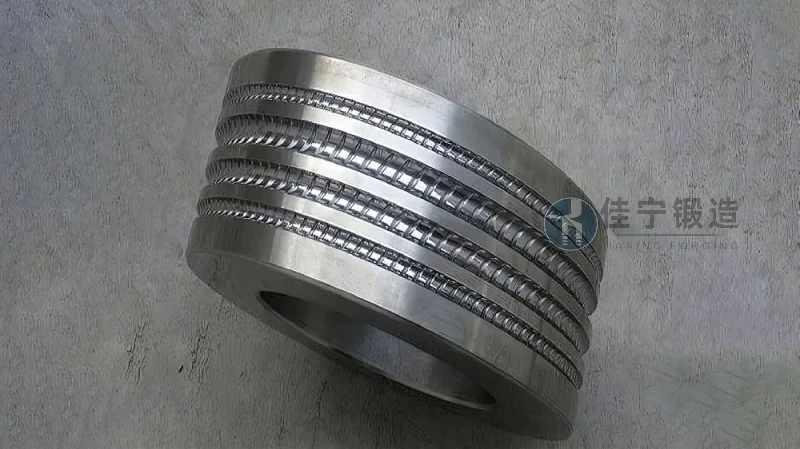
Кольцевая ковка, закупаемая этим заводом по производству деталей подшипников, в основном используется для внутренних и внешних кольцевых заготовок роликовых подшипников, которые должны соответствовать таким требованиям, как низкая концентрация напряжений, высокая износостойкость и долгосрочный срок службы от усталости. Предыдущий поставщик имел такие проблемы, как нестабильное управление температурой нагрева и недостаточное соотношение ковки при формовании, что приводило к полосной сегрегации внутренней конструкции ковки и сильному износу инструментов в последующих процессах точки. Кроме того, между партиями наблюдаются значительные колебания размеров: некоторые радиальные расходы превышают допустимые допуски вытяжки более чем на 0,15 мм, что приводит к частым переделкам в процессах сборки и снижает эффективность производства примерно на 12%. В то же время цикл доставки индивидуальных заказов может длиться до 45 дней, что не может удовлетворить срочные потребности конечных клиентов.
Для решения этих проблем компания Jianing Forge предлагает систематические решения из следующих трёх измерений:
1. Контроль сырья и оптимизация процесса ковки С использованием высококачественной легированной конструкционной стали каждая партия проходит проверки химического состава и включения для поддержания чистоты материала. На этапе ковки программное обеспечение для моделирования оптимизирует процессы переворачивания и пробивания, поддерживая температуры ковки в стандартных диапазонах для снижения образования околов. Скорректируйте коэффициент ковки до разумного диапазона, равномерно распределите металлическую линию потока вдоль кольца, эффективно исключая внутреннюю сегрегацию.
2. Поддержка тонких форм и согласованности размеров: проектирование специализированных форм для кольцевой ковки в сочетании с автоматическими гидравлическими быстроковающими машинами с контролируемой температурой для достижения постоянной деформации каждый раз. После ковки добавляются процедуры нормализации + закалки для очистки зерен и снятия остаточного напряжения. Радиальный пробег конечного продукта стабильно контролируется в пределах 0,08 мм, при этом внутренние и внешние диаметры допуска соответствуют требованиям точности класса C, а также равномерная твёрдость поверхности, оставляя достаточный запас для последующего отделки.
3. Гибкая доставка и отслеживаемость качества: создание специализированных производственных линий для сокращения производственного цикла стандартных кольцевых ковок до менее чем 20 дней; Срочные заказы могут быть доставлены в течение 15 дней по ускоренному планированию. Каждая ковка оснащена отслеживаемым номером печи, записями о ковке и отчётами по инспекции, что позволяет клиентам в любой момент проверять параметры процесса для внутренних аудитов качества.
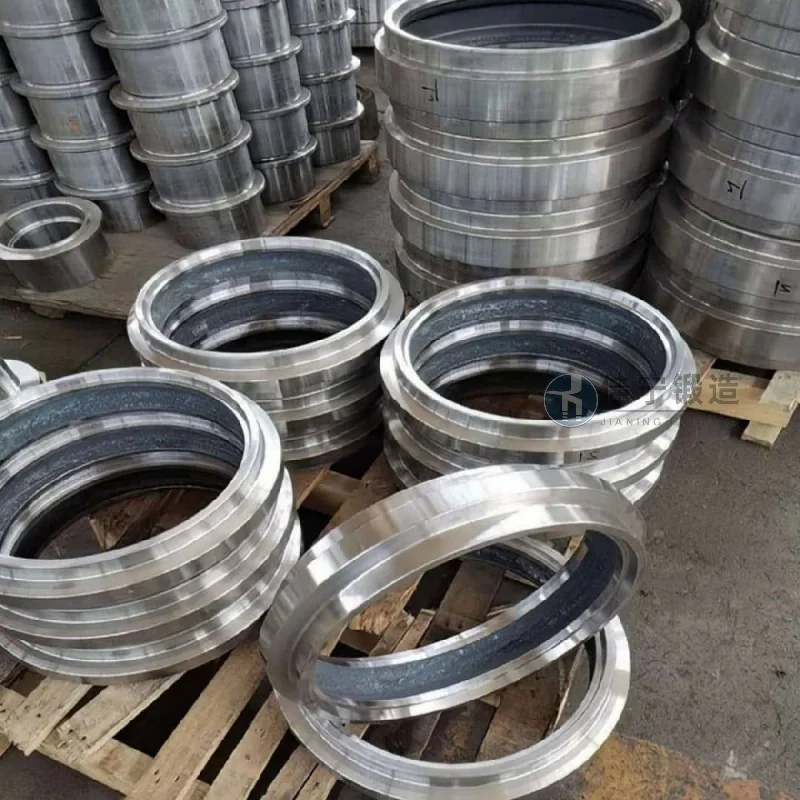
После перехода на кольцевую ковку, поставляемую Jianing Forging, уровень первого прохода на заводе по производству деталей подшипников вырос с 85% до 96,5%, потребление режещих инструментов сократилось примерно на 30%, а общие затраты на обработку снизились на 8%. В то же время стабильные циклы поставок позволяют клиентам гибко планировать производство и сокращать накопления запасов. Обе стороны заключили долгосрочное соглашение о сотрудничестве, и Jianing Forging продолжает оптимизировать параметры процесса с учётом своих ежегодных потребностей, помогая клиентам сохранять конкурентоспособность на рынке подшипников.

