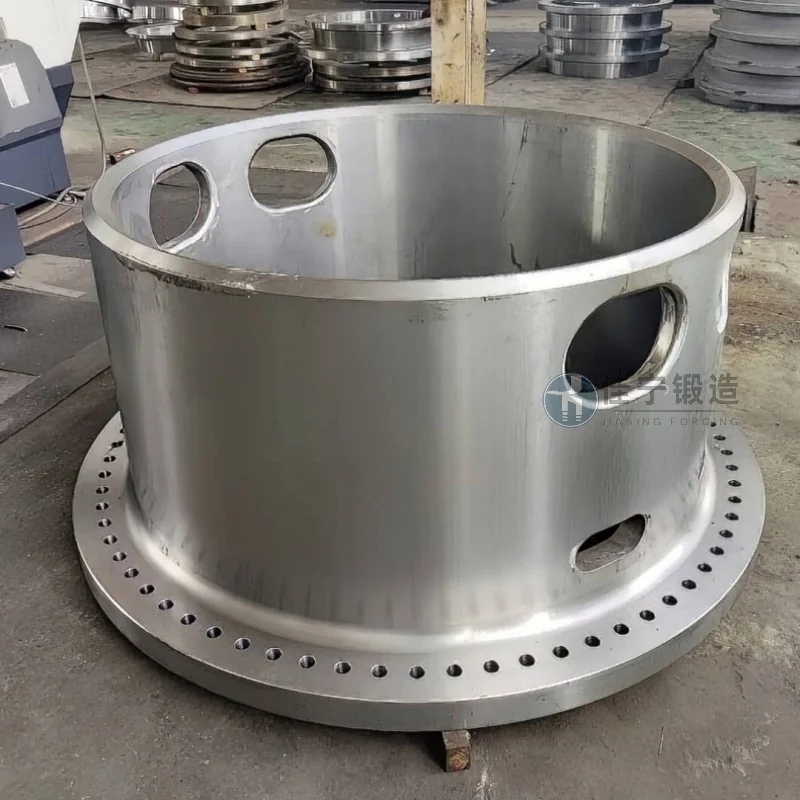
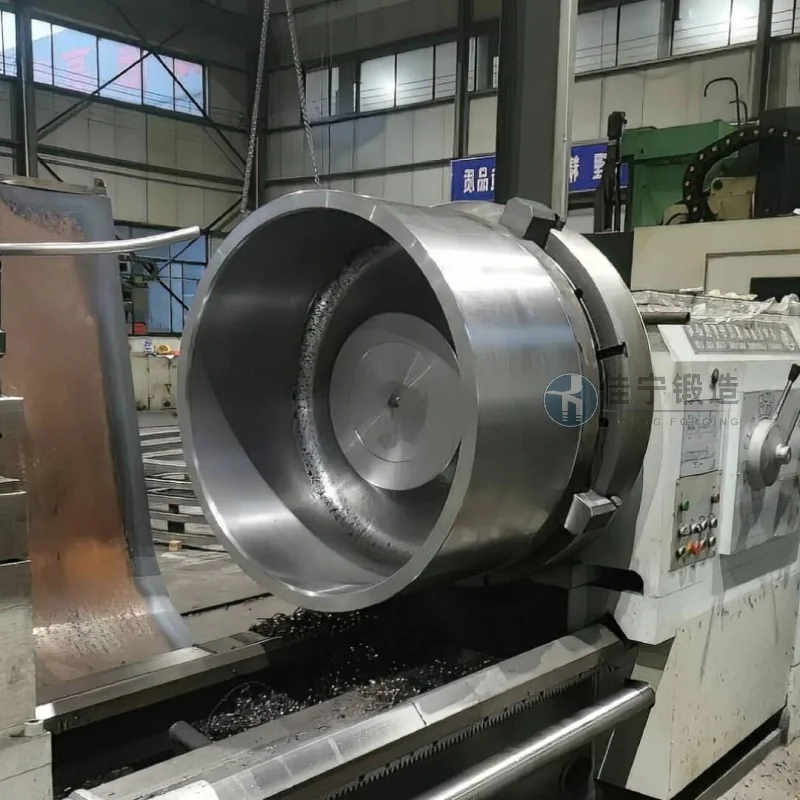
Shanxi Jianing Forging może przetwarzać wykuwane powłoki zbiorników ciśnieniowych o dużej średnicy wykonane ze stali węglowej, stali nierdzewnej i stali stopowej. Stacja posiada bogactwo rzeczywistych przypadków kucia cylindrycznego, co w pełni demonstruje możliwości kucia dużych cylindrów oraz odporność na korozję efektów gotowych produktów.
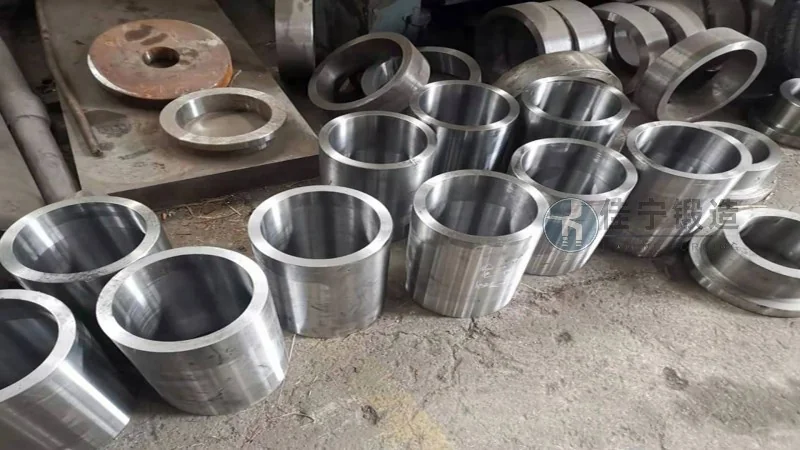
Ta sprawa koncentruje się na projekcie kucia cylindrów w fabryce maszyn górniczych w Pingdingshan, prowincja Henan. Fabryka maszyn od dawna zajmuje się produkcją sprzętu górniczego i ma surowe wymagania dotyczące niezawodności, stabilności wymiarowej oraz żywotności kucia beczkowego. Dzięki zaawansowanej technologii kuźni i możliwościom precyzyjnego przetwarzania, Jianing Forging dostarcza kucia cylindryczne hurtowo, spełniające specyfikacje techniczne, skutecznie wspierając efektywną pracę głównego sprzętu maszynowego.
W rzeczywistej produkcji fabryka maszyn górniczych stoi przed następującymi istotnymi wyzwaniami: Po pierwsze, kucia beczkowe są podatne na wewnętrzne wady pod wpływem dużego obciążenia, prowadzące do wczesnych awarii; Po drugie, limit na obróbkę do kucia półnych elementów jest zbyt duży, co skutkuje długimi kolejnymi czasami obróbki i poważnymi stratami materiału; Po trzecie, wielu dostawców ma niestabilne cykle dostaw, co wpływa na postęp montażu całej maszyny; Po czwarte, właściwości mechaniczne odkuwań znacznie różnią się między partiami, co nie pomaga zapewnić spójności sprzętu. Te problemy bezpośrednio zwiększają koszty zarządzania jakością klientów oraz ryzyko związane z harmonogramem produkcji.
Aby rozwiązać te problemy, Jianing Forging oferuje systematyczne rozwiązanie: Po pierwsze, dzięki wysokiej jakości sztabkom ze stali stopowej w połączeniu z wielokierunkowymi procesami kucia, skutecznie rozbijają strukturę odlewaną, eliminują luzność wewnętrzną oraz poprawiają gęstość i izotropię odkuwanych materiałów. Po drugie, symulacja metodą elementów skończonych optymalizuje wymiary prętów kucia, utrzymując dopuszczalne limity obróbki w rozsądnym zakresie i zmniejszając straty materiału o około 12%. Ponadto ustanowienie ścisłego procesu kontroli parametrów obróbki cieplnej pomaga utrzymać odchylenia twardości, wytrzymałości na rozciąganie i granicy plastyczności każdego cylindra w normach branżowych. Ostatecznie zoptymalizowano harmonogramowanie produkcji i ustanowiono dedykowany mechanizm wymiany zapasów, skracając rutynowe czasy dostaw o 15 dni, aby wspierać potrzeby ciągłej produkcji klientów. Po wielu partiach walidacji dostaw, wskaźnik przepustności pierwszego przebiegu tego kucia cylindrów na linii montażowej klienta przekroczył 98%, co znacząco zmniejszyło liczbę awarii urządzeń, co przyniosło pełne uznanie ze strony klienta.

