Shanxi Jianing Forging zgromadziła rzeczywiste przypadki pierścieni kołnierzy wiatrowych, zębat, łożysk, pierścieni rolkowych i innych podestów pierścieniowych, wraz z pełną gamą gotowych wyrobów kuźniczych dla stali węglowej, stali nierdzewnej i pierścieni stopowych, dostarczając odniesienia do wyboru produktów i niestandardowych rozwiązań.
W Liuzhou, Guangxi, firma specjalizująca się w akcesoriach do energii wiatrowej od dawna boryka się z problemem niestabilnej jakości odkuwanych wyrobów pierścieniowych. Pierścieniowe kucia zakupione przez fabrykę często wykazują duże odchylenia wymiarowe i nierówne struktury wewnętrzne podczas późniejszego przetwarzania, co prowadzi do spadku wydajności końcowego produktu i wpływa na cykle dostaw. Aby poprawić tę sytuację, fabryka nawiązała współpracę z profesjonalnymi dostawcami kucia i ostatecznie wybrała spersonalizowane rozwiązanie do kucia pierścieniowego dostarczone przez Jianing Forging.
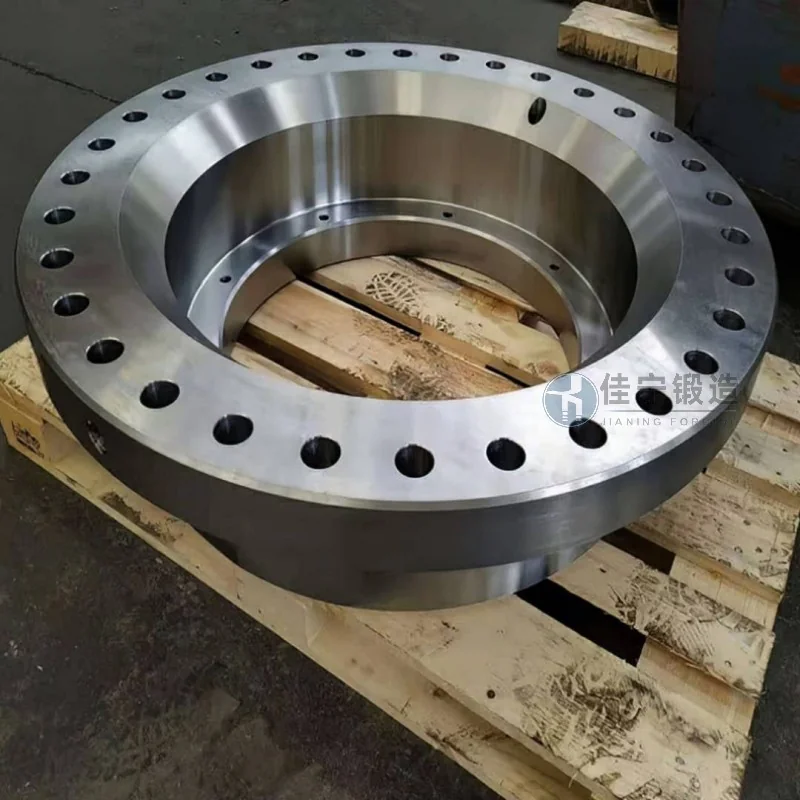
Podczas stosowania kuł pierścieniowych fabryka części wiatrowych napotkała głównie następujące trudności: Po pierwsze, słaba spójność wymiarowa odkuł, z dużymi odchyleniami między zewnętrzną a wewnętrzną średnicą między partiami, co wymagało częstych korekt parametrów obróbki; Po drugie, mikropęknięcia lub inkluzje wewnątrz materiału nie tylko zmniejszają wytrzymałość kluczowych elementów, takich jak kołnierze, ale także zwiększają ryzyko awarii ultradźwiękowego wykrywania wad; Po trzecie, cykle dostaw są niestabilne. Tradycyjni dostawcy mają trudności z koordynacją zaopatrzenia surowców i obróbki cieplnej, co skutkuje niemożnością dostarczenia pilnych zamówień na czas. Te problemy bezpośrednio zwiększają koszty remontu fabryki i wpływają na zaufanie klientów z dalszej części produkcji.
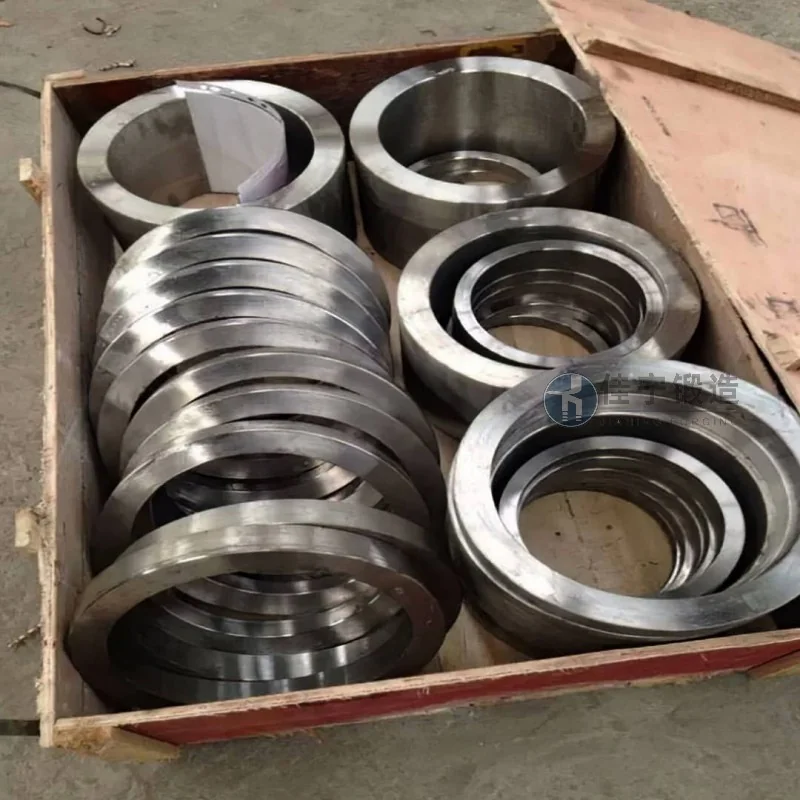
Aby rozwiązać te problemy, Jianing Forging oferuje systematyczne rozwiązania z trzech aspektów: kontroli surowca, procesów kucia oraz obróbki cieplnej. Na poziomie surowców stosuje się ściśle wyselekcjonowane poluty ze stali stopowej do stabilizacji składu chemicznego, a badania ultradźwiękowe przeprowadzane są indywidualnie, aby zmniejszyć ryzyko wad ze źródła. Na etapie kucia stosuje się wielokierunkowe kucie i procesy drobnego walcowania ręcznego, aby zwiększyć rozsądny rozkład linii przepływu metalu. Jednocześnie, w połączeniu z obróbką tokarką CNC, tolerancja wymiarowa kucia ręcznego jest kontrolowana z dokładnością ±1 milimetra. W zakresie obróbki cieplnej zaprojektowano dedykowaną krzywą normalizującą + odpuszczającą, aby wyeliminować naprężenia wewnętrzne i udoskonalić ziarna, co skutkuje jednolitą ogólną twardością i lepszą odpornością na zmęczenie. Ponadto Jianing Forging wprowadziło elastyczny system harmonogramowania produkcji, który pozwala skrócić cykl dostaw regularnych zamówień do mniej niż 15 dni, a pilne zamówienia mogą być dostarczone nawet w ciągu 7 dni, co mocno wspiera plany produkcyjne zakładu. Po praktycznym zastosowaniu wskaźnik przejścia pierścieniowych kuł w tej fabryce części wiatrowej wzrósł z 76% do ponad 95%, wskaźnik przetworzenia złomu znacznie spadł, a ogólne koszty produkcji zmniejszyły się o około 12%.

