Shanxi Jianing Forging zgromadziła rzeczywiste przypadki pierścieni kołnierzy wiatrowych, zębat, łożysk, pierścieni rolkowych i innych podestów pierścieniowych, wraz z pełną gamą gotowych wyrobów kuźniczych dla stali węglowej, stali nierdzewnej i pierścieni stopowych, dostarczając odniesienia do wyboru produktów i niestandardowych rozwiązań.
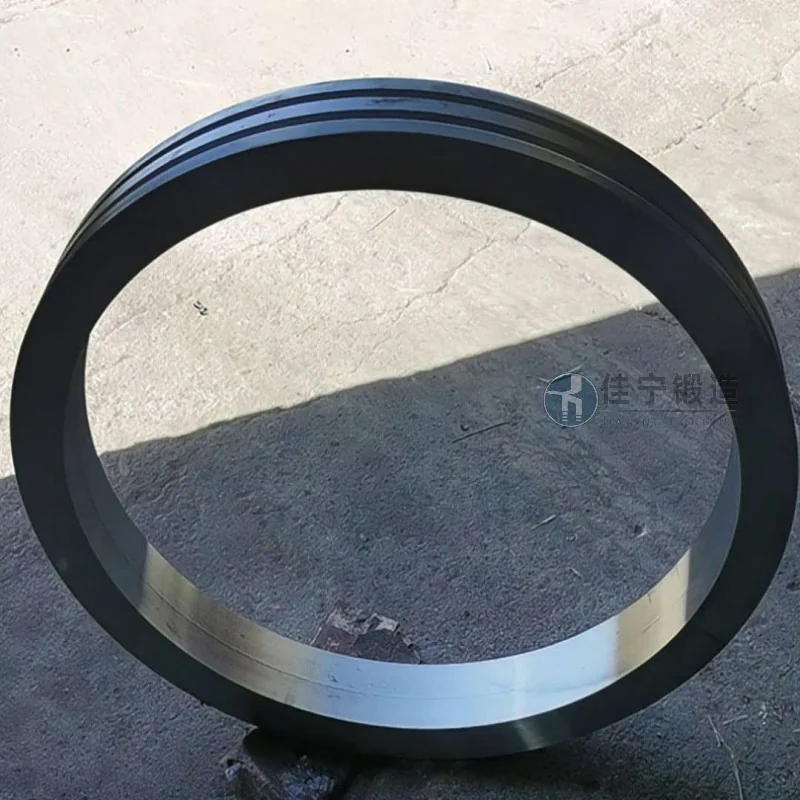
Fabryka maszyn okrętowych w Jiujiang, prowincja Jiangxi, musiała zamówić partię wysokoprecyzyjnych wykuwań pierścieniowych do produkcji kołnierzy łącznikowych i obudów łożysk przy realizacji partii dużych komponentów systemu przekładniowego statku. Klient ten ustalił surowe wymagania dotyczące tolerancji wymiarowych, gęstości materiału i właściwości mechanicznych odkuwanych wyrobów, z napiętym harmonogramem dostaw.
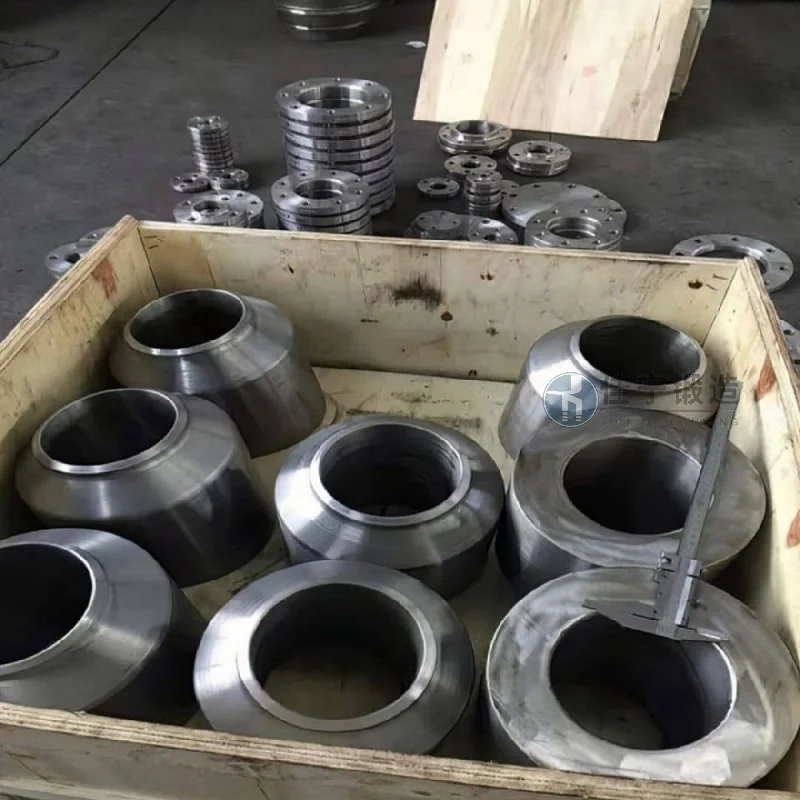
Główne problemy tego klienta to:
1. Kucia pierścieniowe muszą stykać się z konstrukcjami o średnicach powyżej 1000 mm i nierównej grubości ścianek; tradycyjne procesy kucia otwartego mają trudności z osiągnięciem współosialności i zaokrąglenia średnic wewnętrznych i zewnętrznych;
2. Środowisko eksploatacji to klimat morski, wymagający materiałów o dobrej odporności na korozję i wytrzymałości na uderzenia w niskich temperaturach, których zwykłe kucia nie są w stanie spełnić standardów;
3. Klient określił kamienie milowe projektu i musi ukończyć cały proces od pustego do gotowego produktu w ciągu 45 dni; konwencjonalne procedury wymagają ponad 60 dni.
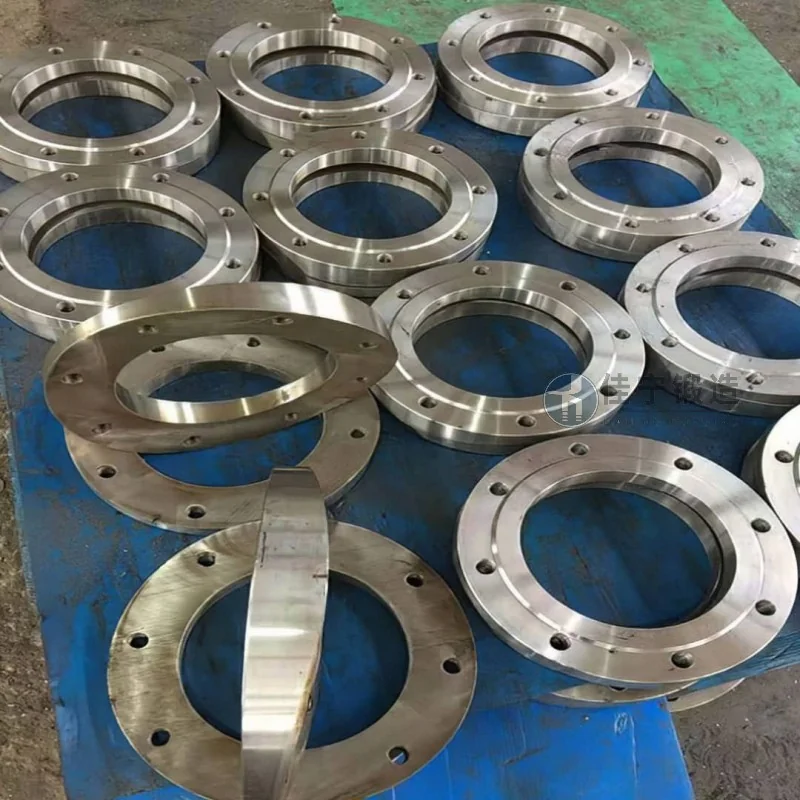
Aby rozwiązać te problemy, Jianing Forging oferuje następujące kompleksowe rozwiązania:
Po pierwsze, do walcowania drobnego stosuje się maszyny CNC do walcowania pierścieniowego, połączone ze specjalistycznymi formami o specjalnych kształtach, aby uzyskać jednorazowe formowanie odkutek pierścieniowych, z tolerancjami średnic wewnętrznych i zewnętrznych kontrolowanymi w zakresie ±2 mm oraz błędami zaokrąglonymi mniejszymi niż 1,5 mm;
Po drugie, wybrano hartowaną i hartowaną stal 42CrMo4, a dzięki optymalizacji procesu obróbki cieplnej (hartowanie + odpuszczanie w wysokich temperaturach) twardość kucia jest jednolita (HB 260-300), z mocą uderzeniową w niskich temperaturach -20°C ≥ 40J, spełniając standardy towarzystwa klasyfikacyjnego;
Ostatecznie, dzięki wewnętrznej optymalizacji harmonogramu produkcji oraz wieloprocesowym operacjom równoległym, cykl produkcyjny został skrócony do 38 dni, wszystkie odkuwane materiały dostarczono 7 dni wcześniej, a gotowy wynik osiągnął 1. Po ponownej inspekcji przez klienta, ta partia odkuwanych elementów przeszła akceptację za jednym razem, została pomyślnie zamontowana w systemie transmisyjnym statku i do tej pory działa bez żadnych problemów.

